





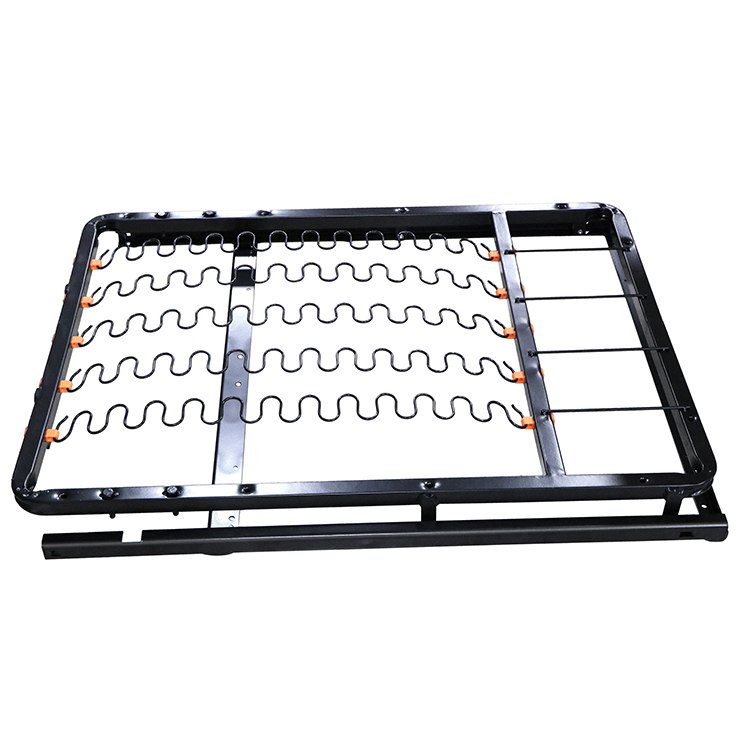

ZD-L017-C
WINSTAR
| Velikost: | |
|---|---|
| Barva: | |
| Količina: | |


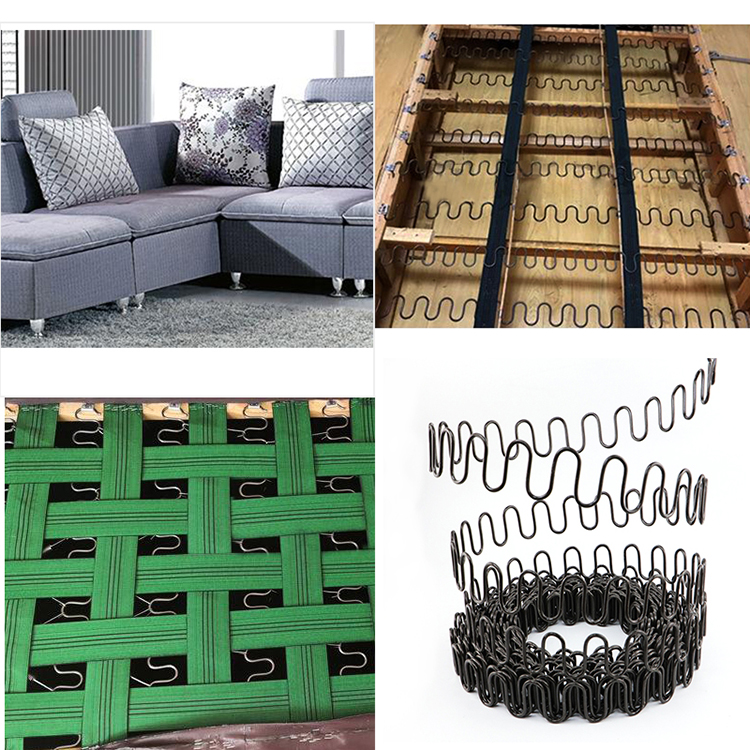
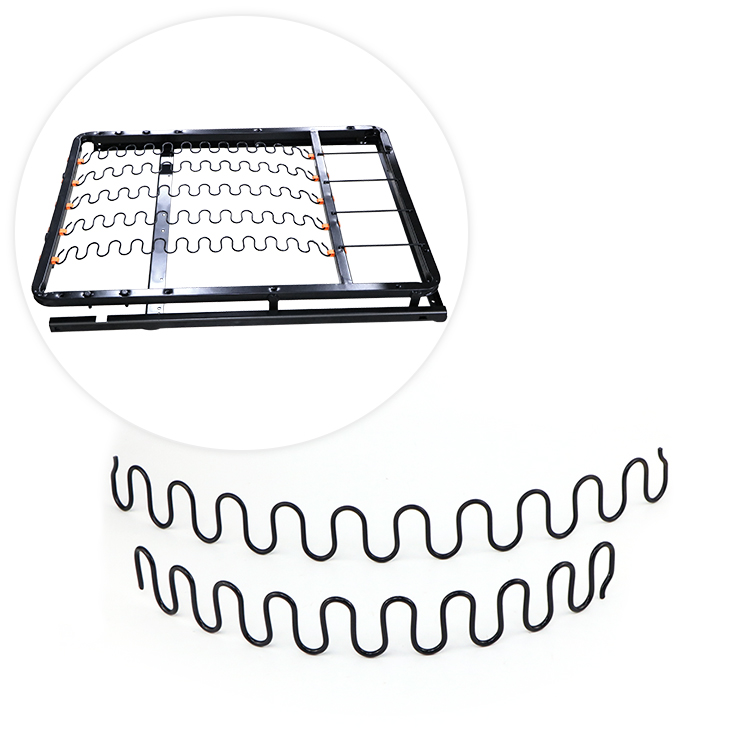
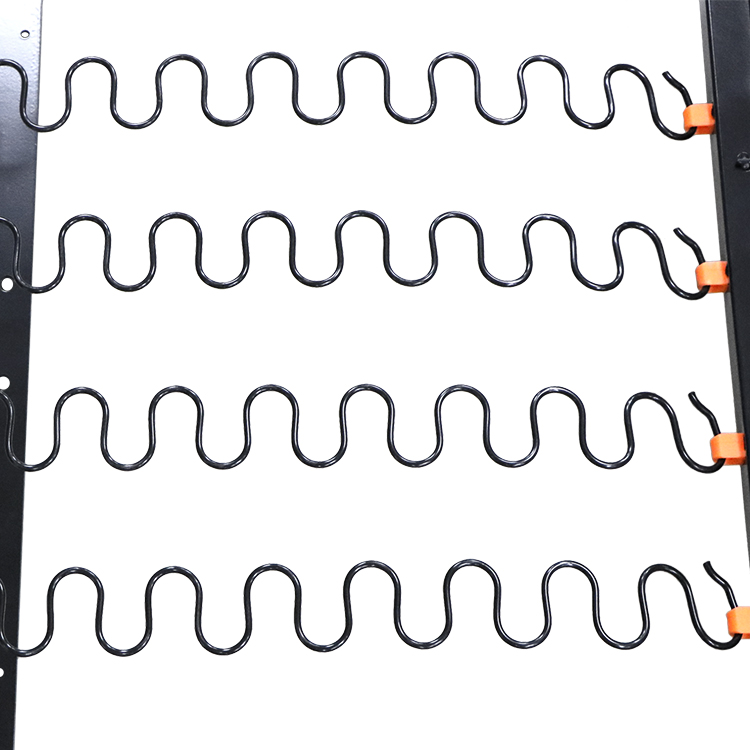
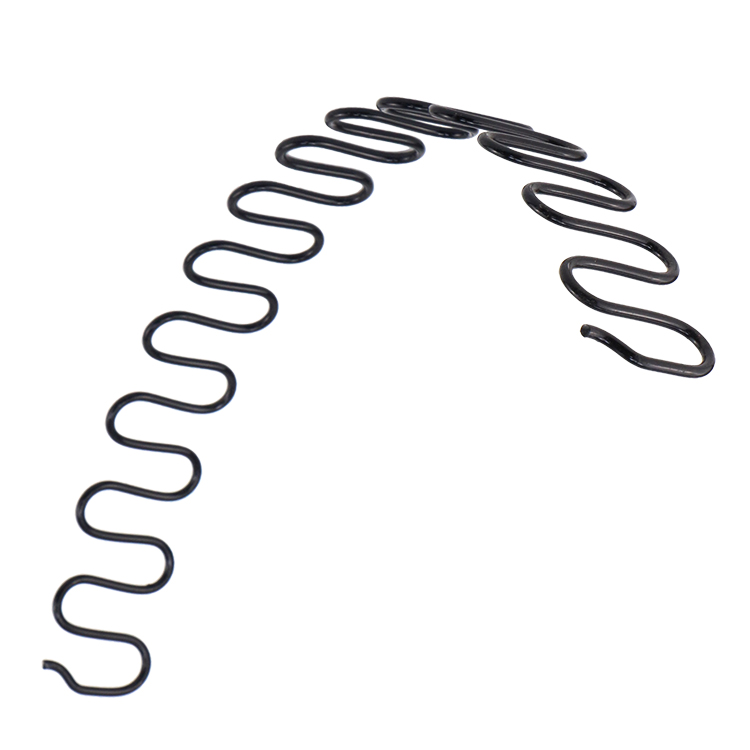
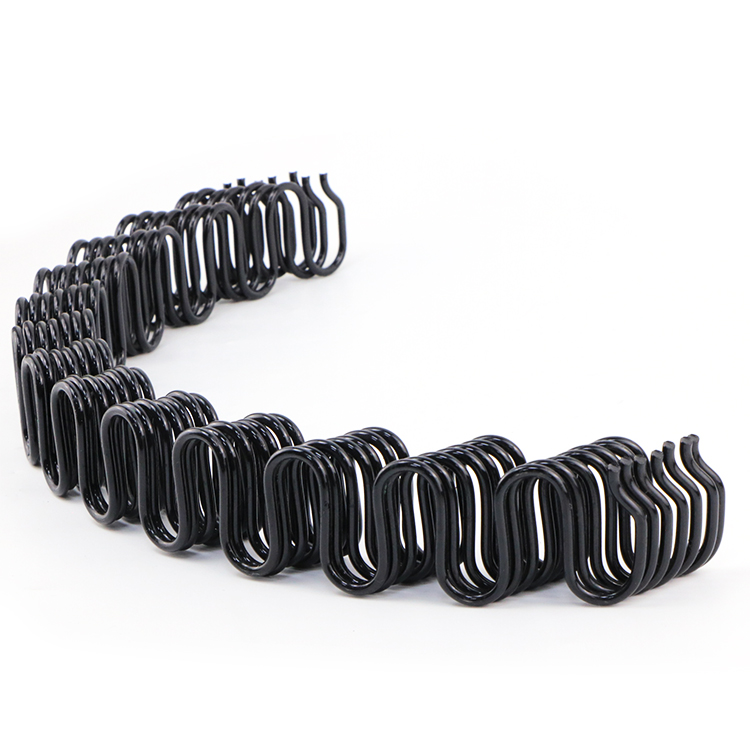
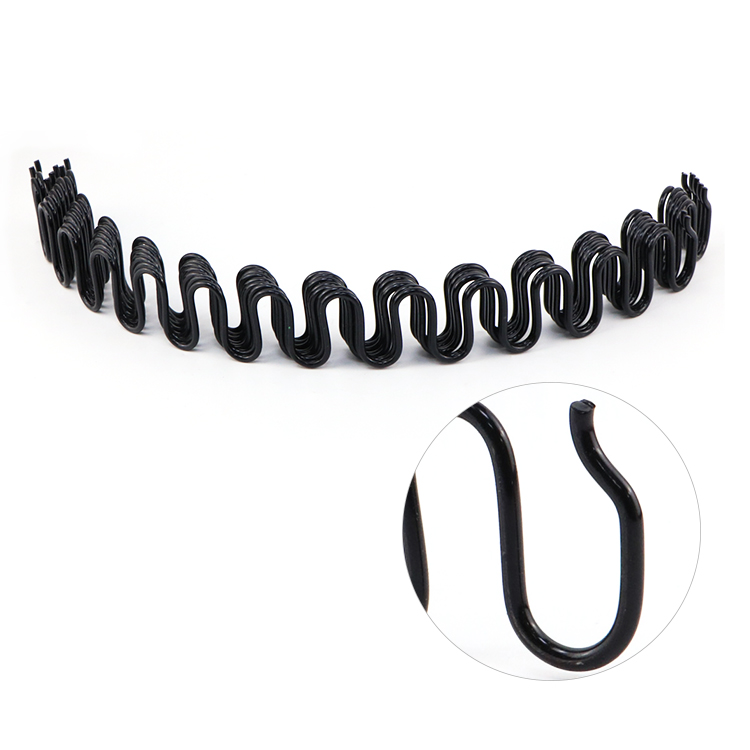
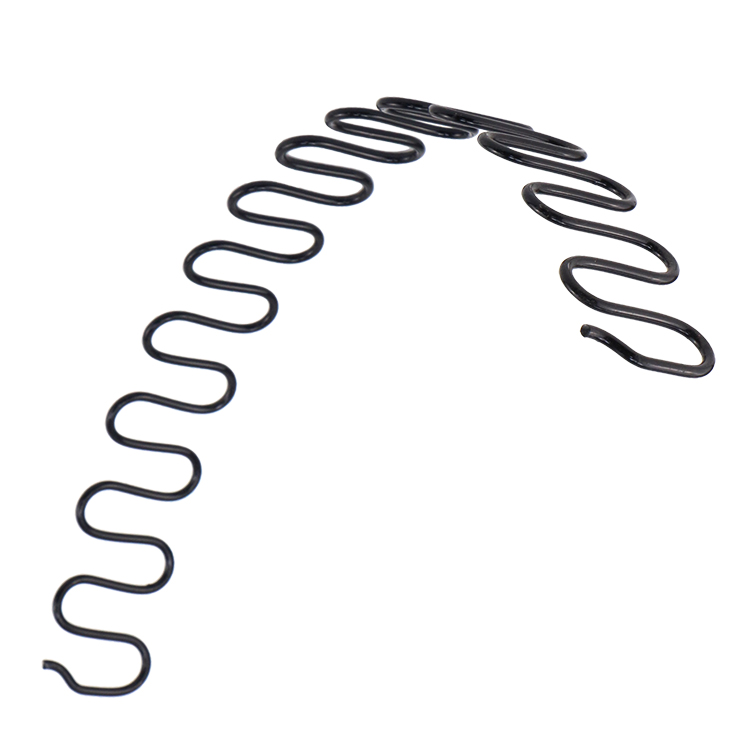
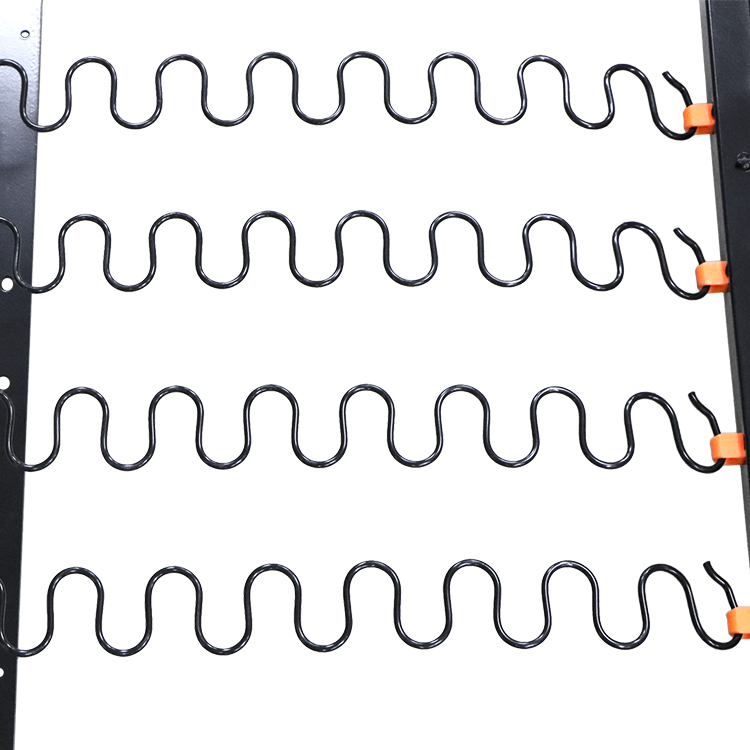
Strukturna celovitost pohištva je v veliki meri odvisna od temeljev, cikcakaste vzmeti – pogosto imenovane vijugaste ali kačaste vzmeti – pa služijo kot bistvena hrbtenica za udobno sedenje. Za razliko od standardnih cilindričnih ali listnatih variant te specializirane neprekinjene žične strukture zagotavljajo ravno, trdno, a zelo prožno podlago. Obširno se uporabljajo pri izdelavi plišastih sedežnih garnitur, ergonomskih ležalnikov in trpežnih avtomobilskih sedežev. Z zamenjavo tradicionalnih metod trakov te komponente odpravljajo dolgočasne postopke ročnega vezanja, zagotavljajo dolgotrajno ohranitev oblike in preprečujejo grozljiv učinek povešanja tudi pri težki in neprekinjeni uporabi. Taktilni občutek končnega pohištva je opazno čvrstejši in bolj podporen, kar neposredno pomeni večje zadovoljstvo uporabnikov.
Trdnost jedra teh nosilcev za pohištvo izhaja iz izbire vrhunske jeklene žice z visoko natezno trdnostjo. V začetnih fazah oblikovanja je kovina podvržena strogemu oblikovanju, da se doseže natančen valovit profil, potreben za optimalno porazdelitev teže. Za boj proti vlagi in degradaciji okolja vsak kos prejme poseben premaz proti rjavenju. Kupci bodo opazili izrazito vizualno in otipljivo končno obdelavo - običajno svetlo, gladko kositrno prevleko ali globoko, zaščitno modro praženo obdelavo. Ta zaščitna pregrada omogoča kovini, da prenese vlažno podnebje brez degradacije, kar znatno podaljša življenjsko dobo kosov pohištva in ohranja dosledno odpornost skozi desetletja stiskanja.
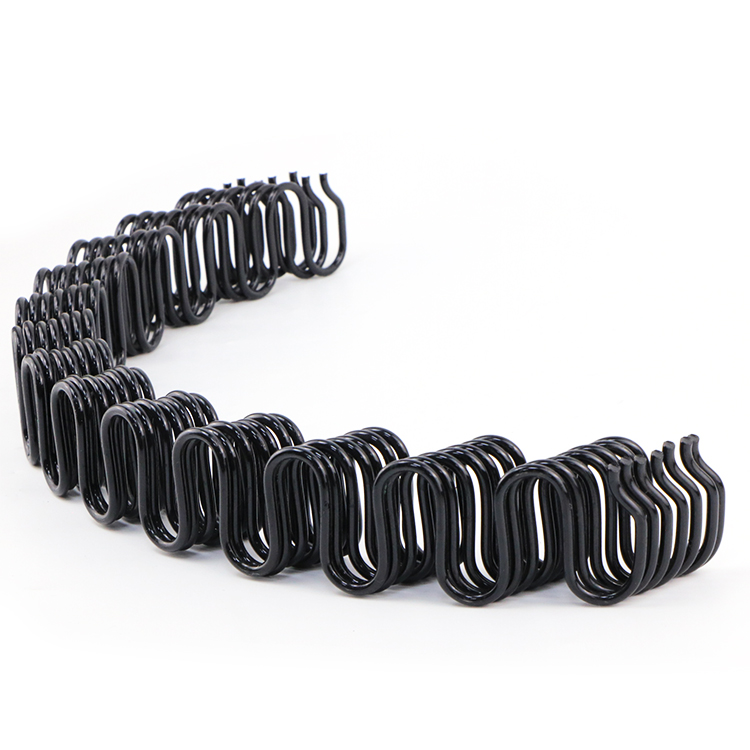
Za izpolnitev zahtev po montaži v velikem obsegu so te komponente dobavljene v standardiziranih industrijskih zvitkih. Ekipe za nabavo lahko izbirajo med več možnostmi premera žice, vključno s standardnimi debelinami 8G, 9G in 11G, prilagojenimi posebnim zahtevam glede nosilnosti. Poleg tega so na voljo neprekinjene dolžine zvitkov 111 čevljev, 120 čevljev in 140 čevljev. Ta pristop pakiranja v razsutem stanju omogoča nemoteno integracijo v tovarniške proizvodne linije, kar proizvajalcem omogoča rezanje natančnih dolžin na kraju samem v skladu s posebnim dizajnom pohištva. Ta metoda zmanjšuje materialne odpadke, optimizira prostor za skladiščenje in znižuje obsežne nabavne stroške za obsežne operacije oblazinjenja, kar zagotavlja visoko učinkovito dobavno verigo.
Osnova brezhibnega cik-cak profila se začne z avtomatiziranim sistemom za ravnanje z materialom. Ta prefinjen stroj je sestavljen iz težkega pladnja za material, sinhroniziranih motorjev, frekvenčnih pretvornikov in natančnih senzorskih stikal. Njegova primarna funkcija je neprekinjeno in gladko dovajanje visoko natezne žice do glavne oblikovalne enote. V sodobni proizvodnji komponent pohištva je to sinhronizirano dovajanje ključnega pomena. Preprečuje mikro-abrazije na površini žice in ohranja celovitost protikorozijske prevleke. Poleg tega dosledna napetost žice med podajanjem zagotavlja, da bo končni izdelek popolnoma poravnan s standardnimi dodatki za namestitev. Tovarniški delavci lahko te standardizirane krivulje brez truda združijo s sponkami brez povešanja, robnimi žicami in namenskimi pnevmatskimi orodji za napenjanje, kar drastično pospeši montažno linijo oblazinjenja.
Preoblikovanje iz ravne žice v prožno serpentinasto strukturo poteka v naprednih CNC upogibnih in preoblikovalnih strojih. Medtem ko je bilo tradicionalno ročno navijanje neučinkovito in nagnjeno k nedoslednostim, sodobna CNC oprema zagotavlja absolutno enotnost na tisoče čevljev izdelka. Ta natančnost je ključnega pomena za ustvarjalce pohištva, ki se zanašajo na točne dimenzije, da ohranijo enakomerno trdnost sedenja v velikih zofah ali kabinah vozil.
Mehanska arhitektura, ki je odgovorna za to natančnost, vključuje več kritičnih postaj, zasnovanih za manipulacijo jekla brez ogrožanja njegove strukturne celovitosti:
Med aktivnim delovanjem poganja jeklo visoke trdnosti naprej avtomatski podajalnik, ki poteka skozi cone ravnanja in vodenja. Ko se material sreča z orodji za oblikovanje žlebov, je podvržen izračunani upogibni deformaciji pod intenzivnim, nadzorovanim trenjem. Blok višine se dinamično prilagodi, da ustvari ponavljajoče se kačaste zanke. Pri neprekinjenih vzmeteh pohištva sistem ohranja enakomeren, ritmičen cikel, ki proizvaja dosleden raven profil, ki bo sčasoma zagotovil zaželeno izkušnjo sedenja 'brez povešanja'. Avtomatski rezalnik se vklopi šele, ko je dosežena določena dolžina zvitka, kar zagotavlja neprekinjeno proizvodnjo in največji tovarniški pretok.
Napredni diagnostični in nadzorni sistemi omogočajo strojem dinamično prilagajanje amplitude krivulje. Medtem ko je spremenljiv korak pogostejši pri cilindričnih tlačnih vzmeteh, natančen nadzor bloka koraka zagotavlja, da je vsaka zanka v cik-cak zaporedju enaka. Ta enotnost je tisto, kar delavcem v tapetništvu omogoča hitro pritrditev vzmeti na lesene okvirje s pomočjo pnevmatskih spenjalnih pištol in posebnih sponk, kar drastično zmanjša čas ročnega dela v tovarni.
Da bi zagotovili izjemno zmogljivost in vzdržljivost, je surovo oblikovana kovina podvržena več kritičnim zaključnim fazam:
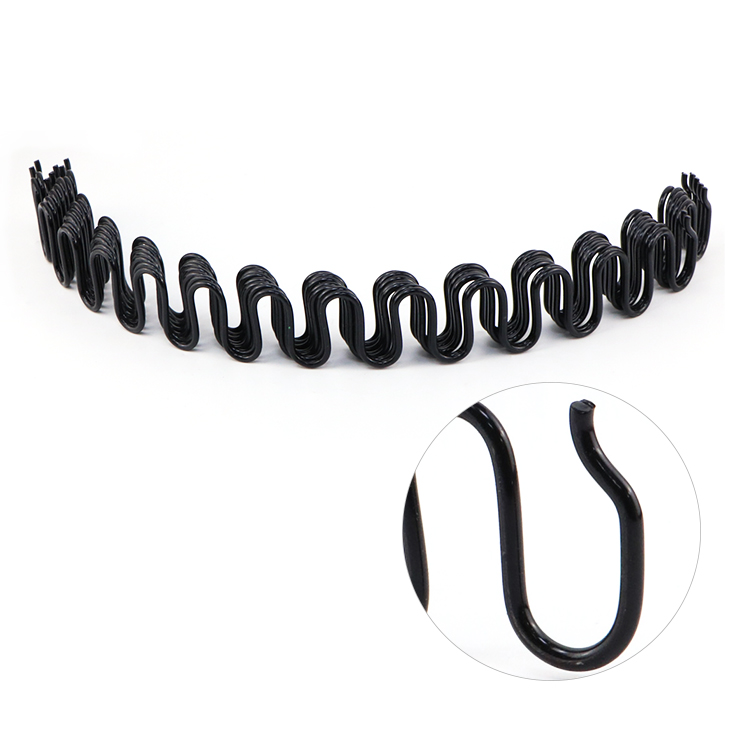
Rezanje in obrezovanje glave: konci žice so natančno postriženi, da se odstranijo ostri robovi. To zagotavlja varno rokovanje med oblazinjenjem in pušča ustrezen razmik za varno pritrditev sponke. Prav tako popravi vsa manjša odstopanja v sredinskem premeru, ki so posledica variacij surovin.
Brušenje: medtem ko je bolj kritično pri tipih stiskanja, brušenje robov zagotavlja, da so pritrdilne točke popolnoma poravnane z lesenimi ali kovinskimi okvirji pohištva, kar izboljša splošno porazdelitev sile.
Kaljenje (ključni korak): Oblikovana žica je izpostavljena posebni toplotni obdelavi, da se odpravi notranja strukturna napetost, ki se je nabrala med fazo upogibanja. To bistveno poveča žilavost materiala in zaklene končne dimenzije. Temperatura kaljenja se strogo vzdržuje pri 180~240℃, z natančnim časom zadrževanja 5~15min.
Protikorozijska obdelava: Za preprečevanje rje in podaljšanje življenjske dobe sedeža je kovina prevlečena z zaščitno pregrado. Običajno uporabljeni metodi vključujeta svetlo kositrno prevleko ali postopek temno modrega praženja, ki stabilizirata odpornost in ščitita pred vlago v okolju.
Preizkušanje močnega tlaka: Za stabilizacijo končne velikosti in izpostavljanje morebitnih skritih mikrozlomov je izdelek podvržen strogim preskusom obremenitve. Metode vključujejo metodo statičnega tlaka, kjer je enota stisnjena, dokler se tuljave ne dotaknejo (tlačna mrtev) za nastavljeno trajanje, ali več ciklov stiskanja, kjer je material močno stisnjen 3- do 10-krat, da se zagotovi, da se nikoli ne povesi pod človeško težo.
Nenehen razvoj tehnologije CNC oblikovanja in servo vodene umetne inteligence je revolucioniral proizvodnjo teh bistvenih strukturnih komponent. S kombinacijo strogih toplotnih obdelav, natančnega nadzora dimenzij in prožnih protikorozijskih zaključkov ti cikcakasti nosilci zagotavljajo neprimerljivo zanesljivost. Ustvarjalcem pohištva zagotavljajo zanesljivo osnovo, ki jo je enostavno namestiti in ki končnim uporabnikom zagotavlja leta udobnega sedenja brez deformacij.

|
|
Naslov: A1 No.277 HeFu Road, Fuwan Industry Area, Gaoming District, Foshan City, Guangdong, LRK
|
|
|
86- 13928225189
|
|
|
Delovni čas: pon–sob:
08:30–18:00 |
|
|
E-pošta:
Lisa@fswinstar.com
|


