





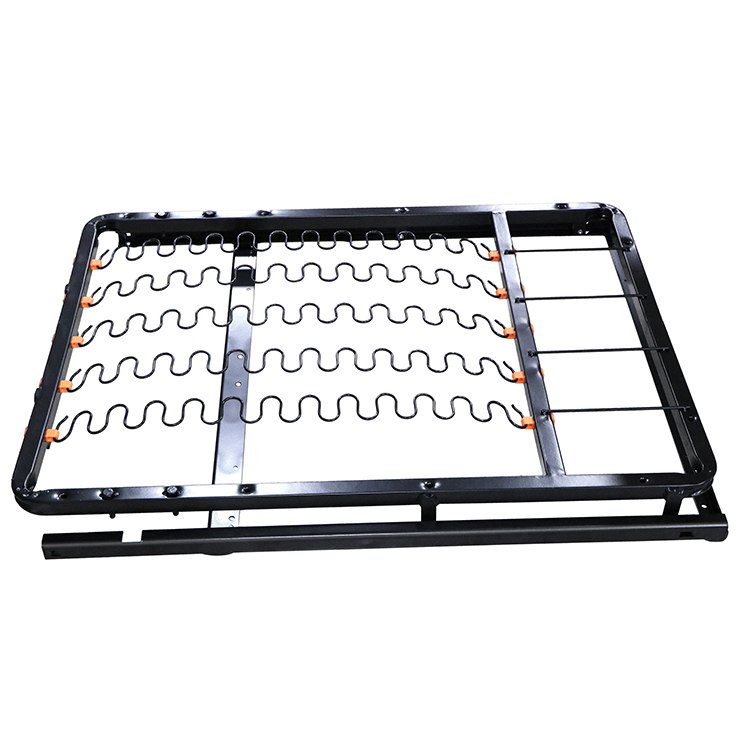

ZD-L017-C
WINSTAR
| Suurus: | |
|---|---|
| Värv: | |
| Kogus: | |


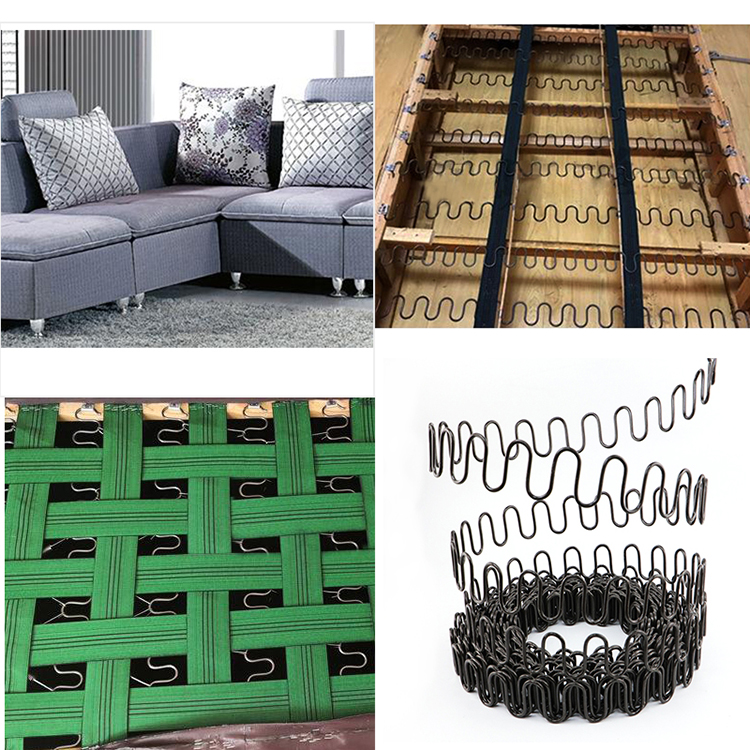
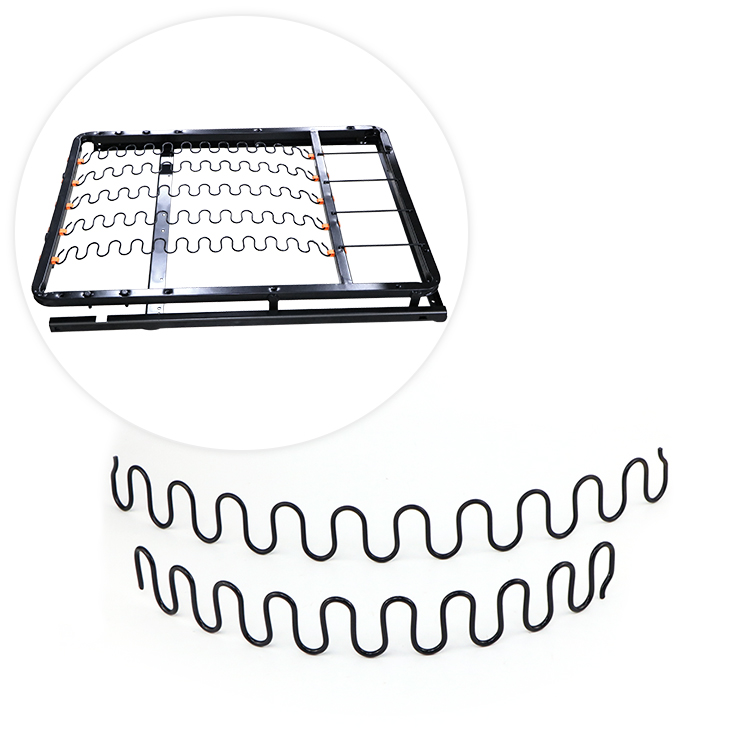
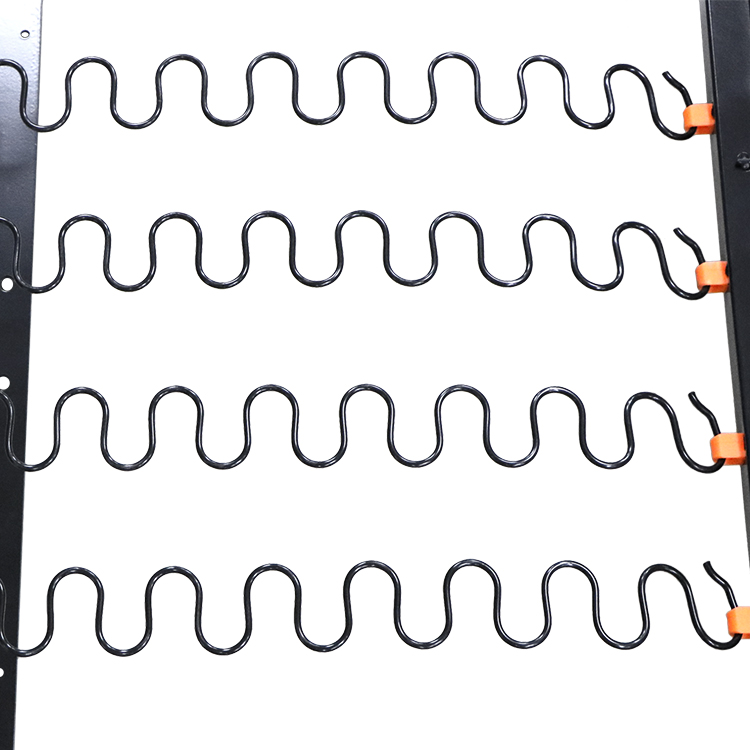
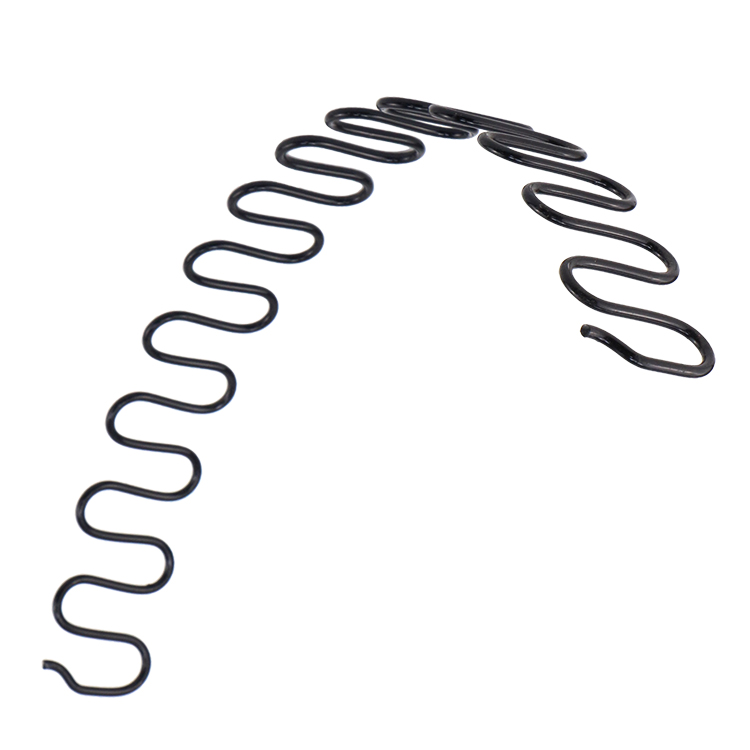
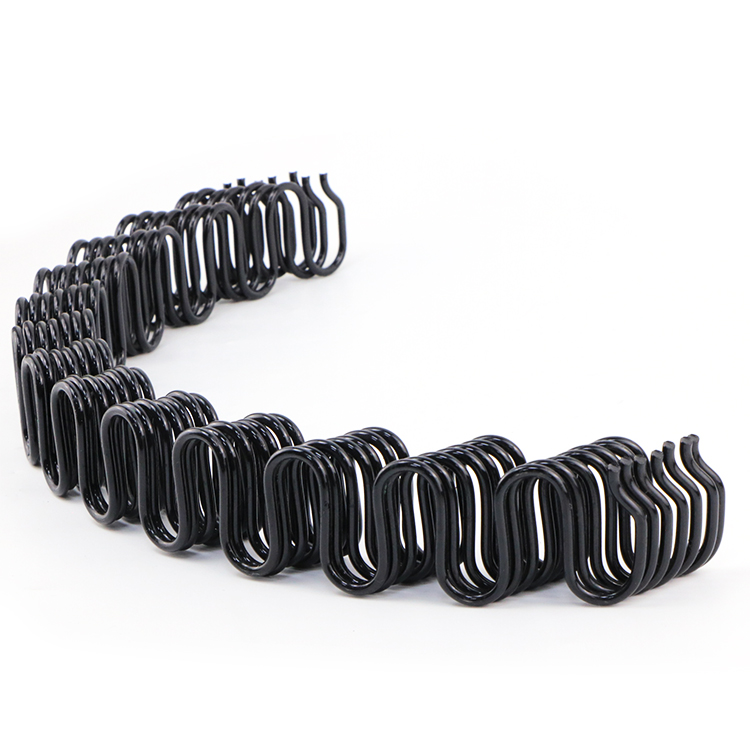
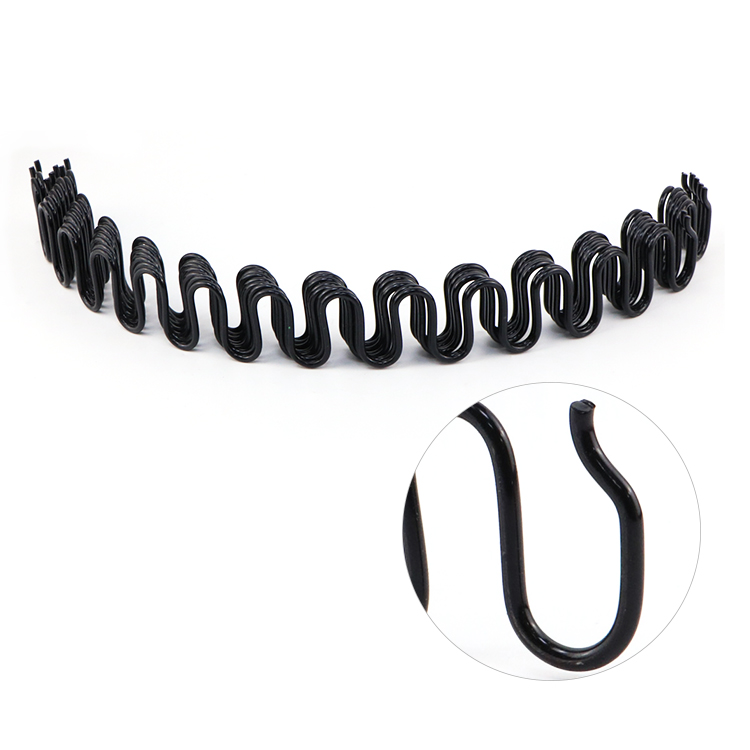
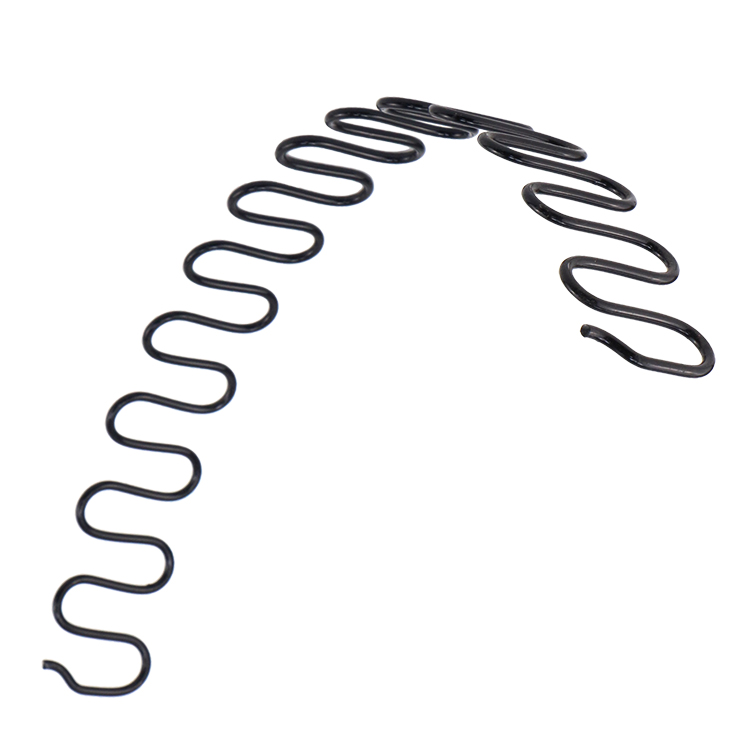
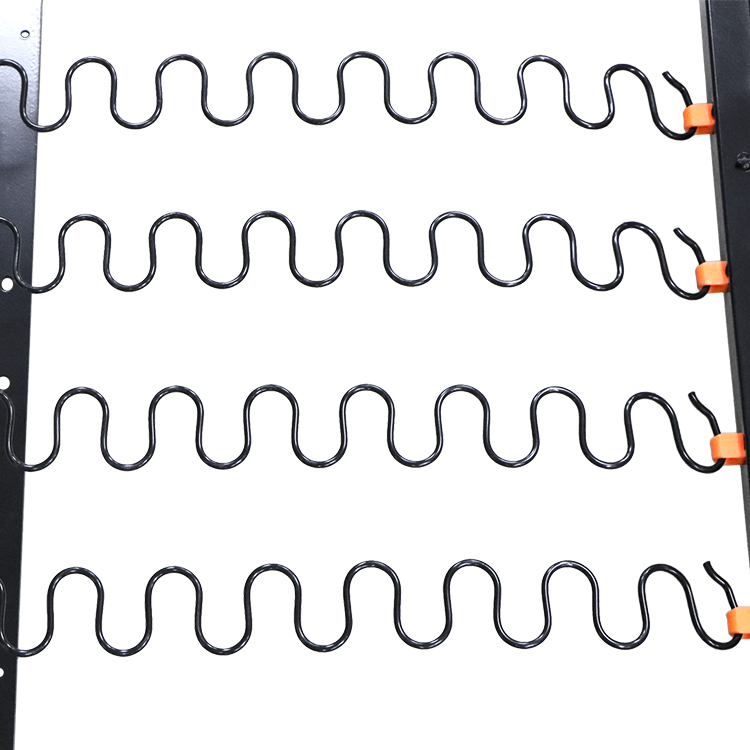
Mööbli konstruktsiooni terviklikkus sõltub suuresti vundamendist ja siksakilised vedrud, mida sageli nimetatakse looklevateks või ussiks, on mugava istumisnurga põhiosa. Erinevalt tavalistest silindri- või lehtvariantidest tagavad need spetsiaalsed pidevad traatstruktuurid tasase, kindla, kuid samas väga elastse aluse. Neid kasutatakse laialdaselt pehmete diivanite, ergonoomiliste lamamistoolide ja vastupidavate autoistmete valmistamisel. Asendades traditsioonilisi rihmameetodeid, kõrvaldavad need komponendid tüütud käsitsi sidumisprotsessid, tagades pikaajalise kuju säilitamise ja hoides ära kardetud longusefekti isegi intensiivse ja pideva kasutamise korral. Valmis mööbli puutetundlikkus on märgatavalt tugevam ja toetavam, mis suurendab kasutajate rahulolu.
Nende mööblitugede südamiku tugevus tuleneb esmaklassilise kõrge tõmbetugevusega terastraadi valikust. Esialgsete vormimisetappide ajal läbib metall range vormimise, et saavutada optimaalse kaalujaotuse jaoks vajalik täpne laineline profiil. Niiskuse ja keskkonna halvenemise vastu võitlemiseks kaetakse iga tükk spetsiaalse roostevastase kattekihiga. Ostjad märkavad selget visuaalset ja kombatavat viimistlust – tavaliselt heledat, sileda tinakatmist või sügavat kaitsvat sinist röstimistöötlust. See kaitsebarjäär võimaldab metallil taluda niisket kliimat ilma degradeerumata, pikendades oluliselt mööbliesemete kasutusiga ja säilitades ühtlase vastupidavuse aastakümnete pikkuse kokkusurumise jooksul.
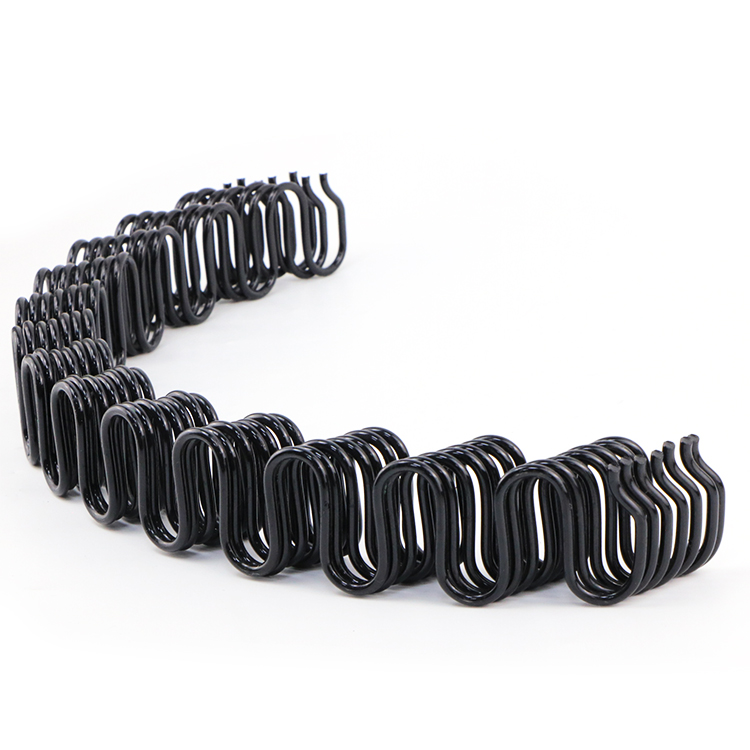
Suuremahuliste montaažinõuete täitmiseks tarnitakse neid komponente standardsetes tööstuslikes rullides. Hankemeeskonnad saavad valida mitme traadi gabariidi valiku vahel, sealhulgas standardsed 8G, 9G ja 11G paksused, mis on kohandatud konkreetsetele kandevõime nõuetele. Lisaks on saadaval pidevad rullide pikkused 111 jalga, 120 jalga ja 140 jalga. See hulgipakendamise lähenemisviis hõlbustab sujuvat integreerimist tehase tootmisliinidesse, võimaldades tootjatel lõigata kohapeal täpseid pikkusi vastavalt konkreetsele mööblikujundusele. See meetod minimeerib materjali raiskamist, optimeerib laoruumi ja vähendab ulatuslikke hankekulusid suuremahuliste polsterdamistoimingute jaoks, tagades väga tõhusa tarneahela.
Veatu siksakprofiili vundament saab alguse automatiseeritud materjalikäitlussüsteemist. See keerukas masin koosneb tugevast materjalist kandikust, sünkroniseeritud mootoritest, sagedusmuunduritest ja täpsetest sensorlülititest. Selle põhiülesanne on kõrge tõmbetugevusega traadi pidev ja sujuv toimetamine põhivormimisüksusesse. Kaasaegses mööblikomponentide tootmises on see sünkroniseeritud söötmine kriitilise tähtsusega. See hoiab ära mikroabrasioonid traadi pinnal, säilitades korrosioonivastase katte terviklikkuse. Lisaks tagab traadi ühtlane pinge söötmise ajal, et lõpptoode ühtib ideaalselt standardsete paigaldustarvikutega. Tehase töötajad saavad need standardsed kõverad pingevabalt siduda vajumiseta klambrite, servajuhtmete ja spetsiaalsete pneumaatiliste pingutustööriistadega, kiirendades drastiliselt polstri koosteliini.
Üleminek sirgest traadist elastseks serpentiinstruktuuriks toimub arenenud CNC painutus- ja vormimismasinates. Kui traditsiooniline käsitsi mähis oli ebaefektiivne ja kaldus ebaühtlustele, siis kaasaegsed CNC-seadmed tagavad absoluutse ühtluse tuhandete jalgade pikkuse toote puhul. See täpsus on oluline mööblitootjatele, kes tuginevad täpsetele mõõtmetele, et säilitada istme ühtlane tugevus suurtes sektsioondiivanites või sõidukikabiinides.
Selle täpsuse eest vastutav mehaaniline arhitektuur sisaldab mitmeid kriitilisi jaamu, mis on loodud terasega manipuleerimiseks ilma selle konstruktsiooni terviklikkust kahjustamata:
Aktiivse töö ajal lükkab kõrgtugev teras edasi automaatse sööturi abil, läbides sirgendamise ja juhttsooni. Kui materjal puutub kokku soonega vormimistööriistadega, läbib see intensiivse ja kontrollitud hõõrdumise korral arvutatud paindedeformatsiooni. Kõrgusplokk kohandub dünaamiliselt, et luua korduvaid serpentiinsilmusi. Pidevate mööblivedrude puhul säilitab süsteem ühtlase, rütmilise tsükli, luues ühtlase tasase profiili, mis lõpuks tagab ihaldatud 'vajumiseta' istumiskogemuse. Automatiseeritud lõikur lülitub sisse ainult siis, kui on saavutatud kindel rulli pikkus, tagades katkematu väljundi ja maksimaalse tehase tootlikkuse.
Täiustatud diagnostika- ja juhtimissüsteemid võimaldavad masinatel kõvera amplituudi dünaamiliselt reguleerida. Kui silindriliste survevedrude puhul on muutuv samm tavalisem, siis sammuploki täpne juhtimine tagab, et kõik siksakilise järjestuse silmused on identsed. See ühtsus võimaldab polstritöölistel kiiresti kinnitada vedrud puitraamidele pneumaatiliste klambripüstolite ja spetsiaalsete klambrite abil, vähendades drastiliselt käsitsitöö aega tehase põrandal.
Erakordse jõudluse ja vastupidavuse tagamiseks läbib toorvormitud metall mitu kriitilist viimistlusetappi:
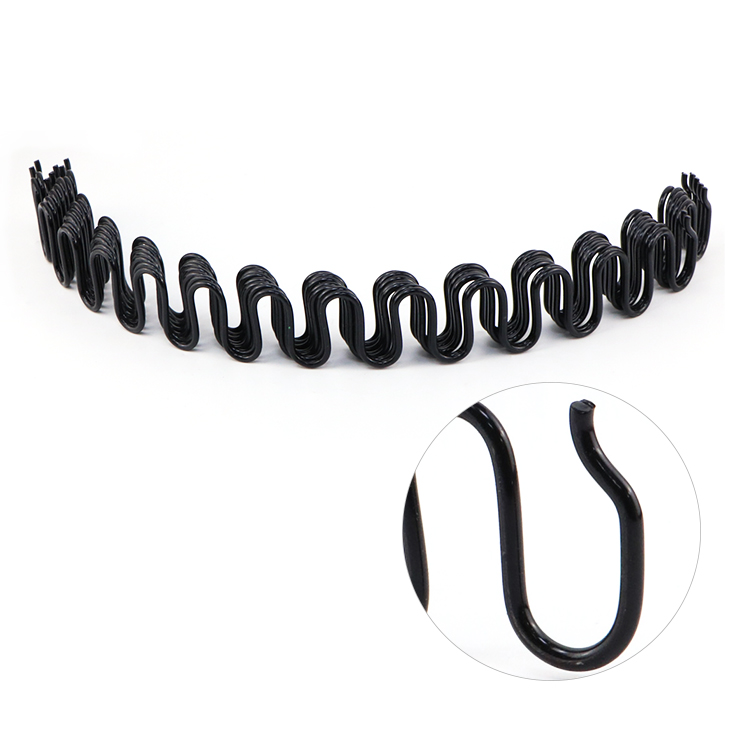
Pea lõikamine ja kärpimine: traadi otsad on teravate rästide eemaldamiseks täpselt lõigatud. See tagab polsterdamise ajal ohutu käsitsemise ja jätab klambri turvaliseks kinnitamiseks sobiva vahemaa. Samuti parandab see kõik väikesed kõrvalekalded keskläbimõõdus, mis on põhjustatud tooraine erinevustest.
Lihvimine: kuigi survetüüpide puhul on see kriitilisem, tagab servade lihvimine, et kinnituspunktid asetsevad ideaalselt puidust või metallist mööbliraamide vastu, parandades üldist jõu jaotust.
Karastamine (oluline etapp): Moodustunud traati töödeldakse spetsiaalselt kuumtöötlusega, et kõrvaldada paindefaasis kogunenud sisemine struktuurne pinge. See suurendab oluliselt materjali sitkust ja fikseerib lõplikud mõõtmed. Karastustemperatuuri hoitakse rangelt 180–240 ℃ juures, täpne hoidmisaeg on 5–15 minutit.
Korrosioonivastane töötlus: rooste vältimiseks ja istme tööea pikendamiseks saab metall kaitsebarjääri. Tavaliselt kasutatavad meetodid hõlmavad heledat tinaga kaetud viimistlust või sügavsinist röstimisprotsessi, mis mõlemad stabiliseerivad vastupidavust ja kaitsevad ümbritseva õhuniiskuse eest.
Tugeva rõhu testimine: lõpliku suuruse stabiliseerimiseks ja varjatud mikromurdude paljastamiseks läbib toode range stressitesti. Meetodid hõlmavad staatilise rõhu meetodit, mille puhul seadet surutakse kokku, kuni mähised puutuvad kokku (surve surnud) kindlaksmääratud kestuse jooksul, või mitu kokkusurumistsüklit, kus materjali surutakse jõuga 3–10 korda, et tagada, et see ei vajuks kunagi inimese raskuse all.
CNC-vormimistehnoloogia ja servopõhise tehisintellekti pidev areng on muutnud nende oluliste konstruktsioonikomponentide tootmist. Kombineerides range termilise töötluse, täpse mõõtmete kontrolli ja vastupidava korrosioonivastase viimistluse, tagavad need siksakilised toed ületamatu töökindluse. Need pakuvad mööblitootjatele usaldusväärset ja kergesti paigaldatavat vundamenti, mis tagab lõppkasutajatele aastateks mugava ja deformatsioonivaba istumiskoha.

|
|
Aadress: A1 nr 277 HeFu Road, Fuwani tööstuspiirkond, Gaomingi piirkond, Foshan City, Guangdong, Hiina
|
|
|
86- 13928225189
|
|
|
Tööaeg: E–L:
08:30–18:00 |
|
|
E-post:
Lisa@fswinstar.com
|


