





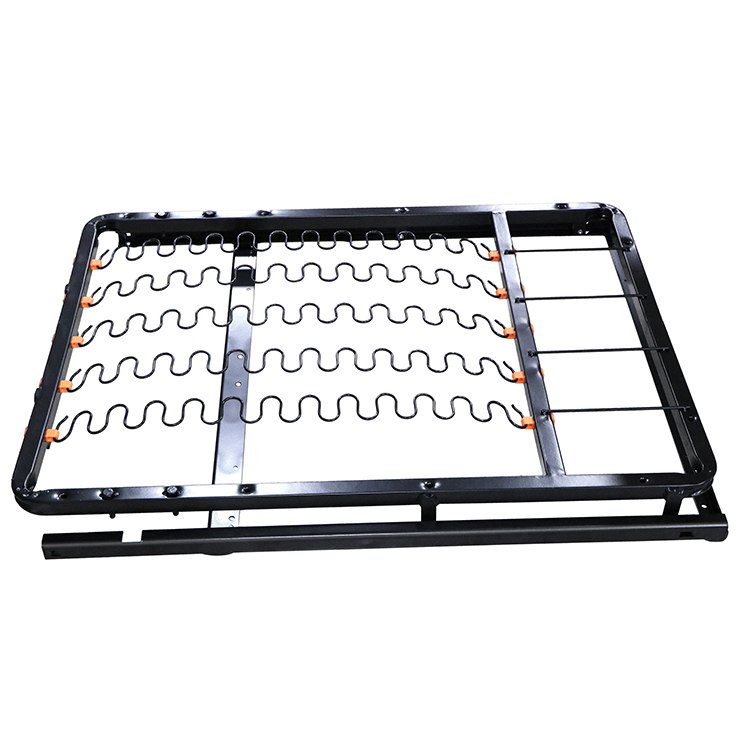

ЗД-Л017-С
ВИНСТАР
| Размер: | |
|---|---|
| Цвет: | |
| Количество: | |


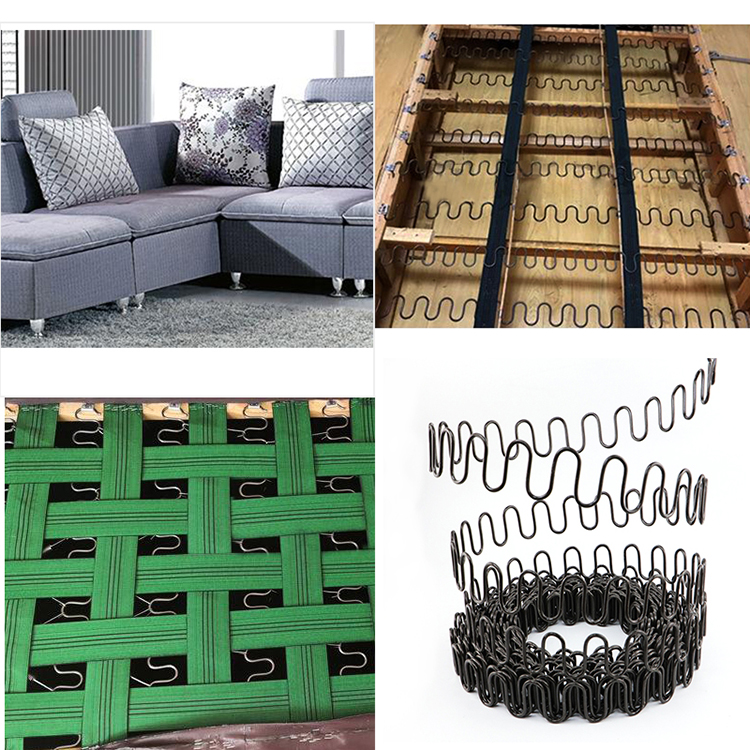
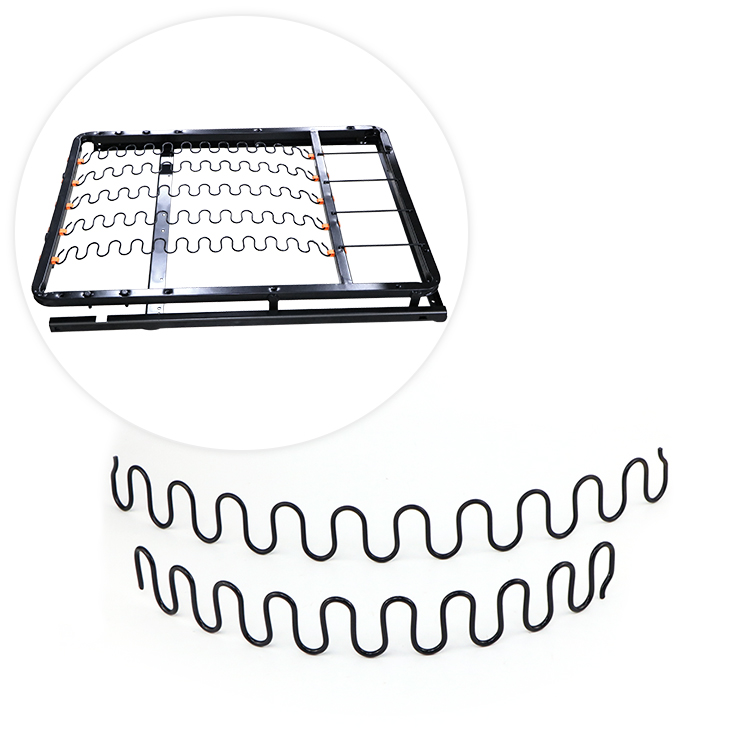
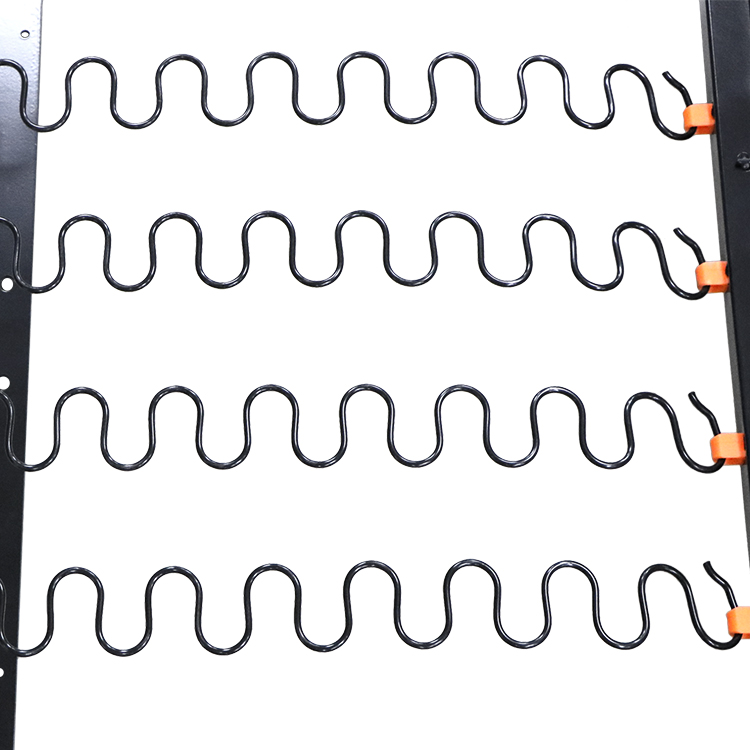
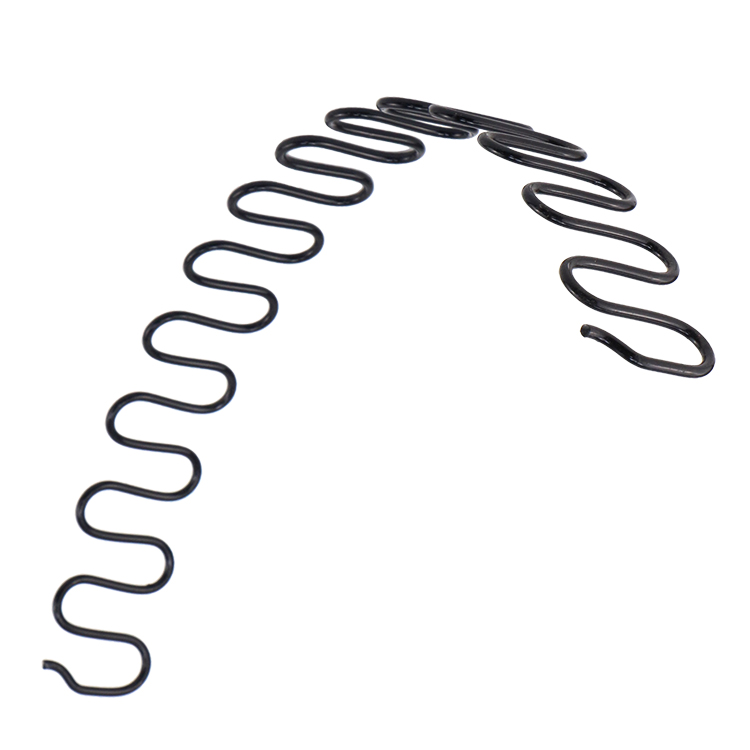
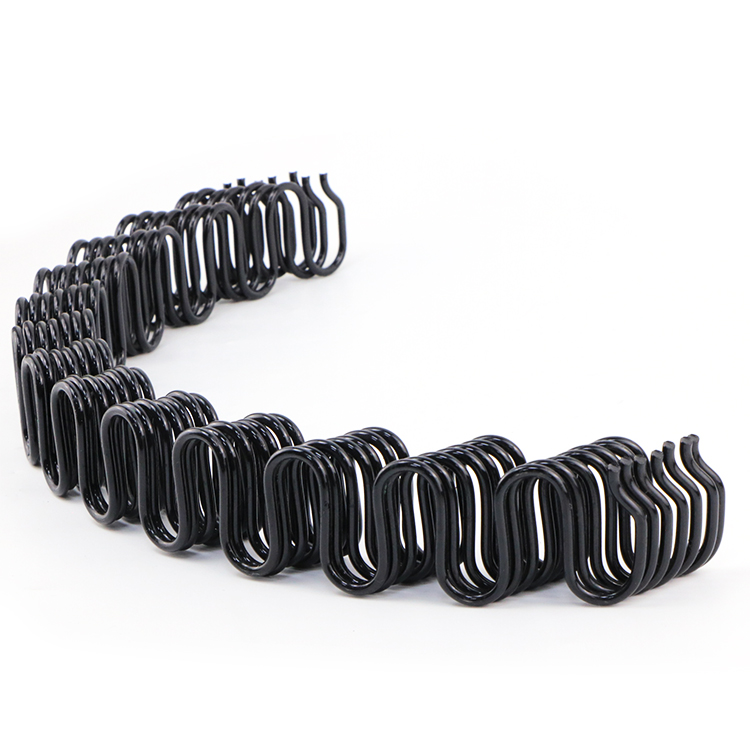
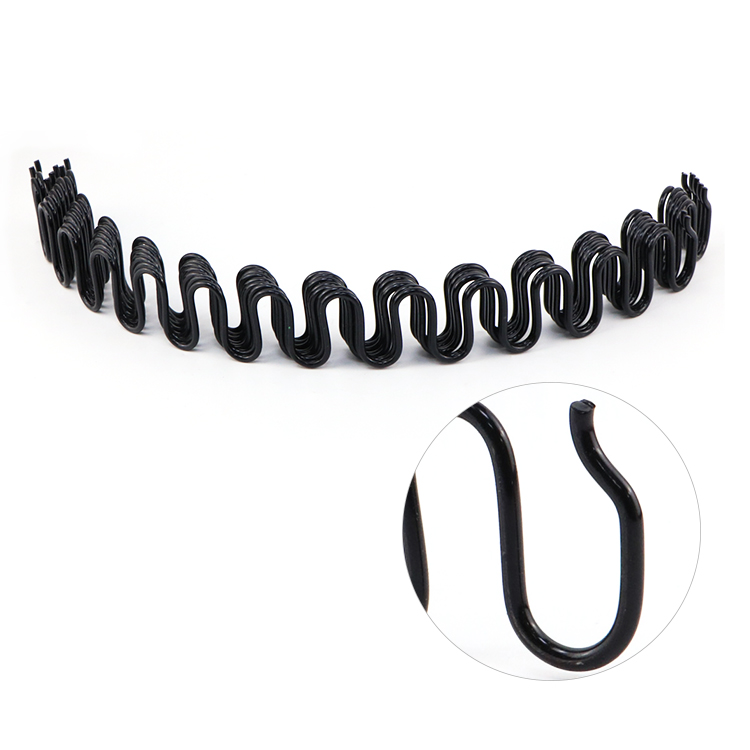
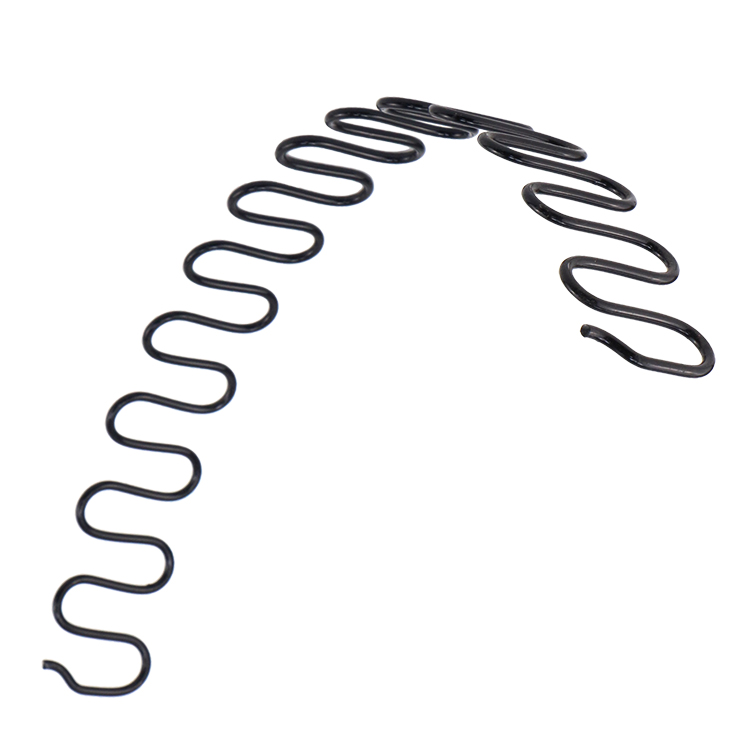
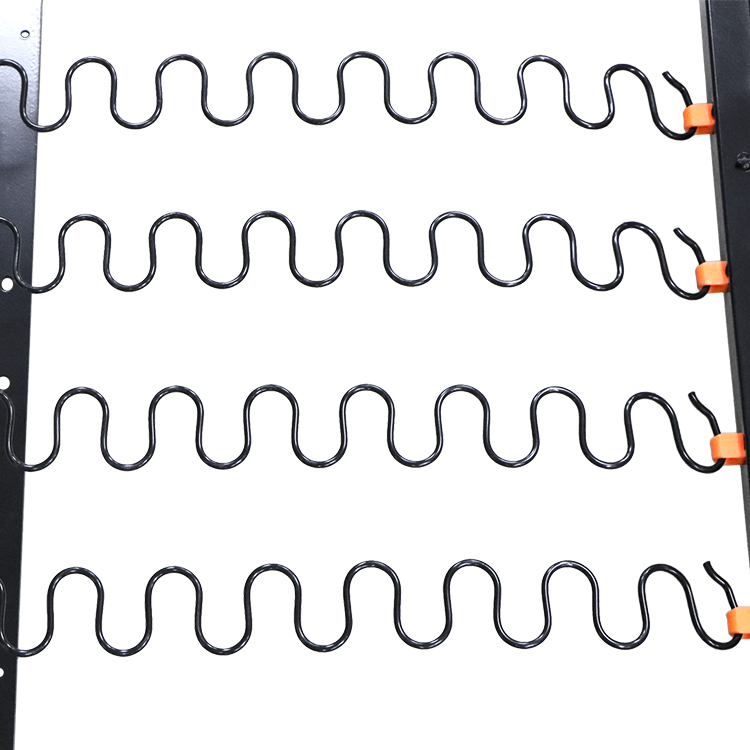
Структурная целостность мебели во многом зависит от фундамента, а зигзагообразные пружины, часто называемые извилистыми или змеевидными пружинами, служат важной основой для комфортного сидения. В отличие от стандартных цилиндрических или листовых вариантов, эти специализированные конструкции из непрерывной проволоки обеспечивают плоское, прочное, но очень упругое основание. Они широко используются в производстве плюшевых диванов, эргономичных кресел для отдыха и прочных автомобильных сидений. Заменяя традиционные методы лямок, эти компоненты исключают утомительные процессы ручного связывания, обеспечивая длительное сохранение формы и предотвращая ужасный эффект провисания даже при интенсивном и непрерывном использовании. Тактильные ощущения от готовой мебели становятся заметно более прочными и удобными, что напрямую приводит к повышению удовлетворенности пользователей.
Основная прочность этих опор для мебели обусловлена выбором высокопрочной стальной проволоки премиум-класса. На начальных этапах формовки металл подвергается тщательной обработке для достижения точного волнистого профиля, необходимого для оптимального распределения веса. Для борьбы с влагой и ухудшением состояния окружающей среды каждое изделие получает специальное антикоррозийное покрытие. Покупатели заметят отчетливую визуальную и тактильную отделку — обычно это яркое гладкое лужение или защитная обработка обжигом в глубоком синем цвете. Этот защитный барьер позволяет металлу выдерживать влажный климат без разрушения, значительно продлевая срок службы предметов мебели и сохраняя постоянную устойчивость к сжатию в течение десятилетий.
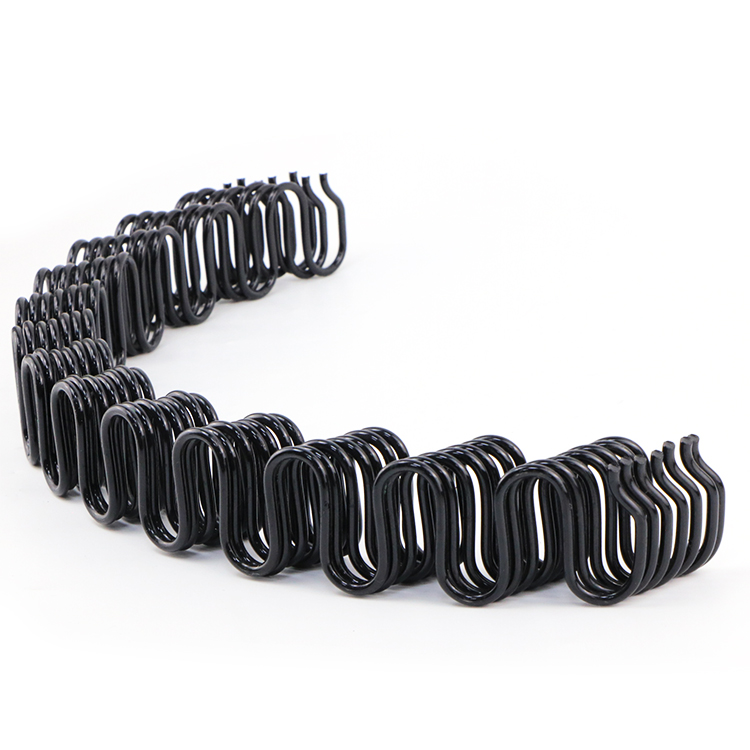
Для удовлетворения требований крупномасштабной сборки эти компоненты поставляются в стандартных промышленных рулонах. Группы по закупкам могут выбирать из нескольких вариантов сечения проволоки, включая стандартную толщину 8G, 9G и 11G, адаптированную к конкретным требованиям к несущей способности. Кроме того, доступны непрерывные рулоны длиной 111 футов, 120 футов и 140 футов. Такой подход к массовой упаковке облегчает плавную интеграцию в заводские производственные линии, позволяя производителям на месте отрезать точную длину в соответствии с конкретным дизайном мебели. Этот метод сводит к минимуму отходы материала, оптимизирует складские помещения и снижает комплексные затраты на закупки для крупномасштабных операций по обивке, обеспечивая высокоэффективную цепочку поставок.
Основа безупречного зигзагообразного профиля начинается с автоматизированной системы обработки материалов. Это сложное оборудование состоит из прочного лотка для материала, синхронизированных двигателей, преобразователей частоты и прецизионных датчиков. Его основная функция — непрерывная и плавная доставка высокопрочной проволоки к основному формовочному блоку. В современном производстве компонентов мебели такая синхронизированная подача имеет решающее значение. Предотвращает микропотертости на поверхности проволоки, сохраняя целостность антикоррозионного покрытия. Кроме того, постоянное натяжение проволоки во время подачи гарантирует, что конечный продукт будет идеально соответствовать стандартным установочным принадлежностям. Фабричные рабочие могут легко соединить эти стандартизированные изгибы с непровисающими зажимами, кромочной проволокой и специальными пневматическими инструментами для натяжения, что значительно ускоряет работу линии сборки обивки.
Преобразование прямой проволоки в упругую змеевидную структуру происходит на современных гибочных и формовочных станках с ЧПУ. В то время как традиционная ручная намотка была неэффективной и склонной к несоответствиям, современное оборудование с ЧПУ гарантирует абсолютную однородность продукции длиной в тысячи футов. Эта точность жизненно важна для производителей мебели, которые полагаются на точные размеры для обеспечения одинаковой жесткости сидений на больших секционных диванах или в салонах транспортных средств.
Механическая архитектура, отвечающая за эту точность, включает в себя несколько важных станций, предназначенных для манипулирования сталью без ущерба для ее структурной целостности:
Во время активной работы высокопрочная сталь продвигается вперед с помощью автоматического питателя, проходя через зоны правки и направления. Когда материал соприкасается с формовочными инструментами с канавками, он подвергается расчетной деформации изгиба под действием интенсивного контролируемого трения. Блок высоты тона динамически настраивается для создания повторяющихся змеевидных петель. Для непрерывных мебельных пружин система поддерживает устойчивый, ритмичный цикл, создавая постоянный плоский профиль, который в конечном итоге обеспечит желанное ощущение «не провисания». Автоматический резак включается только при достижении определенной длины рулона, обеспечивая бесперебойную работу и максимальную производительность завода.
Передовые системы диагностики и управления позволяют оборудованию динамически регулировать амплитуду кривой. Хотя переменный шаг чаще встречается в цилиндрических пружинах сжатия, точный контроль блока шага гарантирует, что каждый контур зигзагообразной последовательности идентичен. Именно эта однородность позволяет обойщикам быстро прикреплять пружины к деревянным рамам с помощью пневматических степлеров и специальных зажимов, что значительно сокращает время ручного труда в заводских цехах.
Чтобы гарантировать исключительные эксплуатационные характеристики и долговечность, необработанный металл проходит несколько важных этапов отделки:
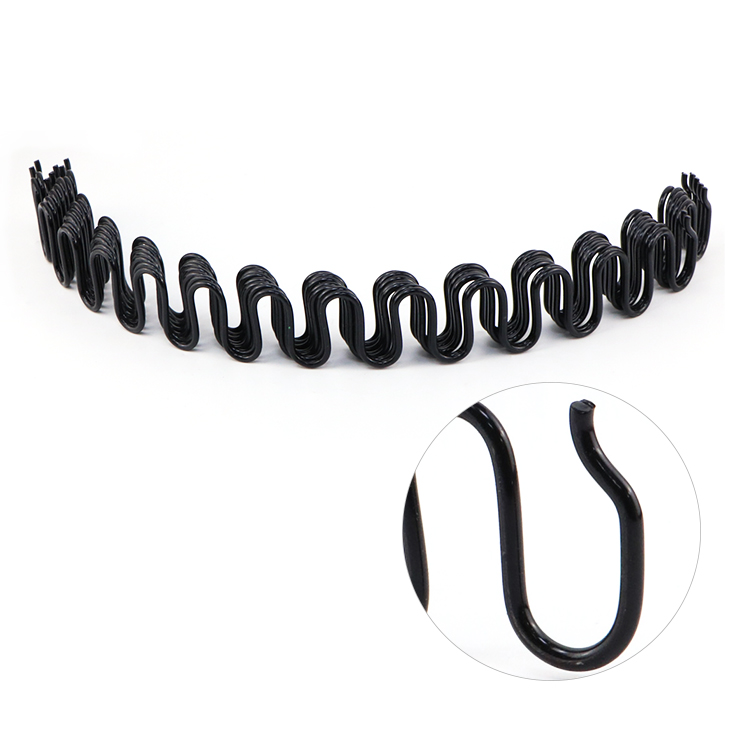
Обрезка и обрезка головки: концы проволоки точно обрезаются для удаления острых заусенцев. Это обеспечивает безопасное обращение во время обивки и оставляет достаточно места для надежного крепления зажимов. Он также корректирует любые незначительные отклонения центрального диаметра, вызванные различиями в сырье.
Шлифование: Хотя шлифовка кромок более важна для типов сжатия, шлифовка кромок обеспечивает идеальное прилегание точек крепления к деревянным или металлическим каркасам мебели, улучшая общее распределение силы.
Закалка (важнейший этап): сформированная проволока подвергается специальной термообработке для устранения внутренних структурных напряжений, накопленных на этапе изгиба. Это значительно повышает прочность материала и фиксирует конечные размеры. Температура отпуска строго поддерживается на уровне 180–240 ℃ с точным временем выдержки 5–15 минут.
Антикоррозийная обработка: для предотвращения ржавчины и продления срока службы сидений металл покрывается защитным барьером. Обычно используемые методы включают блестящее луженое покрытие или процесс обжига в темно-синем цвете, оба из которых стабилизируют устойчивость и защищают от влажности окружающей среды.
Испытание сильным давлением: чтобы стабилизировать окончательный размер и выявить любые скрытые микротрещины, продукт подвергается строгим стресс-тестам. Методы включают в себя метод статического давления, при котором устройство сжимается до тех пор, пока катушки не соприкоснутся (мертвое давление) в течение заданной продолжительности, или несколько циклов сжатия, при которых материал сильно сжимается от 3 до 10 раз, чтобы гарантировать, что он никогда не провиснет под весом человека.
Непрерывное развитие технологий формовки с ЧПУ и искусственного интеллекта с сервоприводом произвело революцию в производстве этих важных структурных компонентов. Сочетая строгую термическую обработку, точный контроль размеров и стойкую антикоррозионную обработку, эти зигзагообразные опоры обеспечивают непревзойденную надежность. Они предоставляют производителям мебели надежную и простую в установке основу, гарантирующую конечным пользователям годы комфортного сидения без деформаций.

|
|
Адрес: A1 № 277 HeFu Road, промышленная зона Фуван, район Гаомин, город Фошань, Гуандун, КНР.
|
|
|
86- 13928225189
|
|
|
Время работы: Пн–Сб:
08:30–18:00 |
|
|
Электронная почта:
Lisa@fswinstar.com
|


