





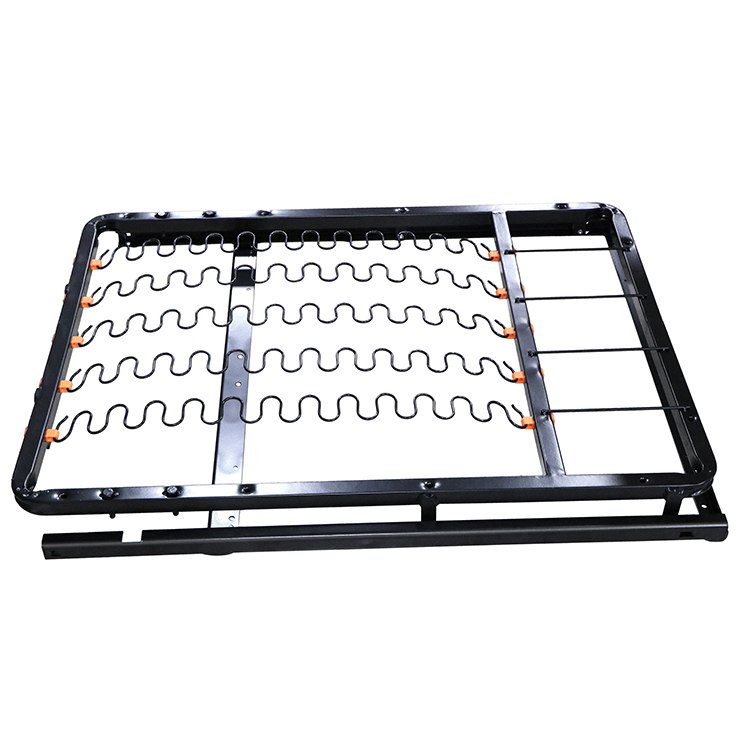

ZD-L017-C
WINSTAR
| Veličina: | |
|---|---|
| Boja: | |
| Količina: | |


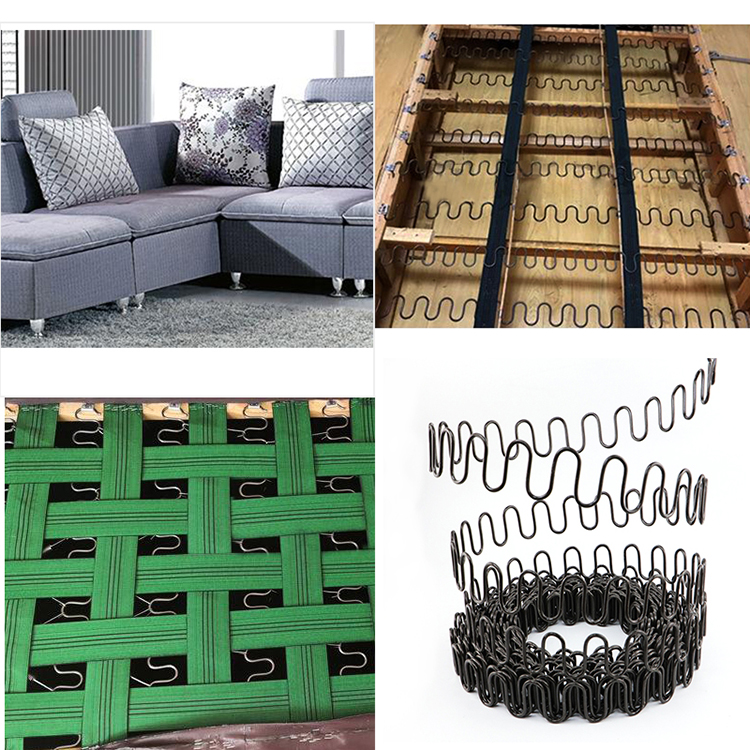
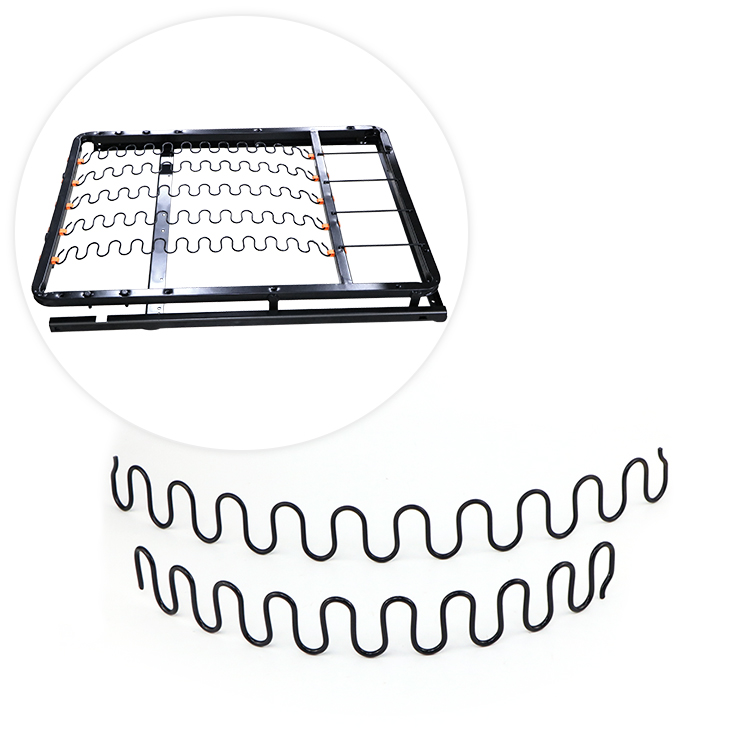
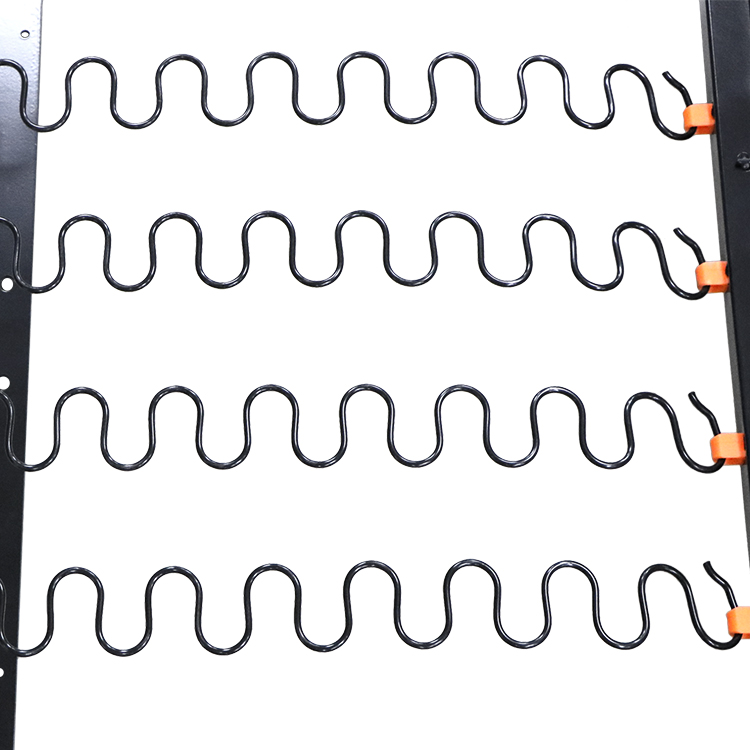
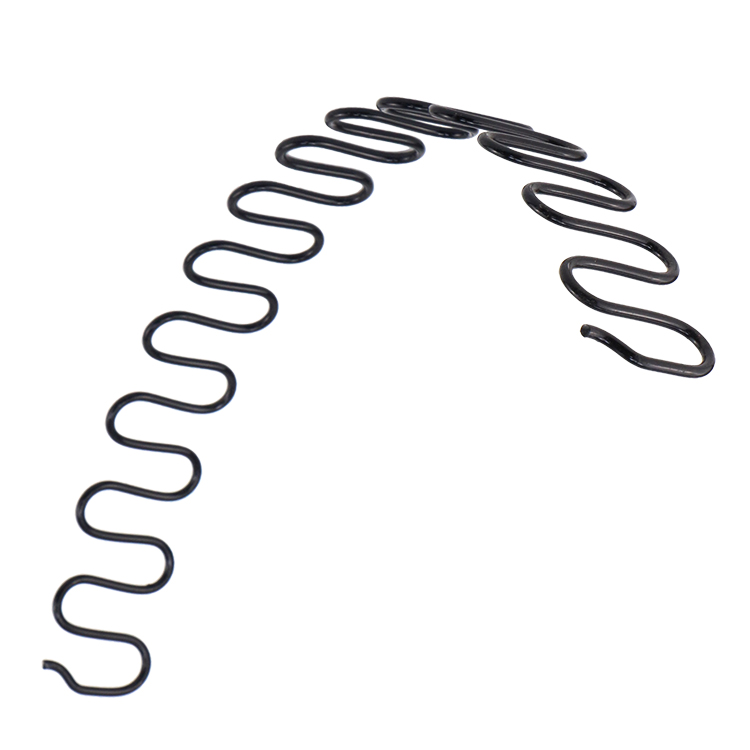
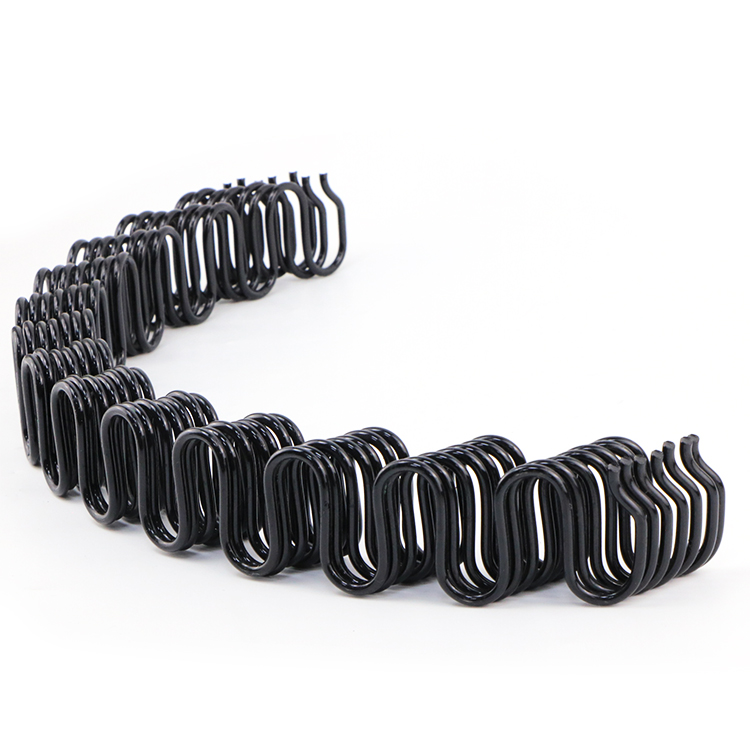
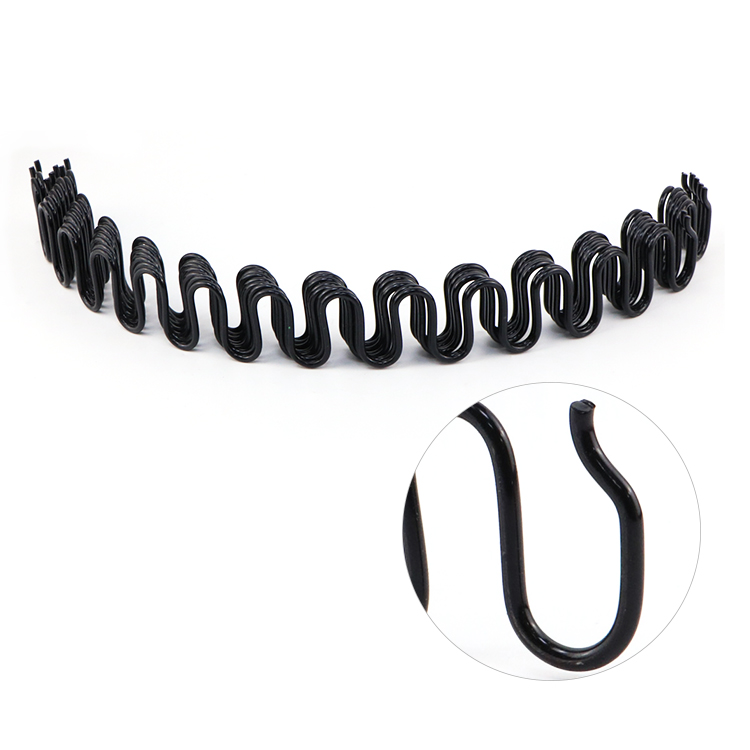
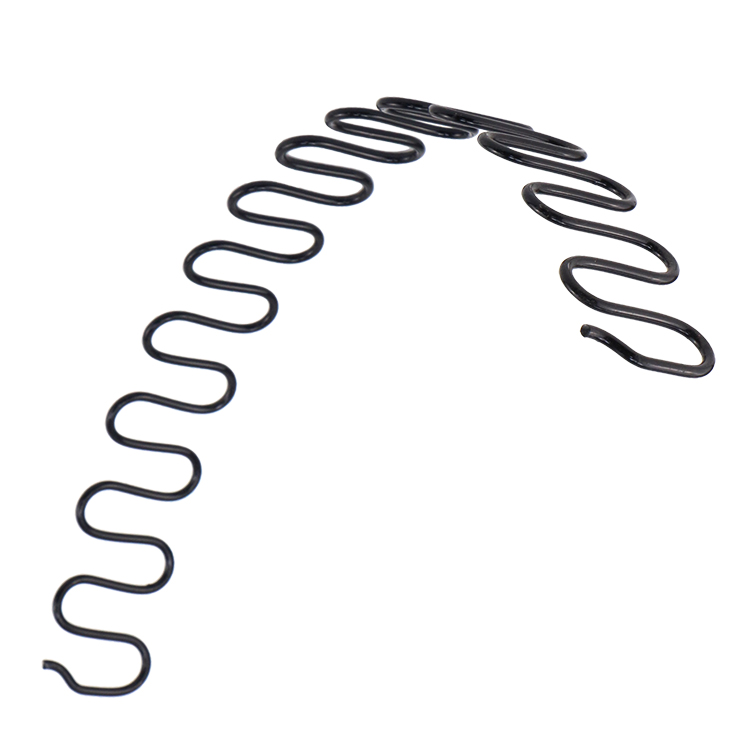
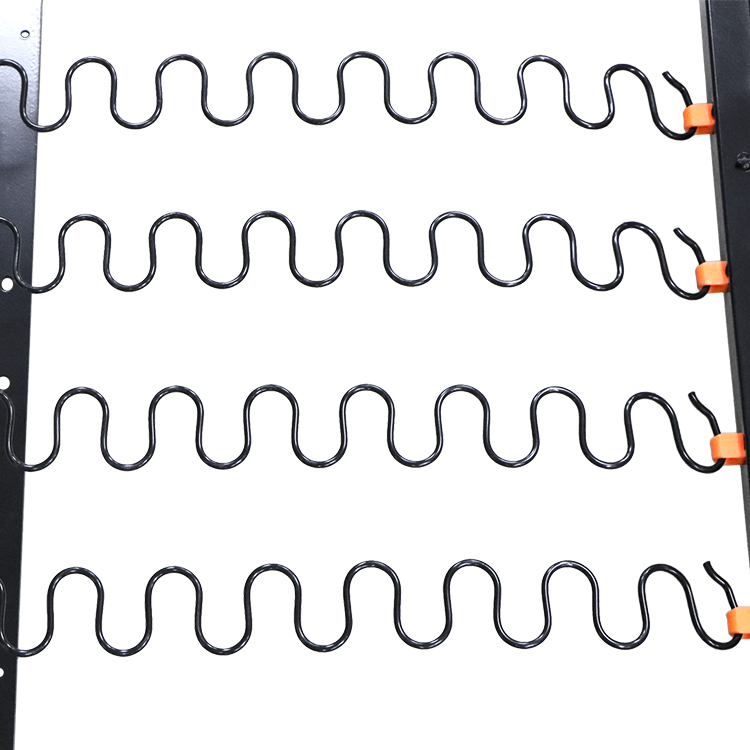
Strukturni integritet namještaja uvelike se oslanja na temelje, a cik-cak opruge - koje se često nazivaju vijugavim ili zmijolikim oprugama - služe kao ključna okosnica za udobno sjedenje. Za razliku od standardnih cilindričnih ili lisnatih varijanti, ove specijalizirane kontinuirane žičane strukture pružaju ravnu, čvrstu, ali vrlo elastičnu bazu. Opsežno se koriste u proizvodnji plišanih sofa, ergonomskih ležaljki i izdržljivih automobilskih sjedala. Zamjenjujući tradicionalne metode vezivanja, ove komponente eliminiraju zamorne procese ručnog vezanja, osiguravajući dugotrajno zadržavanje oblika i sprječavajući zastrašujući učinak opuštenosti čak i pod intenzivnom, kontinuiranom uporabom. Taktilni osjećaj gotovog namještaja osjetno je čvršći i pruža veću potporu, što izravno dovodi do poboljšanog zadovoljstva korisnika.
Snaga jezgre ovih nosača namještaja proizlazi iz odabira vrhunske čelične žice visoke čvrstoće. Tijekom početnih faza oblikovanja, metal se podvrgava rigoroznom oblikovanju kako bi se postigao precizan valoviti profil potreban za optimalnu raspodjelu težine. Za borbu protiv vlage i degradacije okoliša, svaki komad dobiva poseban premaz protiv hrđe. Kupci će primijetiti jasan vizualni i taktilni završetak—obično svijetlu, glatku pokositrenu obradu ili duboku, zaštitnu plavu obradu prženja. Ova zaštitna barijera omogućuje metalu da izdrži vlažnu klimu bez degradacije, značajno produžujući radni vijek komada namještaja i održavajući dosljednu otpornost tijekom desetljeća kompresije.
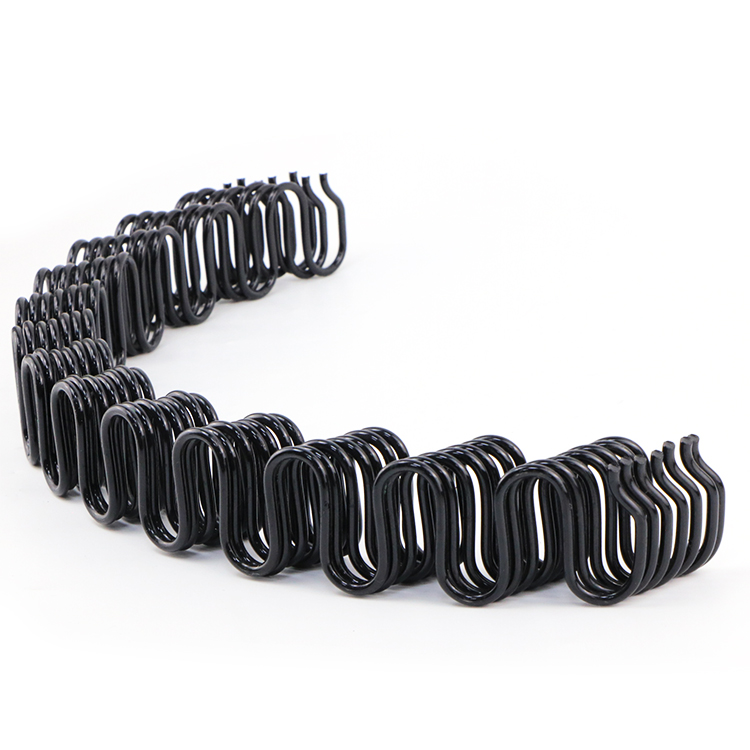
Kako bi se zadovoljili zahtjevi za montažom velikih razmjera, ove se komponente isporučuju u standardiziranim industrijskim rolama. Timovi za nabavu mogu birati između više opcija debljine žice, uključujući standardne debljine 8G, 9G i 11G, prilagođene specifičnim zahtjevima nosivosti. Nadalje, dostupne su kontinuirane duljine role od 111 stopa, 120 stopa i 140 stopa. Ovaj pristup skupnom pakiranju olakšava glatku integraciju u tvorničke proizvodne linije, omogućujući proizvođačima rezanje točnih duljina na licu mjesta u skladu sa specifičnim dizajnom namještaja. Ova metoda smanjuje materijalni otpad, optimizira skladišni prostor i snižava sveobuhvatne troškove nabave za velike operacije presvlake, osiguravajući visoko učinkovit opskrbni lanac.
Temelj besprijekornog cik-cak profila počinje s automatiziranim sustavom rukovanja materijalom. Ovaj sofisticirani stroj sastoji se od ladice za teške uvjete rada, sinkroniziranih motora, pretvarača frekvencije i preciznih senzorskih prekidača. Njegova primarna funkcija je kontinuirana i glatka isporuka žice visoke rastezljivosti do glavne jedinice za oblikovanje. U modernoj proizvodnji dijelova namještaja ovo sinkronizirano hranjenje je kritično. Sprječava mikro-abrazije na površini žice, čuvajući cjelovitost antikorozivnog premaza. Dodatno, dosljedna napetost žice tijekom dodavanja osigurava da će konačni proizvod savršeno odgovarati standardnom priboru za ugradnju. Tvornički radnici mogu bez napora upariti ove standardizirane krivulje sa stezaljkama bez saginja, rubnim žicama i namjenskim pneumatskim alatima za zatezanje, drastično ubrzavajući liniju za sklapanje presvlaka.
Transformacija iz ravne žice u elastičnu zmijoliku strukturu događa se unutar naprednih CNC strojeva za savijanje i oblikovanje. Dok je tradicionalno ručno namatanje bilo neučinkovito i sklono nedosljednostima, suvremena CNC oprema jamči apsolutnu ujednačenost na tisućama stopa proizvoda. Ova preciznost je od vitalnog značaja za kreatore namještaja koji se oslanjaju na točne dimenzije kako bi održali ujednačenu čvrstoću sjedala na velikim presječenim sofama ili kabinama vozila.
Mehanička arhitektura odgovorna za ovu preciznost uključuje nekoliko kritičnih stanica dizajniranih za manipuliranje čelikom bez ugrožavanja njegovog strukturalnog integriteta:
Tijekom aktivnog rada, čelik visoke čvrstoće se gura naprijed pomoću automatiziranog dodavača, prolazeći kroz zone ravnanja i vođenja. Dok se materijal susreće s alatima za oblikovanje s utorima, podvrgava se proračunatoj deformaciji savijanja pod intenzivnim, kontroliranim trenjem. Blok visine dinamički se prilagođava kako bi stvorio ponavljajuće zmijolike petlje. Za kontinuirane opruge namještaja, sustav održava stabilan, ritmički ciklus, stvarajući dosljedan ravni profil koji će na kraju pružiti željeno iskustvo sjedenja 'bez progiba'. Automatizirani rezač uključuje se samo kada se postigne određena duljina role, osiguravajući neprekinuti učinak i maksimalnu tvorničku propusnost.
Napredni dijagnostički i kontrolni sustavi omogućuju strojevima dinamičku prilagodbu amplitude krivulje. Dok je promjenjivi korak češći u cilindričnim tlačnim oprugama, precizna kontrola bloka koraka osigurava da je svaka petlja u cik-cak nizu identična. Ova ujednačenost je ono što omogućuje radnicima u presvlakama da brzo pričvrste opruge na drvene okvire pomoću pneumatskih pištolja za spajalice i specijaliziranih kopči, drastično smanjujući vrijeme ručnog rada u tvornici.
Kako bi se zajamčila iznimna izvedba i trajnost, neobrađeno oblikovani metal prolazi kroz nekoliko kritičnih završnih faza:
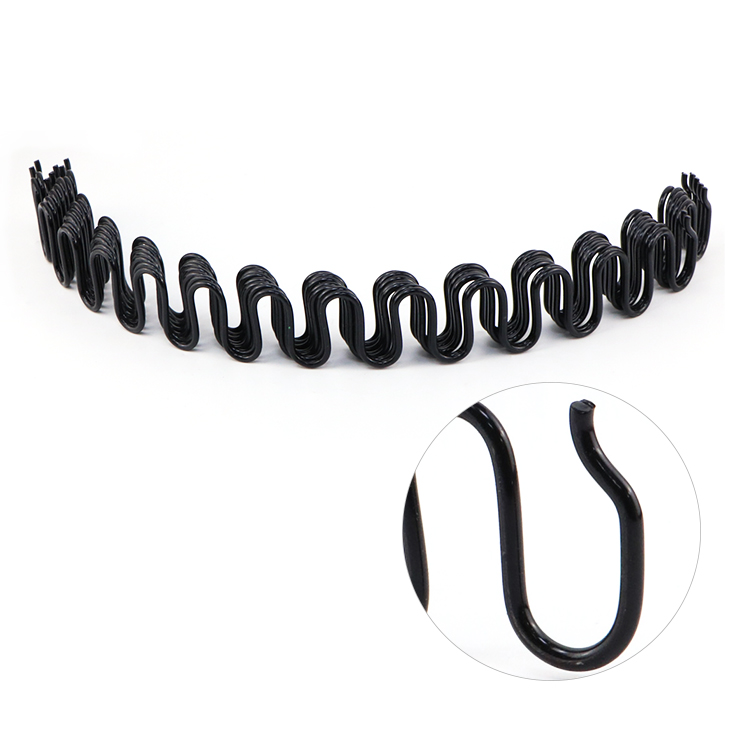
Rezanje i podrezivanje glave: krajevi žice su precizno odrezani kako bi se uklonili oštri rubovi. To osigurava sigurno rukovanje tijekom tapeciranja i ostavlja odgovarajući razmak za sigurno pričvršćivanje kopčama. Također ispravlja sva manja odstupanja u središnjem promjeru uzrokovana varijacijama sirovina.
Brušenje: Iako je kritičnije za tipove kompresije, brušenje rubova osigurava da točke pričvršćivanja sjednu savršeno u ravnini s drvenim ili metalnim okvirima namještaja, poboljšavajući ukupnu raspodjelu sile.
Kaljenje (ključni korak): Oblikovana žica podvrgava se posebnoj toplinskoj obradi kako bi se eliminirao unutarnji strukturni stres nakupljen tijekom faze savijanja. To značajno povećava žilavost materijala i zaključava konačne dimenzije. Temperatura kaljenja se strogo održava na 180~240℃, s preciznim vremenom zadržavanja od 5~15min.
Obrada protiv korozije: Kako bi se spriječilo hrđanje i produžio vijek trajanja sjedala, metal dobiva zaštitnu barijeru. Uobičajeno korištene metode uključuju svijetlu završnu obradu obloženu kositrom ili proces prženja u tamno plavoj boji, pri čemu oba stabiliziraju otpornost i štite od vlage iz okoline.
Ispitivanje snažnim pritiskom: kako bi se stabilizirala konačna veličina i otkrile sve skrivene mikrofrakture, proizvod prolazi rigorozne testove opterećenja. Metode uključuju metodu statičkog tlaka, gdje se jedinica komprimira dok se zavojnice ne dodirnu (pritisak nestane) u određenom trajanju, ili višestruke cikluse kompresije, gdje se materijal snažno komprimira 3 do 10 puta kako bi se osiguralo da nikada neće klonuti pod ljudskom težinom.
Kontinuirana evolucija CNC tehnologije oblikovanja i servo pokretane umjetne inteligencije revolucionirala je proizvodnju ovih bitnih strukturnih komponenti. Kombinacijom rigoroznih termičkih obrada, precizne kontrole dimenzija i otpornih završnih slojeva protiv korozije, ovi cik-cak nosači pružaju pouzdanost bez premca. Kreatorima namještaja pružaju pouzdan temelj koji se lako postavlja i koji krajnjim korisnicima jamči godine udobnog sjedenja bez deformacija.

|
|
Adresa: A1 No.277 HeFu Road, Fuwan Industrial Area, Gaoming District, Foshan City, Guangdong, PRChina
|
|
|
86- 13928225189
|
|
|
Radno vrijeme: pon–sub:
08:30–18:00 |
|
|
E-mail:
Lisa@fswinstar.com
|


