





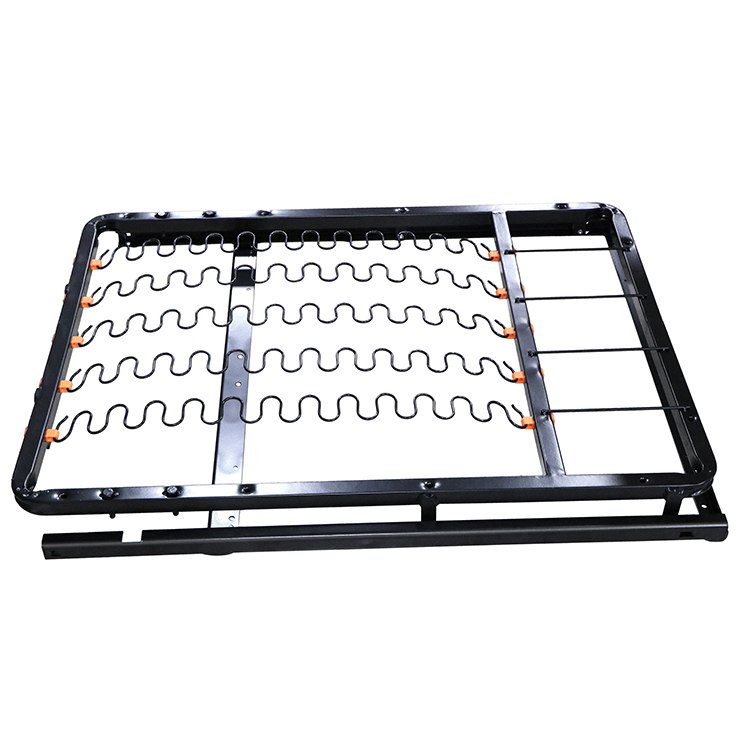

ZD-L017-C
WINSTAR
| Dimensiune: | |
|---|---|
| Culoare: | |
| Cantitate: | |


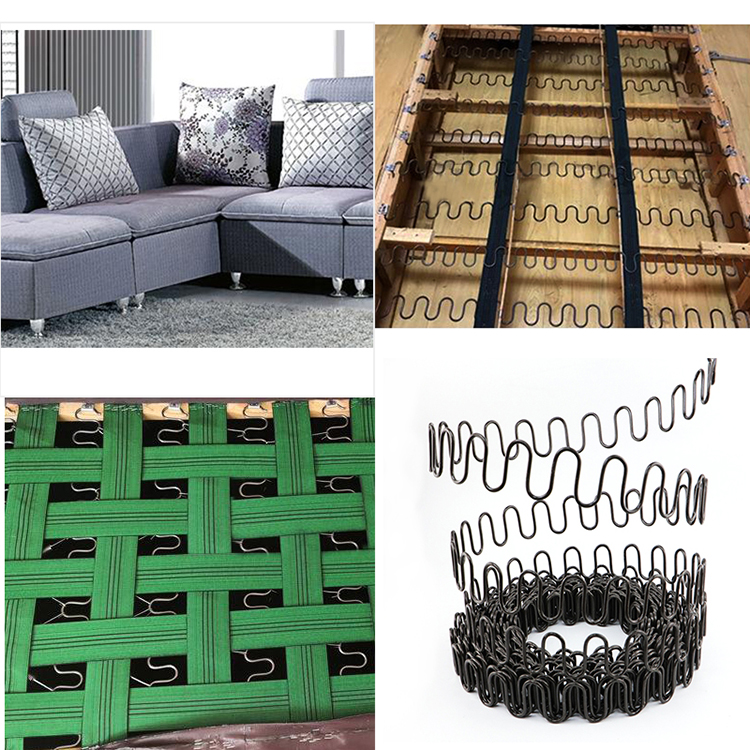
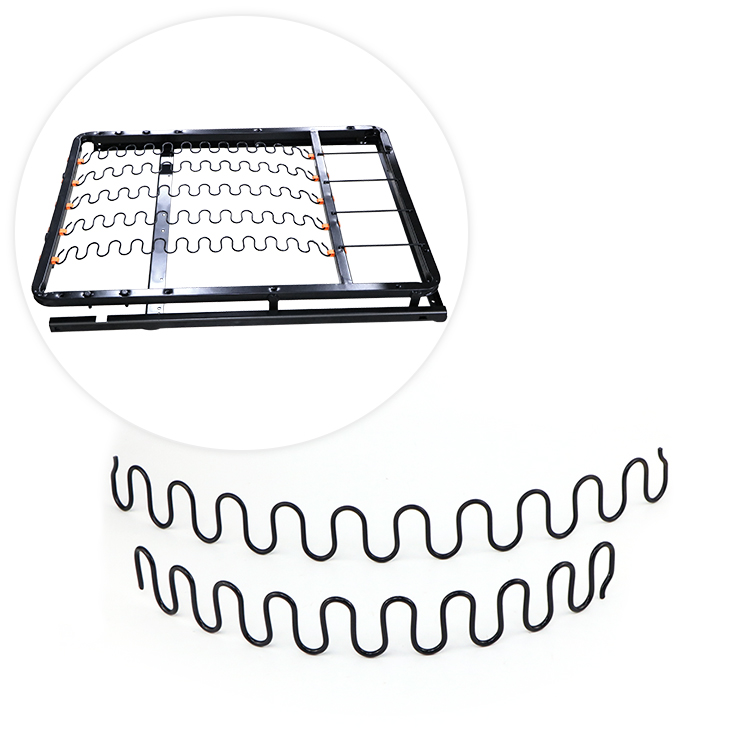
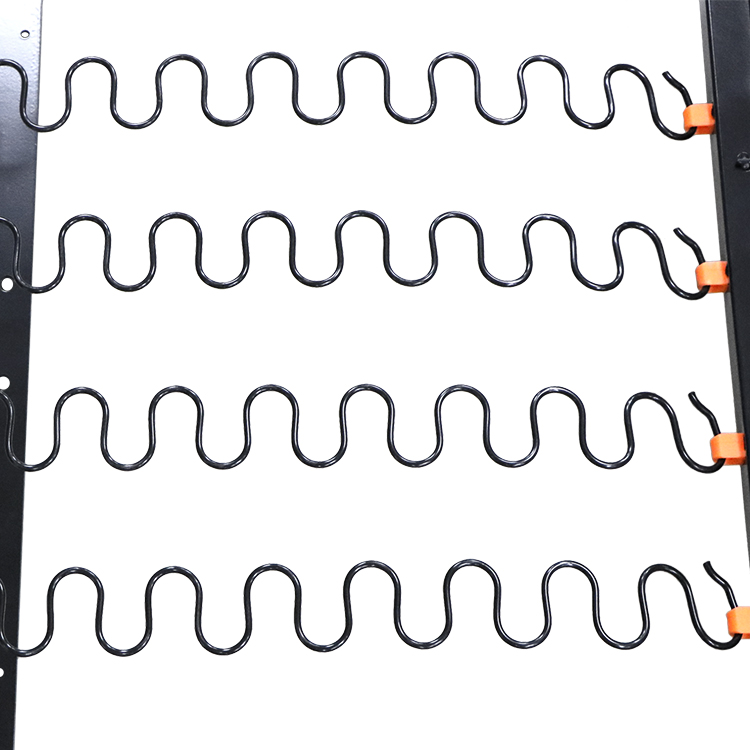
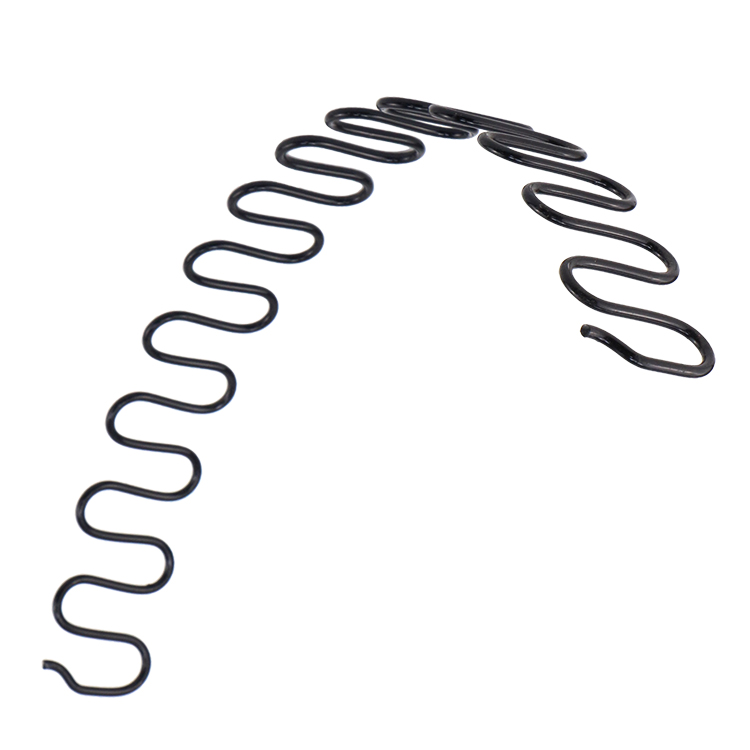
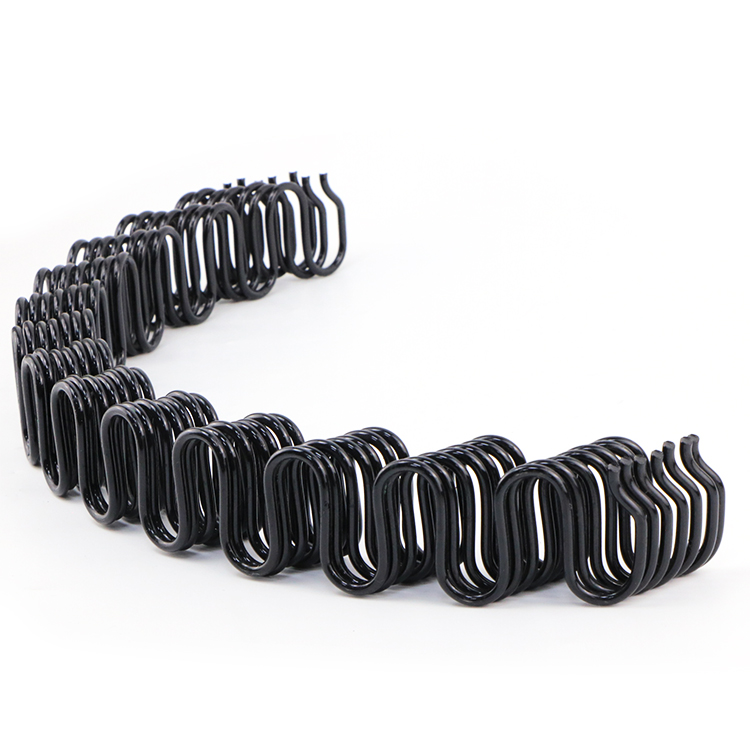
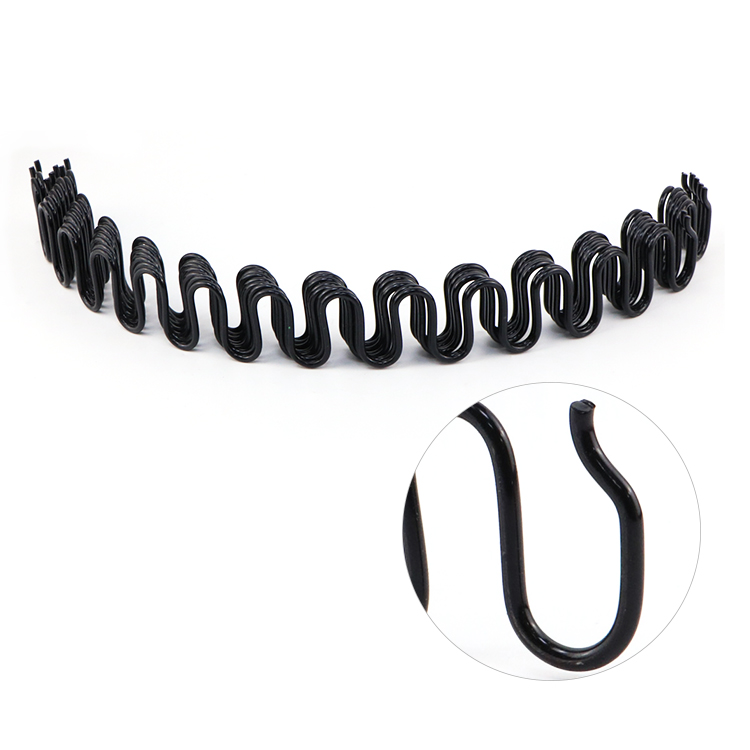
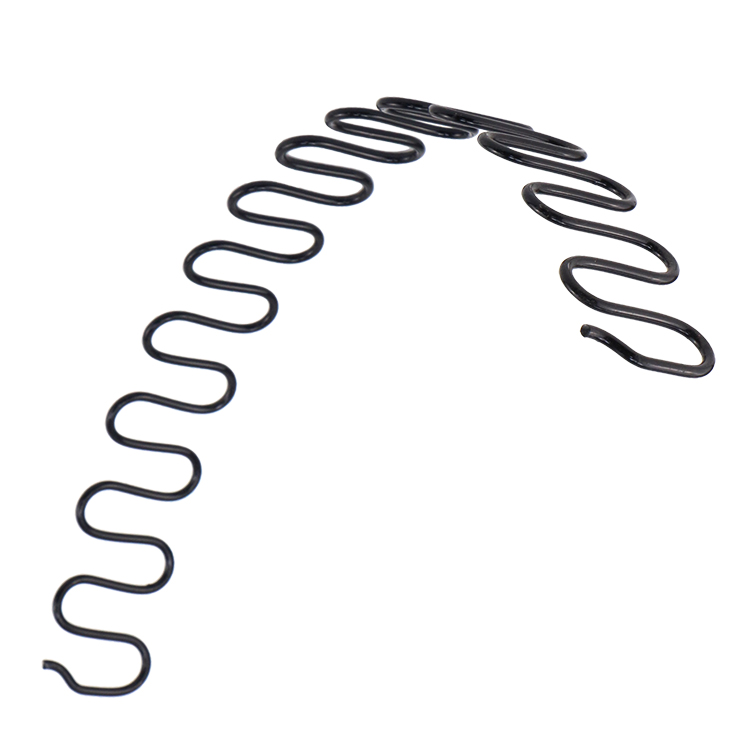
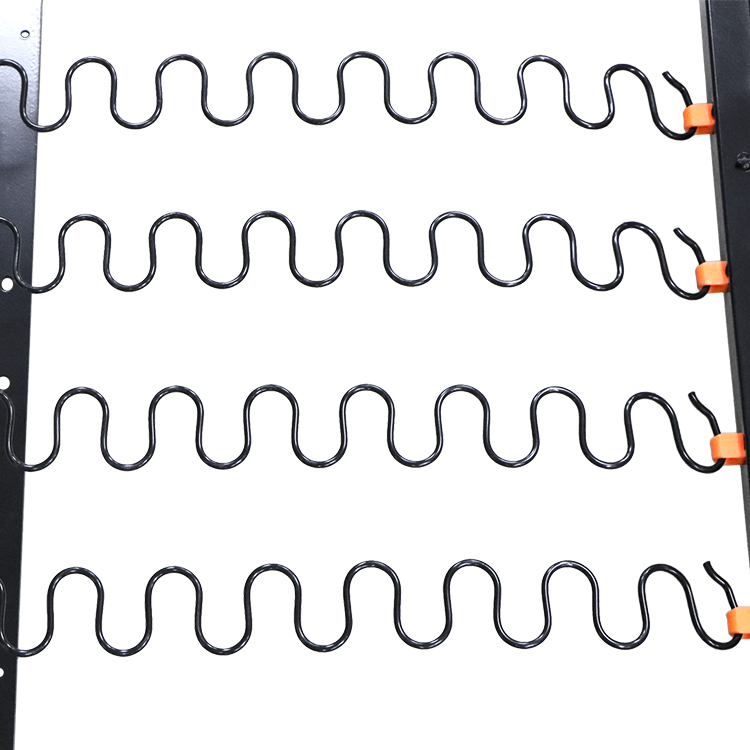
Integritatea structurală a mobilierului se bazează în mare măsură pe fundație, iar arcurile în zig-zag - adesea denumite arcuri sinuoase sau serpentine - servesc drept coloana vertebrală esențială pentru o așezare confortabilă. Spre deosebire de variantele standard cilindrice sau cu frunze, aceste structuri de sârmă continue specializate oferă o bază plată, fermă, dar foarte rezistentă. Sunt utilizate pe scară largă în producția de canapele de pluș, șezlonguri ergonomice și scaune auto durabile. Prin înlocuirea metodelor tradiționale de chingă, aceste componente elimină procesele obositoare de legare manuală, asigurând menținerea formei de lungă durată și prevenind efectul temut de lăsare chiar și în cazul utilizării intense și continue. Senzația tactilă a mobilierului finit este vizibil mai fermă și mai susținătoare, ceea ce se traduce direct în satisfacția sporită a utilizatorului.
Forța de bază a acestor suporturi de mobilier provine din selecția de sârmă de oțel premium, de înaltă rezistență. În timpul etapelor inițiale de formare, metalul este supus unei modelări riguroase pentru a obține profilul ondulat precis necesar pentru distribuția optimă a greutății. Pentru a combate umiditatea și degradarea mediului, fiecare piesă primește un strat special anti-rugină. Cumpărătorii vor observa un finisaj vizual și tactil distinct - de obicei o placare lucioasă, netedă sau un tratament de prăjire albastru profund și protector. Această barieră de protecție permite metalului să reziste climatelor umede fără a se degrada, prelungind semnificativ durata de viață operațională a pieselor de mobilier și menținând o rezistență constantă de-a lungul deceniilor de compresie.
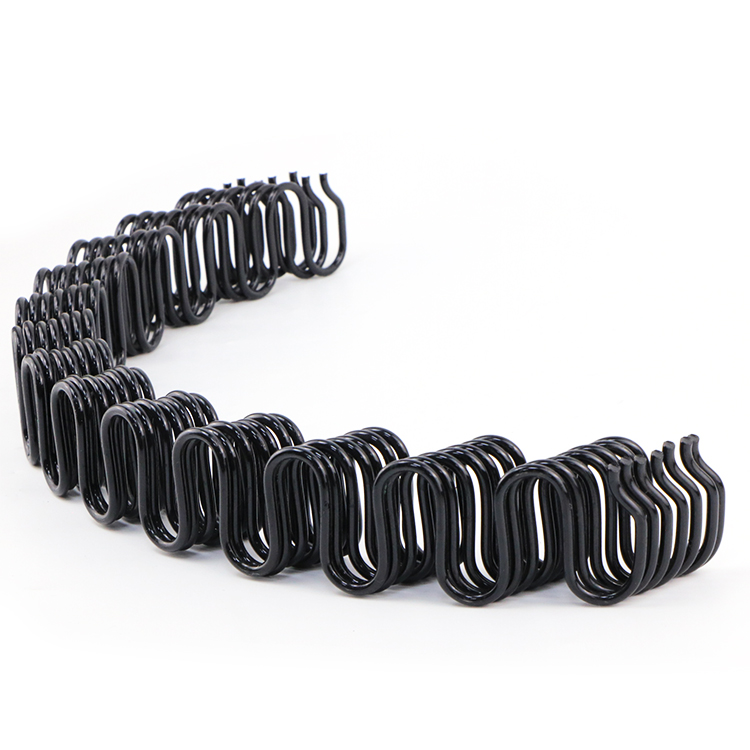
Pentru a satisface cerințele de asamblare la scară largă, aceste componente sunt furnizate în role industriale standardizate. Echipele de achiziții pot alege dintre mai multe opțiuni de ecartament a firelor, inclusiv grosimi standard de 8G, 9G și 11G, adaptate cerințelor specifice de încărcare. În plus, sunt disponibile lungimi continue de rulare de 111 picioare, 120 de picioare și 140 de picioare. Această abordare de ambalare în vrac facilitează integrarea ușoară în liniile de producție din fabrică, permițând producătorilor să taie lungimi exacte la fața locului, în funcție de design-uri specifice de mobilier. Această metodă minimizează risipa de materiale, optimizează spațiul de depozitare și reduce costurile cuprinzătoare de achiziție pentru operațiunile de tapițerie la scară largă, asigurând un lanț de aprovizionare extrem de eficient.
Fundația unui profil în zig-zag impecabil începe cu un sistem automat de manipulare a materialelor. Această mașinărie sofisticată constă dintr-o tavă de materiale grele, motoare sincronizate, convertoare de frecvență și comutatoare precise. Funcția sa principală este să livreze firul de înaltă rezistență în mod continuu și fără probleme către unitatea principală de formare. În fabricarea componentelor moderne de mobilier, această alimentare sincronizată este esențială. Previne micro-abraziunile pe suprafata firului, pastrand integritatea stratului anticoroziv. În plus, tensiunea constantă a firului în timpul alimentării asigură că produsul final se va alinia perfect cu accesoriile standard de instalare. Lucrătorii din fabrică pot împerechea fără efort aceste curbe standardizate cu cleme fără scădere, fire de margine și instrumente pneumatice dedicate de tensionare, accelerând drastic linia de asamblare a tapițeriei.
Transformarea din sârmă dreaptă într-o structură serpentină elastică are loc în cadrul mașinilor avansate de îndoit și modelat CNC. În timp ce înfășurarea manuală tradițională a fost ineficientă și predispusă la inconsecvențe, echipamentul CNC contemporan garantează uniformitate absolută pe mii de picioare de produs. Această precizie este vitală pentru creatorii de mobilier care se bazează pe dimensiuni exacte pentru a menține o fermitate uniformă a scaunelor pe canapele secționale mari sau cabinele vehiculelor.
Arhitectura mecanică responsabilă pentru această precizie include mai multe stații critice concepute pentru a manipula oțelul fără a-i compromite integritatea structurală:
În timpul funcționării active, oțelul de înaltă rezistență este propulsat înainte de alimentatorul automat, trecând prin zonele de îndreptare și ghidare. Pe măsură ce materialul se întâlnește cu sculele de formare canelate, acesta suferă o deformare calculată la îndoire sub frecare intensă și controlată. Blocul de pas se ajustează dinamic pentru a crea buclele serpentine repetate. Pentru arcuri de mobilier continuu, sistemul menține un ciclu constant, ritmic, producând un profil plat consistent care va oferi în cele din urmă râvnita experiență de scaun „fără căderi”. Dispozitivul de tăiat automat se cuplează numai atunci când este atinsă o anumită lungime a rolului, asigurând o producție neîntreruptă și un debit maxim din fabrică.
Sistemele avansate de diagnosticare și control permit mașinilor să ajusteze dinamic amplitudinea curbei. În timp ce pasul variabil este mai frecvent la arcurile de compresie cilindrice, controlul precis al blocului de pas asigură că fiecare buclă din secvența în zig-zag este identică. Această uniformitate permite lucrătorilor din tapițerie să fixeze rapid arcurile pe cadrele din lemn folosind pistoale de capsare pneumatice și cleme specializate, reducând drastic timpul de muncă manuală la podeaua fabricii.
Pentru a garanta performanțe și durabilitate excepționale, metalul brut format trece prin mai multe etape critice de finisare:
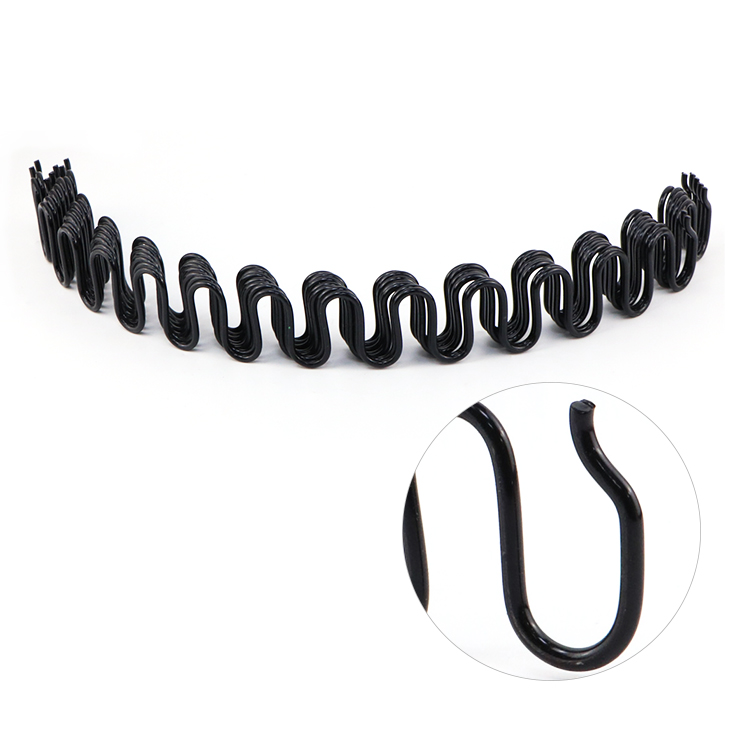
Tăierea și tăierea capului: Capetele firului sunt tăiate precis pentru a îndepărta bavurile ascuțite. Acest lucru asigură o manipulare sigură în timpul tapițeriei și lasă un spațiu adecvat pentru fixarea sigură a clemei. De asemenea, corectează orice abateri minore ale diametrului central cauzate de variațiile materiilor prime.
Slefuire: Deși este mai critică pentru tipurile de compresie, șlefuirea marginilor asigură că punctele de montare se așează perfect la nivelul ramelor de mobilier din lemn sau metal, îmbunătățind distribuția generală a forței.
Călirea (etapa crucială): sârma formată este supusă unui tratament termic specializat pentru a elimina stresul structural intern acumulat în timpul fazei de îndoire. Acest lucru crește semnificativ duritatea materialului și blochează dimensiunile finale. Temperatura de temperare este menținută strict la 180~240℃, cu un timp precis de menținere de 5~15min.
Tratament anti-coroziune: Pentru a preveni rugina și a prelungi durata de viață funcțională a scaunului, metalul primește o barieră de protecție. Metodele utilizate în mod obișnuit includ un finisaj placat cu cositor luminos sau un proces de prăjire albastru profund, ambele stabilizează rezistența și protejează împotriva umidității ambientale.
Testare de presiune puternică: Pentru a stabiliza dimensiunea finală și a expune orice micro-fracturi ascunse, produsul este supus unor teste riguroase de stres. Metodele includ metoda presiunii statice, în care unitatea este comprimată până când bobinele se ating (presiunea moartă) pentru o durată stabilită, sau mai multe cicluri de compresie, în care materialul este comprimat cu forță de 3 până la 10 ori pentru a se asigura că nu se va lăsa niciodată sub greutatea umană.
Evoluția continuă a tehnologiei de formare CNC și a inteligenței artificiale servomotor a revoluționat producția acestor componente structurale esențiale. Combinând tratamente termice riguroase, control dimensional precis și finisaje rezistente la coroziune, aceste suporturi în zig-zag oferă o fiabilitate de neegalat. Acestea oferă creatorilor de mobilier o fundație de încredere, ușor de instalat, care garantează utilizatorilor finali ani de așezare confortabilă, fără deformare.

|
|
Adresă: A1 No.277 HeFu Road, zona industrială Fuwan, districtul Gaoming, orașul Foshan, Guangdong, PRChina
|
|
|
86- 13928225189
|
|
|
Timp de lucru: Luni–Sâmbătă:
08:30–18:00 |
|
|
E-mail:
Lisa@fswinstar.com
|


