





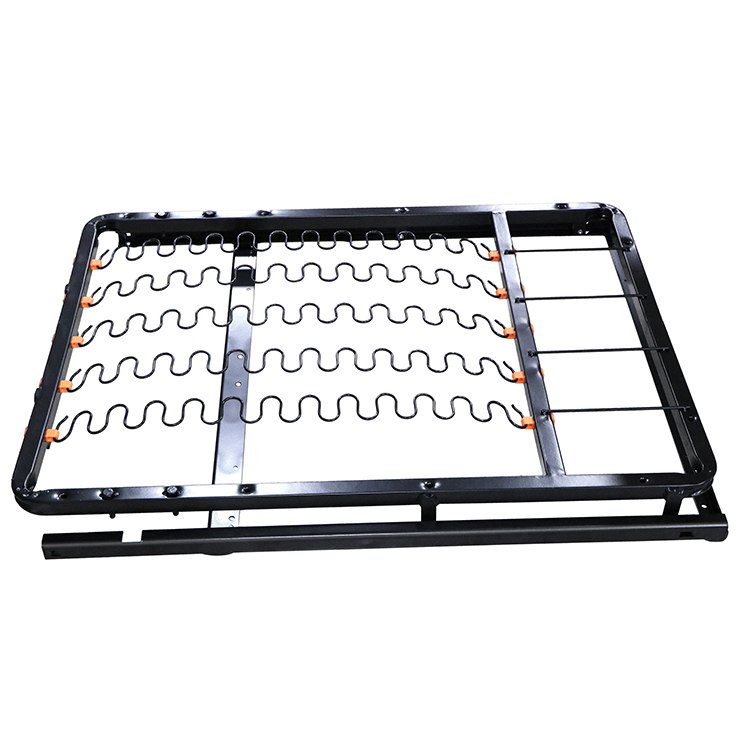

ZD-L017-C
WINSTAR
| Koko: | |
|---|---|
| Väri: | |
| Määrä: | |


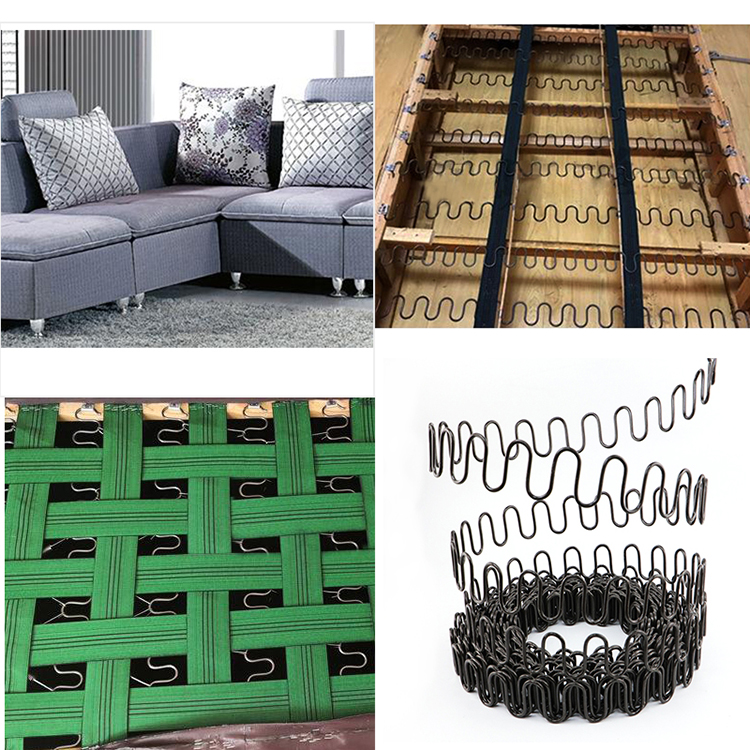
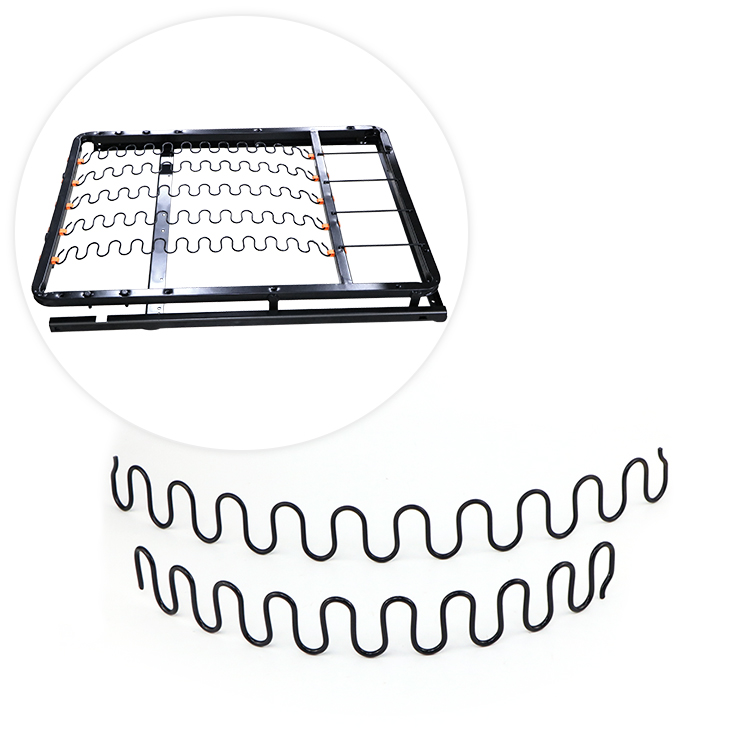
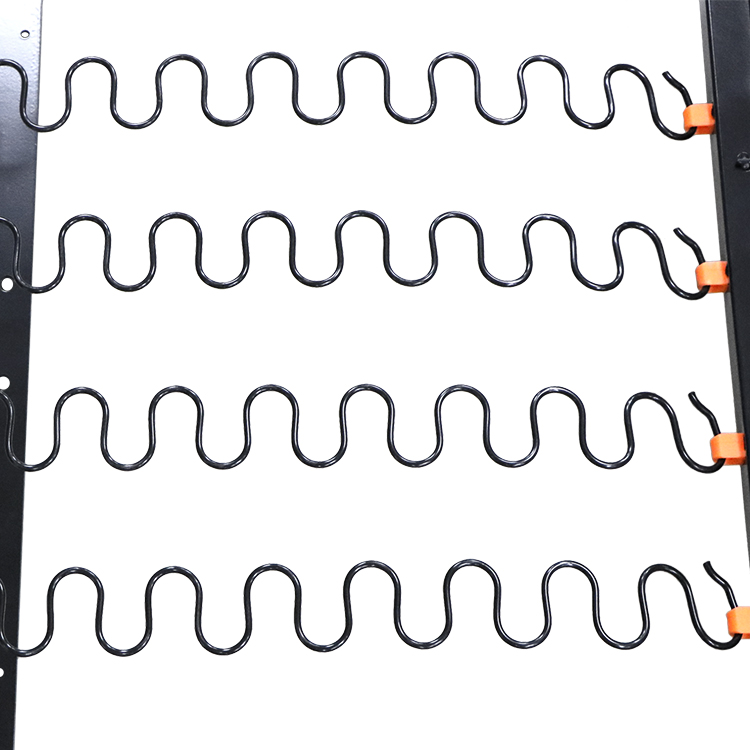
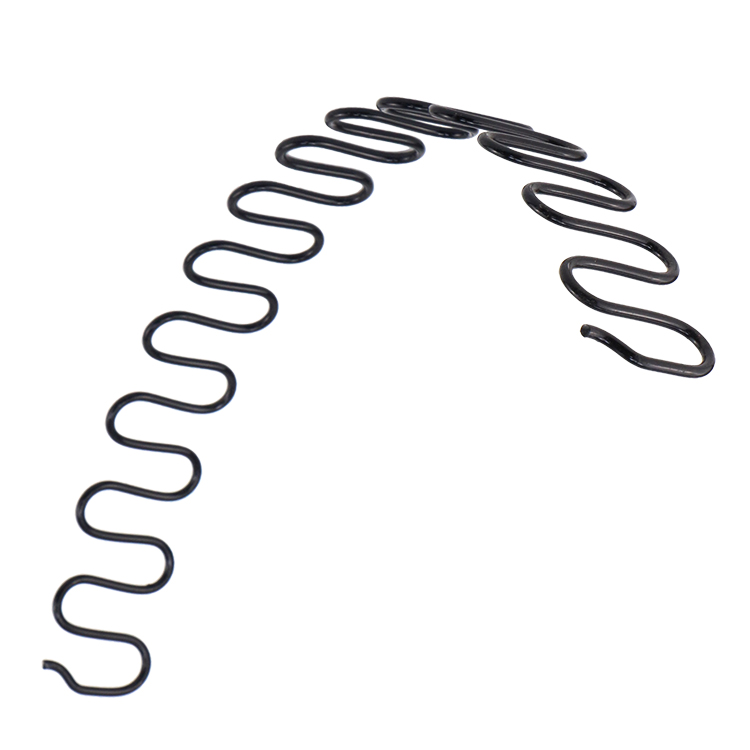
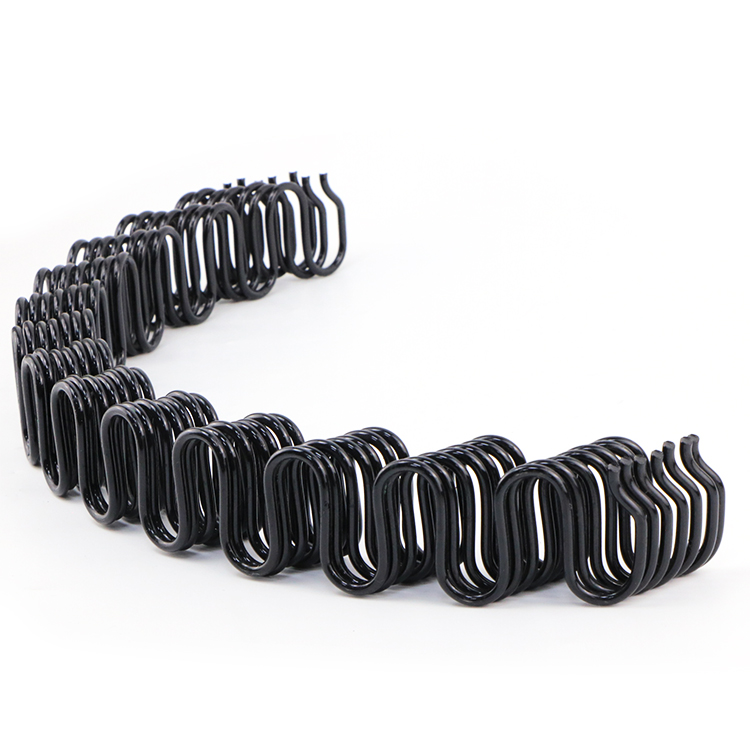
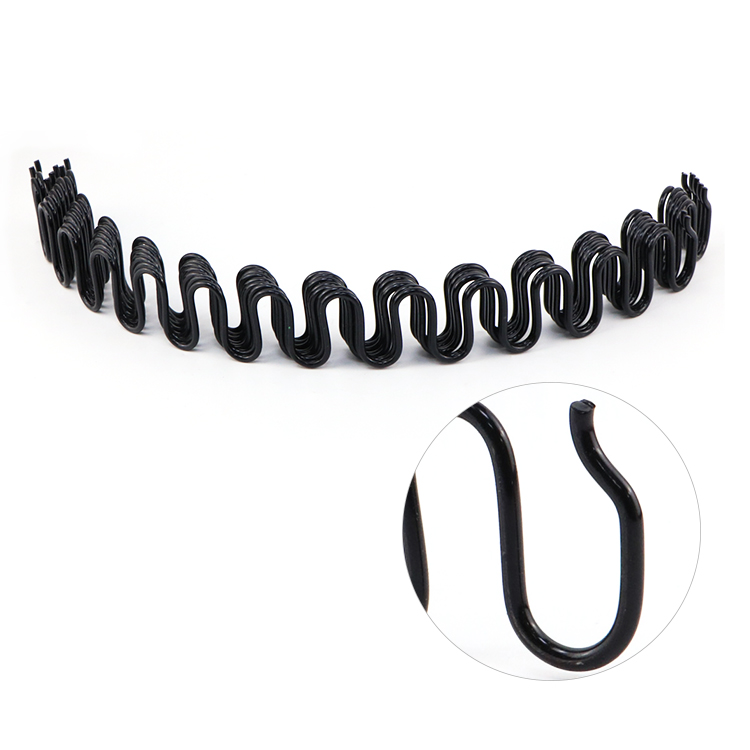
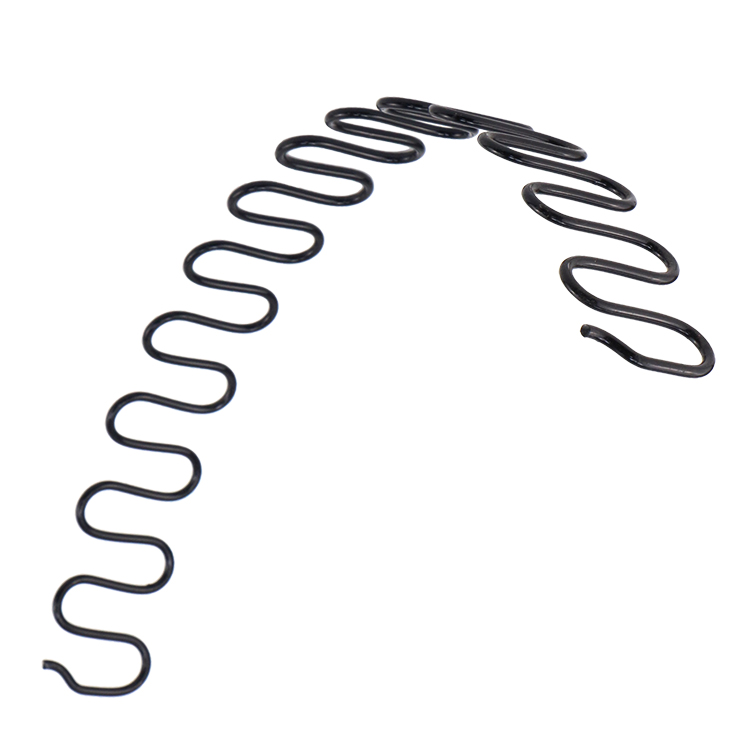
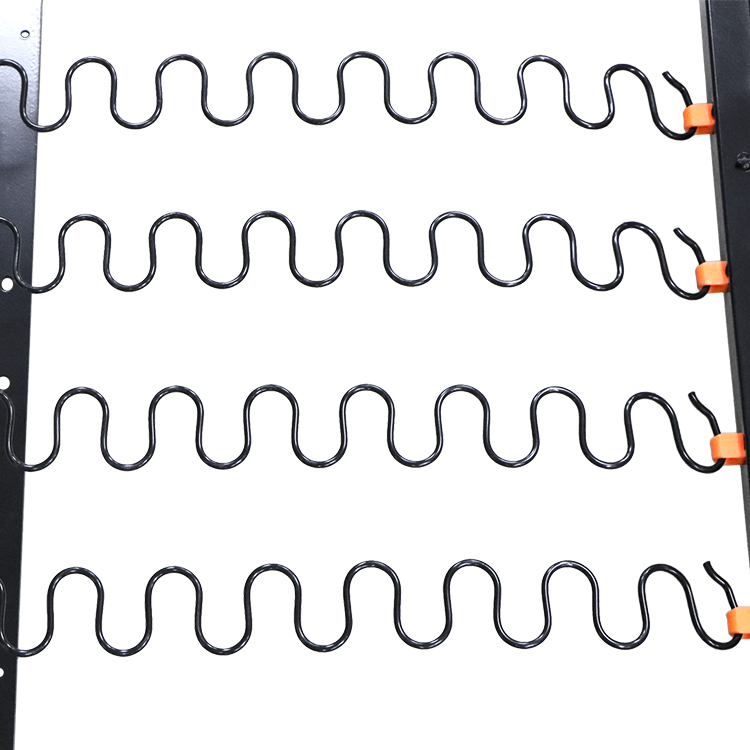
Huonekalujen rakenteellinen eheys on vahvasti riippuvainen perustasta, ja siksak-jouset – joita usein kutsutaan kierteittäviksi tai kiemurteleviksi jousiksi – toimivat mukavan istuvuuden välttämättömänä selkärankana. Toisin kuin tavalliset lieriömäiset tai lehtiversiot, nämä erikoiset jatkuvat lankarakenteet tarjoavat tasaisen, lujan mutta kuitenkin erittäin joustavan pohjan. Niitä käytetään laajasti muhkeiden sohvien, ergonomisten lepotuolien ja kestävien autoistuinten valmistuksessa. Korvaamalla perinteiset nauhamenetelmät nämä komponentit eliminoivat työläs käsinsidontaprosessit, varmistavat pitkäaikaisen muodon säilymisen ja estävät pelätyn roikkuvan vaikutuksen myös raskaassa jatkuvassa käytössä. Valmiin huonekalun kosketustuntuma on huomattavasti kiinteämpi ja tukevampi, mikä lisää suoraan käyttäjätyytyväisyyttä.
Näiden huonekalutukien ydinlujuus perustuu korkealuokkaisen, korkealujuusteräslangan valikoimaan. Alkumuovausvaiheiden aikana metalli käy läpi tiukkaa muotoilua, jotta saavutetaan tarkka aaltoileva profiili, joka tarvitaan optimaaliseen painonjakaumaan. Kosteuden ja ympäristön pilaantumisen estämiseksi jokainen kappale saa erikoisen ruosteenestopinnoitteen. Ostajat huomaavat selvästi erottuvan visuaalisen ja tuntoon perustuvan viimeistelyn – tyypillisesti kirkkaan, sileän tinauksen tai syvän, suojaavan sinisen paahtokäsittelyn. Tämä suojaava este sallii metallin kestää kosteat ilmastot huonontamatta, mikä pidentää merkittävästi huonekalujen käyttöikää ja säilyttää tasaisen vastustuskyvyn vuosikymmeniä kestäneen puristuksen ajan.
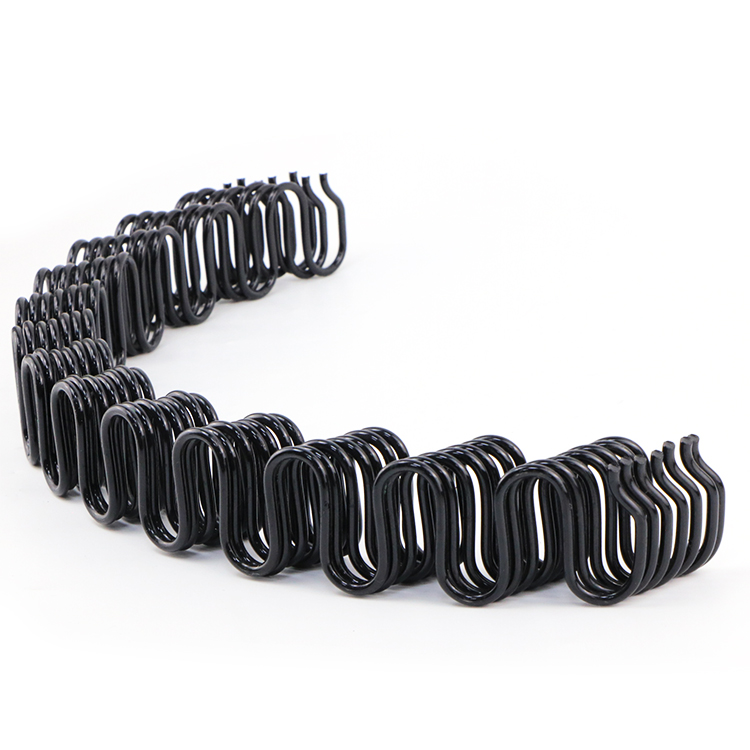
Laajamittaisten kokoonpanovaatimusten täyttämiseksi nämä komponentit toimitetaan standardoiduissa teollisuusteloissa. Hankintatiimit voivat valita useista lankamittavaihtoehdoista, mukaan lukien vakiopaksuudet 8G, 9G ja 11G, jotka on räätälöity erityisiin kantokykyvaatimuksiin. Lisäksi saatavilla on jatkuvat rullan pituudet 111 jalkaa, 120 jalkaa ja 140 jalkaa. Tämä bulkkipakkaustapa mahdollistaa sujuvan integroinnin tehtaan tuotantolinjoihin, jolloin valmistajat voivat leikata tarkat pituudet paikan päällä tiettyjen huonekalujen mukaan. Tämä menetelmä minimoi materiaalihukan, optimoi varaston varastotilan ja pienentää laajamittaisten verhoilutoimintojen kokonaisvaltaisia hankintakustannuksia, mikä varmistaa erittäin tehokkaan toimitusketjun.
Virheettömän siksak-profiilin perustaminen alkaa automatisoidusta materiaalinkäsittelyjärjestelmästä. Tämä hienostunut koneisto koostuu raskaasta materiaalilokerosta, synkronoiduista moottoreista, taajuusmuuttajista ja tarkoista anturikytkimistä. Sen ensisijainen tehtävä on toimittaa korkealujuuslanka jatkuvasti ja tasaisesti päämuovausyksikköön. Nykyaikaisessa huonekalukomponenttien valmistuksessa tämä synkronoitu syöttö on kriittistä. Se estää mikrohankauksia langan pinnalla ja säilyttää korroosionestopinnoitteen eheyden. Lisäksi johdonmukainen kireys syötteen aikana varmistaa, että lopputuote on täydellisesti linjassa tavallisten asennustarvikkeiden kanssa. Tehdastyöntekijät voivat vaivattomasti yhdistää nämä standardoidut käyrät painumattomilla pidikkeillä, reunalangoilla ja erityisillä pneumaattisilla kiristystyökaluilla, mikä nopeuttaa merkittävästi verhoilun kokoonpanolinjaa.
Muutos suorasta langasta joustavaksi serpentiinirakenteeksi tapahtuu edistyneissä CNC-taivutus- ja -muovauskoneissa. Vaikka perinteinen manuaalinen käämitys oli tehotonta ja epäjohdonmukaisuuksia, nykyaikaiset CNC-laitteet takaavat ehdottoman tasaisuuden tuhansien jalkojen tuotteille. Tämä tarkkuus on elintärkeää huonekalujen suunnittelijoille, jotka luottavat tarkkoihin mittoihin säilyttääkseen tasaisen istuvuuden lujuuden suurissa poikkileikkaussohvissa tai ajoneuvojen ohjaamoissa.
Tästä tarkkuudesta vastaava mekaaninen arkkitehtuuri sisältää useita kriittisiä asemia, jotka on suunniteltu käsittelemään terästä vaarantamatta sen rakenteellista eheyttä:
Aktiivisen toiminnan aikana automaattinen syöttölaite ajaa lujaa terästä eteenpäin oikaisu- ja ohjausvyöhykkeiden läpi. Kun materiaali kohtaa uritetut muovaustyökalut, se käy läpi lasketun taivutusmuodonmuutoksen voimakkaan, hallitun kitkan alaisena. Äänenkorkeuslohko säätyy dynaamisesti toistuvien serpentiinisilmukoiden luomiseksi. Jatkuvissa huonekalujousissa järjestelmä ylläpitää tasaista, rytmistä kiertokulkua ja tuottaa tasaisen profiilin, joka lopulta tarjoaa halutun 'no-sag'-istuinkokemuksen. Automatisoitu leikkuri kytkeytyy päälle vain, kun tietty rullan pituus on saavutettu, mikä varmistaa keskeytymättömän tuotannon ja suurimman tehtaan suorituskyvyn.
Kehittyneiden diagnostiikka- ja ohjausjärjestelmien avulla kone voi säätää käyrän amplitudia dynaamisesti. Vaikka vaihtuva nousu on yleisempää sylinterimäisissä puristusjousissa, jakolohkon tarkka ohjaus varmistaa, että jokainen silmukka siksak-sarjassa on identtinen. Tämän yhtenäisyyden ansiosta verhoilutyöntekijät voivat kiinnittää jouset nopeasti puukehyksiin pneumaattisten niittipistoolien ja erikoiskiinnittimien avulla, mikä vähentää merkittävästi manuaalista työtä tehdaslattialla.
Poikkeuksellisen suorituskyvyn ja kestävyyden takaamiseksi raakamuovattu metalli käy läpi useita kriittisiä viimeistelyvaiheita:
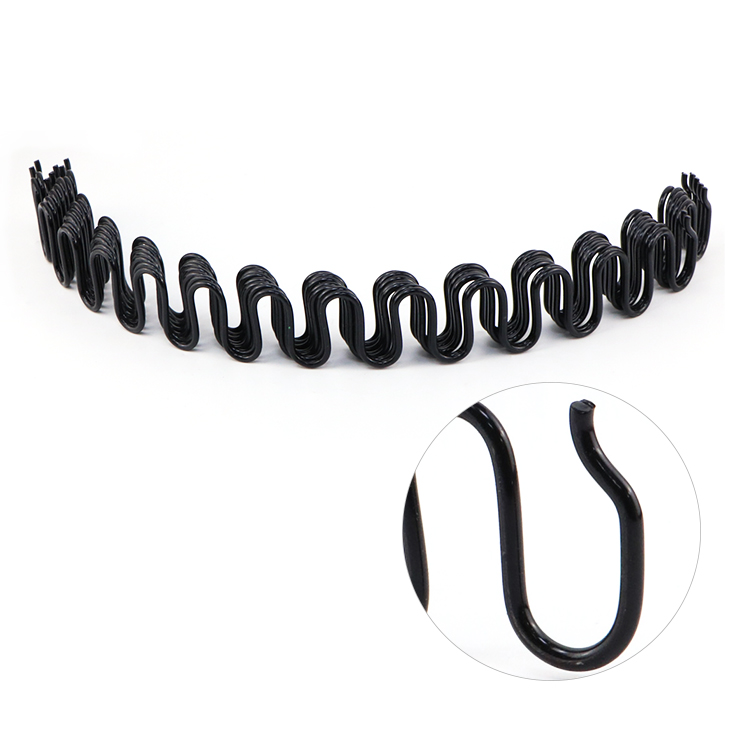
Pään leikkaus ja leikkaaminen: langan päät leikataan tarkasti terävien purseiden poistamiseksi. Tämä varmistaa turvallisen käsittelyn verhoilun aikana ja jättää asianmukaiset etäisyydet turvalliselle pidikkeelle. Se myös korjaa raaka-aineen vaihteluista aiheutuvat pienet poikkeamat keskihalkaisijassa.
Hionta: Vaikka reunojen hionta on tärkeämpää puristustyypeille, se varmistaa, että kiinnityskohdat istuvat täydellisesti puu- tai metallihuonekalujen kehyksiä vasten, mikä parantaa yleistä voiman jakautumista.
Karkaisu (tärkeä vaihe): Muodostettu lanka altistetaan erityiselle lämpökäsittelylle taivutusvaiheen aikana kertyneen sisäisen rakenteellisen jännityksen poistamiseksi. Tämä lisää merkittävästi materiaalin sitkeyttä ja lukitsee lopulliset mitat. Karkaisulämpötila pidetään tiukasti 180–240 ℃:ssä, ja tarkka pitoaika on 5–15 minuuttia.
Korroosionestokäsittely: Ruosteen estämiseksi ja istuimen käyttöiän pidentämiseksi metalli saa suojakerroksen. Yleisesti käytettyjä menetelmiä ovat kirkas tinattu pinta tai syvän sininen paahtoprosessi, jotka molemmat stabiloivat vastuksen ja suojaavat ympäristön kosteudelta.
Vahvan paineen testaus: Tuotteen lopullisen koon vakauttamiseksi ja piilossa olevien mikromurtumien paljastamiseksi tuotteelle tehdään tiukat stressitestit. Menetelmiä ovat staattinen painemenetelmä, jossa yksikköä puristetaan, kunnes kelat koskettavat (painekuollut) tietyn ajan, tai useita puristusjaksoja, joissa materiaalia puristetaan voimakkaasti 3–10 kertaa sen varmistamiseksi, että se ei koskaan painu ihmisen painon alla.
CNC-muovaustekniikan ja servo-ohjatun tekoälyn jatkuva kehitys on mullistanut näiden olennaisten rakenneosien tuotannon. Nämä siksak-tuet tarjoavat vertaansa vailla olevan luotettavuuden yhdistämällä tiukat lämpökäsittelyt, tarkan mittasäädön ja kimmoisan korroosionestopinnoitteen. Ne tarjoavat huonekalujen tekijöille luotettavan, helposti asennettavan alustan, joka takaa loppukäyttäjille vuosien mukavan, muodonmuutosvapaan istuimen.

|
|
Osoite: A1 No.277 HeFu Road, Fuwanin teollisuusalue, Gaomingin alue, Foshan City, Guangdong, Kiina
|
|
|
86- 13928225189
|
|
|
Työaika: ma–la:
8.30–18.00 |
|
|
Sähköposti:
Lisa@fswinstar.com
|


