





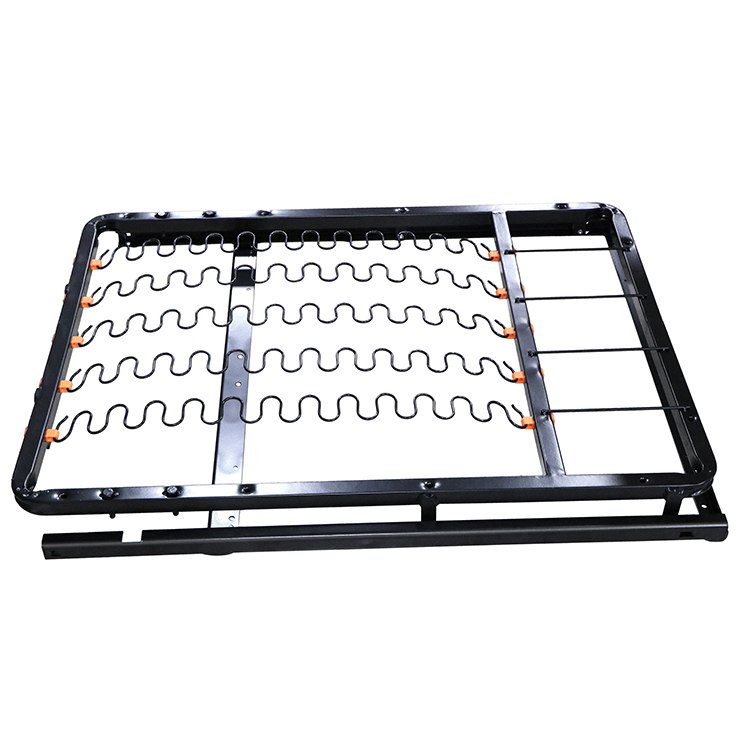

ZD-L017-C
WINSTAR
| Չափս՝ | |
|---|---|
| Գույն՝ | |
| Քանակ. | |


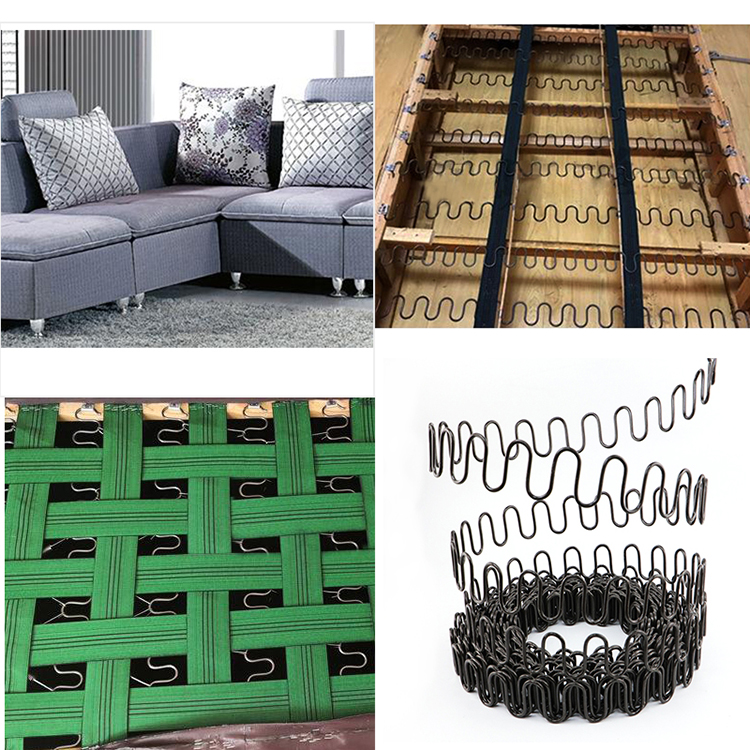
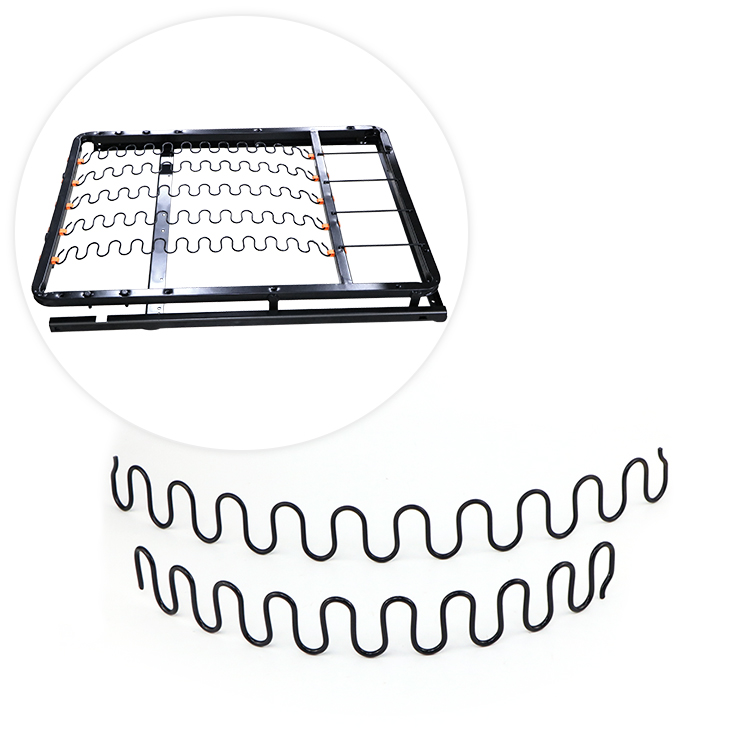
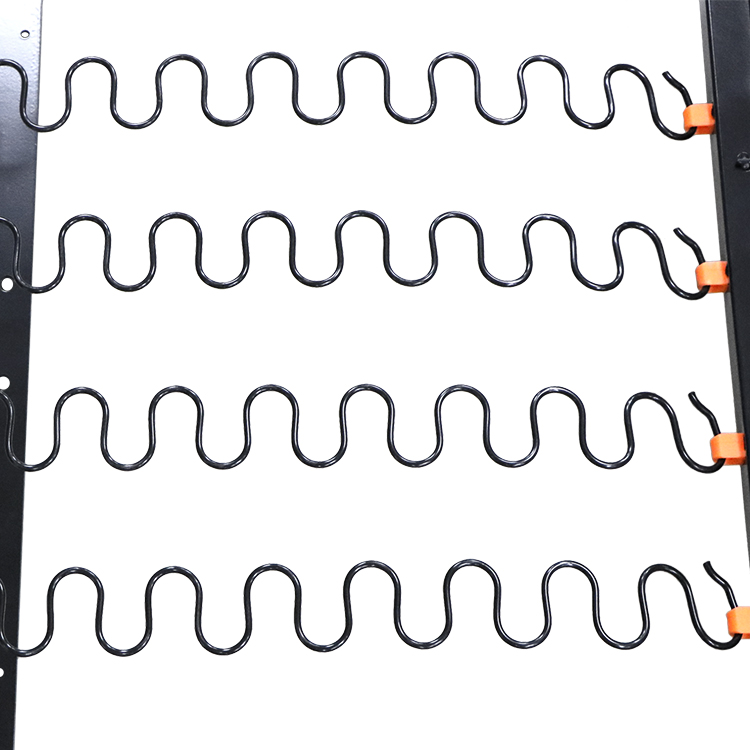
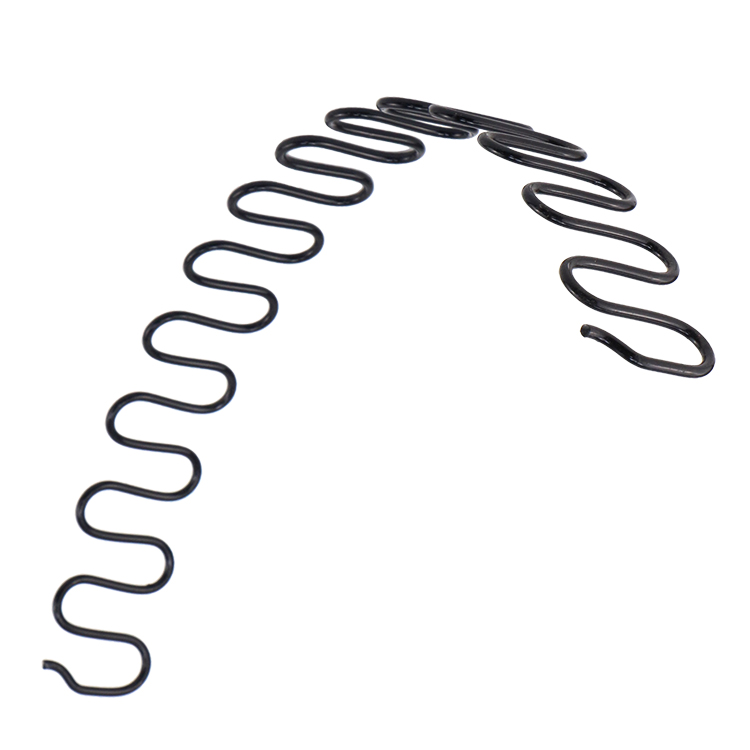
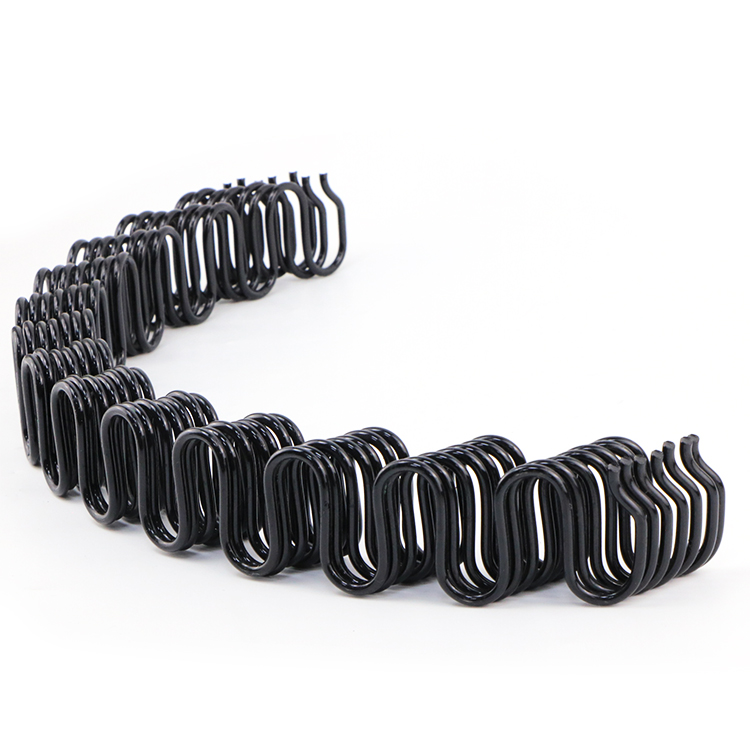
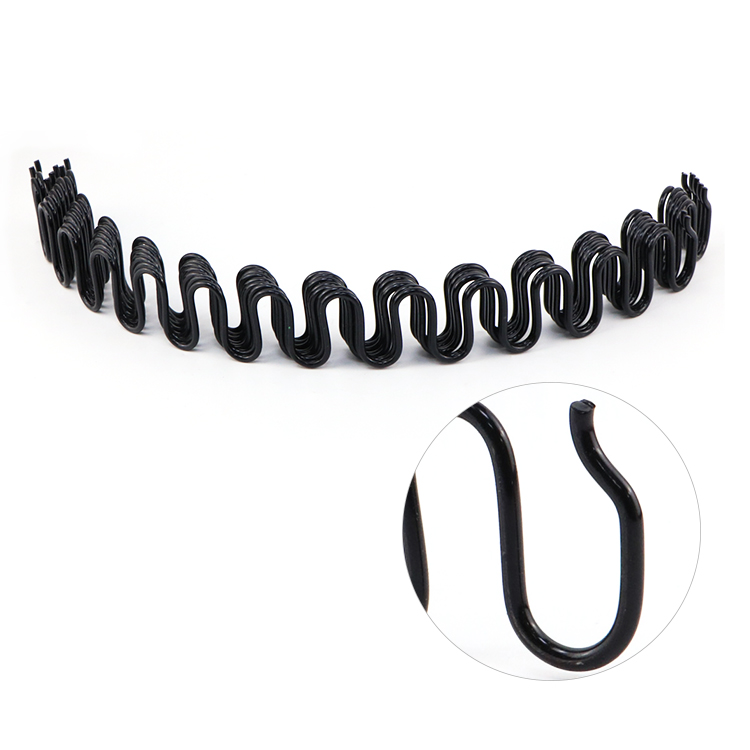
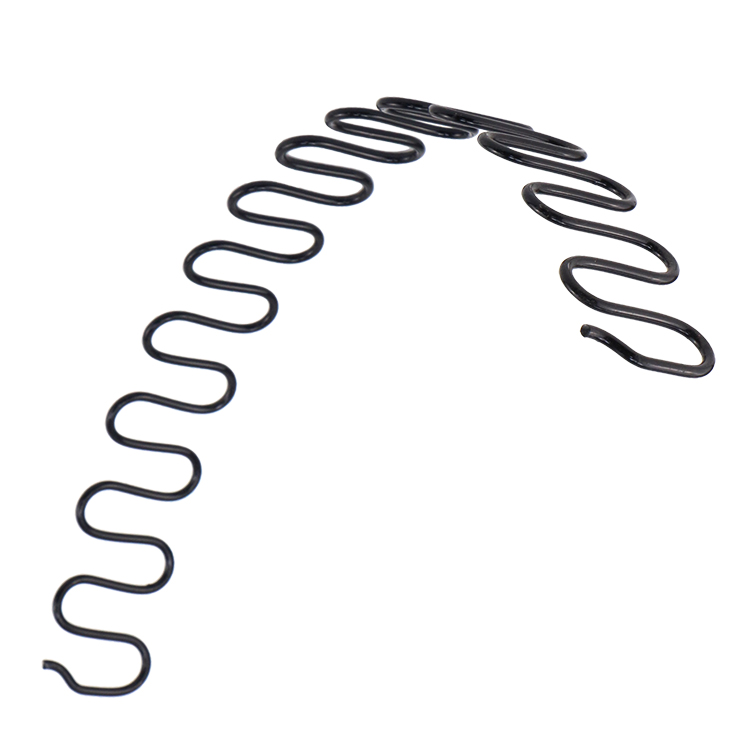
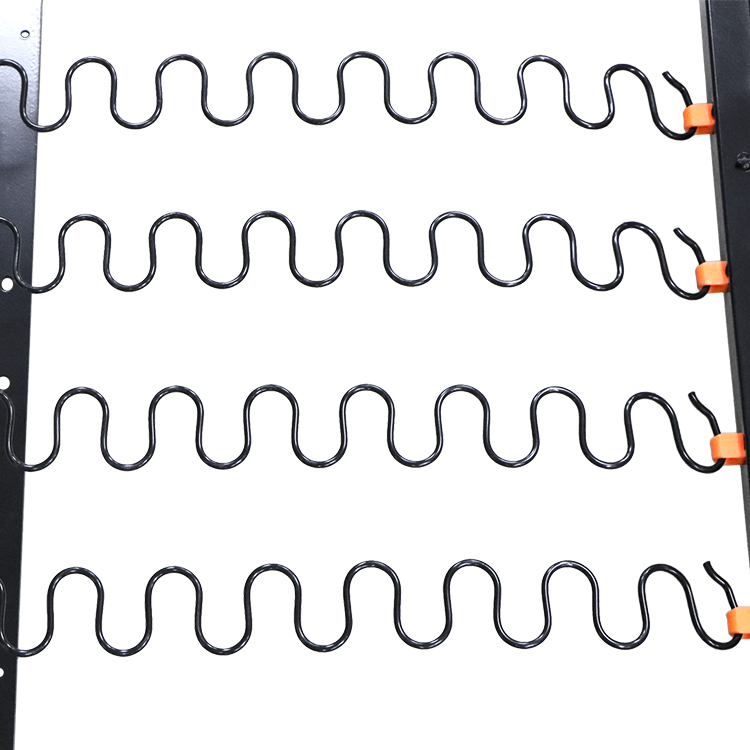
Կահույքի կառուցվածքի ամբողջականությունը մեծապես հիմնված է հիմքի վրա, իսկ զիգզագաձև աղբյուրները, որոնք հաճախ կոչվում են պտտվող կամ օձաձև աղբյուրներ, ծառայում են որպես հարմարավետ նստատեղերի հիմնական ողնաշար: Ի տարբերություն ստանդարտ գլանաձև կամ տերևավոր տարբերակների, այս մասնագիտացված շարունակական մետաղալարային կառույցները ապահովում են հարթ, ամուր, բայց բարձր ճկուն հիմք: Նրանք լայնորեն օգտագործվում են պլյուշ բազմոցների, էրգոնոմիկ հանգստի աթոռների և երկարակյաց ավտոմոբիլային նստատեղերի արտադրության մեջ: Փոխարինելով թաղանթապատման ավանդական մեթոդները՝ այս բաղադրիչները վերացնում են ձեռքերը կապելու հոգնեցուցիչ գործընթացները՝ ապահովելով երկարատև ձևի պահպանում և կանխարգելելով սարսափելի թուլացման ազդեցությունը նույնիսկ ծանր ու շարունակական օգտագործման դեպքում: Պատրաստի կահույքի շոշափելի զգացողությունը նկատելիորեն ավելի ամուր և աջակցող է, ինչը ուղղակիորեն նշանակում է օգտվողի գոհունակություն:
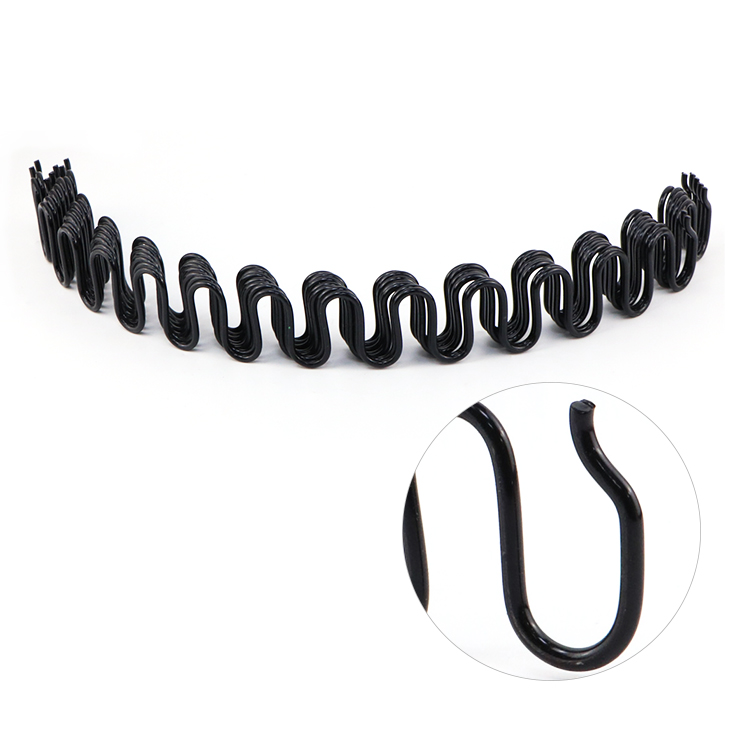
Այս կահույքի հենարանների հիմնական ուժը բխում է պրեմիում, բարձր առաձգական պողպատե մետաղալարերի ընտրությունից: Ձևավորման սկզբնական փուլերում մետաղը ենթարկվում է խիստ ձևավորման՝ հասնելու ճշգրիտ ալիքային պրոֆիլին, որն անհրաժեշտ է քաշի օպտիմալ բաշխման համար: Խոնավության և շրջակա միջավայրի քայքայման դեմ պայքարելու համար յուրաքանչյուր կտոր ստանում է մասնագիտացված հակաժանգոտ ծածկույթ: Գնորդները նկատում են հստակ տեսողական և շոշափելի ավարտ՝ սովորաբար վառ, հարթ թիթեղապատում կամ խորը, պաշտպանիչ կապույտ բովելու մշակում: Այս պաշտպանիչ պատնեշը մետաղին թույլ է տալիս դիմակայել խոնավ կլիմայական պայմաններին՝ առանց նվաստացնելու՝ զգալիորեն երկարացնելով կահույքի կտորների շահագործման ժամկետը և պահպանելով կայուն դիմադրություն տասնամյակների ընթացքում սեղմման ընթացքում:
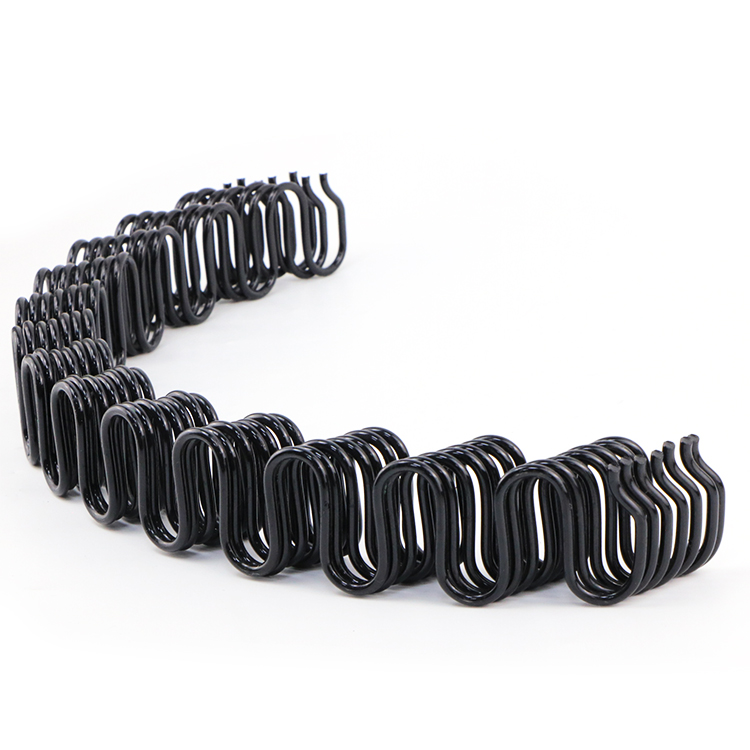
Լայնածավալ հավաքման պահանջները բավարարելու համար այս բաղադրիչները մատակարարվում են ստանդարտացված արդյունաբերական գլանափաթեթներով: Գնումների թիմերը կարող են ընտրել մետաղալարերի չափիչի մի քանի տարբերակներից, ներառյալ ստանդարտ 8G, 9G և 11G հաստությունները, որոնք հարմարեցված են հատուկ կրող պահանջներին: Ավելին, հասանելի են 111 ոտնաչափ, 120 ոտնաչափ և 140 ֆուտ շարունակական գլանափաթեթներ: Զանգվածային փաթեթավորման այս մոտեցումը հեշտացնում է սահուն ինտեգրումը գործարանային արտադրական գծերին՝ թույլ տալով արտադրողներին տեղում կտրել ճշգրիտ երկարությունները՝ ըստ հատուկ կահույքի դիզայնի: Այս մեթոդը նվազագույնի է հասցնում նյութական թափոնները, օպտիմիզացնում է պահեստի պահեստային տարածքը և նվազեցնում է գնումների համապարփակ ծախսերը պաստառագործության լայնածավալ աշխատանքների համար՝ ապահովելով բարձր արդյունավետ մատակարարման շղթա:
Անթերի զիգզագ պրոֆիլի հիմքը սկսվում է նյութերի մշակման ավտոմատացված համակարգից: Այս բարդ մեքենան բաղկացած է ծանր նյութական սկուտեղից, սինխրոնացված շարժիչներից, հաճախականության փոխարկիչներից և ճշգրիտ զգայական անջատիչներից: Դրա հիմնական գործառույթն է բարձր առաձգական մետաղալարը շարունակաբար և սահուն հասցնել հիմնական ձևավորման միավորին: Կահույքի բաղադրիչների ժամանակակից արտադրության մեջ այս համաժամացված սնուցումը կարևոր նշանակություն ունի: Այն կանխում է մետաղալարի մակերեսի միկրո քայքայումը՝ պահպանելով հակակոռոզիոն ծածկույթի ամբողջականությունը։ Բացի այդ, սնուցման ընթացքում մետաղալարերի կայուն լարվածությունը ապահովում է, որ վերջնական արտադրանքը կատարելապես կհամապատասխանի ստանդարտ տեղադրման պարագաներին: Գործարանի աշխատողները կարող են առանց ջանքերի զուգակցել այս ստանդարտացված կորերը չկտրվող սեղմակների, եզրային լարերի և հատուկ օդաճնշական լարման գործիքների հետ՝ կտրուկ արագացնելով պաստառագործության հավաքման գիծը:
Ուղիղ մետաղալարից դեպի ճկուն օձային կառուցվածքի փոխակերպումը տեղի է ունենում առաջադեմ CNC ճկման և ձևավորման մեքենաներում: Մինչ ավանդական մեխանիկական ոլորումը անարդյունավետ էր և հակված էր անհամապատասխանությունների, ժամանակակից CNC սարքավորումները երաշխավորում են բացարձակ միատեսակություն հազարավոր ոտնաչափ արտադրանքի միջև: Այս ճշգրտությունը կենսական նշանակություն ունի կահույք ստեղծողների համար, ովքեր ապավինում են ճշգրիտ չափսերին՝ մեծ հատվածային բազմոցների կամ մեքենաների խցիկների վրա նստատեղերի միատեսակ ամրությունը պահպանելու համար:
Այս ճշգրտության համար պատասխանատու մեխանիկական ճարտարապետությունը ներառում է մի քանի կարևոր կայաններ, որոնք նախատեսված են պողպատը շահագործելու համար՝ չվնասելով դրա կառուցվածքային ամբողջականությունը.
Ակտիվ շահագործման ընթացքում բարձր ամրության պողպատը ավտոմատացված սնուցիչով առաջ է մղվում՝ անցնելով ուղղիչ և ուղղորդող գոտիներով: Քանի որ նյութը համապատասխանում է ակոսավոր ձևավորման գործիքներին, այն ենթարկվում է հաշվարկված ճկման դեֆորմացիայի ինտենսիվ, վերահսկվող շփման պայմաններում: Բարձրության բլոկը դինամիկ կերպով հարմարվում է կրկնվող օձաձև օղակներ ստեղծելու համար: Կահույքի շարունակական աղբյուրների համար համակարգը պահպանում է կայուն, ռիթմիկ ցիկլ՝ ստեղծելով հետևողական հարթ պրոֆիլ, որն ի վերջո կապահովի բաղձալի «առանց անկման» նստելու փորձը: Ավտոմատացված կտրիչը միանում է միայն գլանափաթեթի որոշակի երկարության հասնելու դեպքում՝ ապահովելով անխափան ելք և առավելագույն գործարանային թողունակություն:
Ընդլայնված ախտորոշիչ և վերահսկման համակարգերը թույլ են տալիս մեքենաներին դինամիկ կերպով կարգավորել կորի ամպլիտուդը: Թեև փոփոխական քայլը ավելի տարածված է գլանաձև սեղմման զսպանակներում, սկիպիդար բլոկի ճշգրիտ կառավարումը երաշխավորում է, որ զիգզագի հաջորդականության յուրաքանչյուր օղակը նույնական է: Այս միատեսակությունն այն է, ինչը թույլ է տալիս պաստառագործության աշխատողներին արագորեն ամրացնել աղբյուրները փայտե շրջանակների վրա՝ օգտագործելով օդաճնշական կեռ ատրճանակներ և մասնագիտացված սեղմակներ՝ կտրուկ նվազեցնելով ձեռքով աշխատանքի ժամանակը գործարանի հատակին:
Բացառիկ կատարողականություն և ամրություն երաշխավորելու համար հում ձևավորված մետաղը անցնում է մի քանի կարևոր հարդարման փուլեր.
Գլխի կտրում և կտրում. մետաղալարերի ծայրերը ճշգրտորեն կտրված են՝ սուր ճեղքերը հեռացնելու համար: Սա ապահովում է անվտանգ բեռնաթափում պաստառապատման ժամանակ և համապատասխան տարածություն է թողնում սեղմակի անվտանգ ամրացման համար: Այն նաև ուղղում է կենտրոնի տրամագծի ցանկացած աննշան շեղումներ, որոնք առաջացել են հումքի տատանումներից:
Հղկում. Թեև ավելի կարևոր է սեղմման տեսակների համար, եզրերի հղկումը ապահովում է, որ մոնտաժային կետերը հիանալի կերպով հարթվում են փայտե կամ մետաղական կահույքի շրջանակների հետ՝ բարելավելով ուժի ընդհանուր բաշխումը:
Կոփում (որոշիչ քայլ). Ձևավորված մետաղալարը ենթարկվում է մասնագիտացված ջերմային մշակման՝ ճկման փուլում կուտակված ներքին կառուցվածքային սթրեսը վերացնելու համար: Սա զգալիորեն մեծացնում է նյութի ամրությունը և կողպվում վերջնական չափսերում: Կոփման ջերմաստիճանը խստորեն պահպանվում է 180 ~ 240 ℃, 5 ~ 15 րոպե ճշգրիտ պահման ժամանակով:
Հակակոռոզիոն բուժում. ժանգը կանխելու և նստատեղի գործառնական կյանքը երկարացնելու համար մետաղը ստանում է պաշտպանիչ պատնեշ: Սովորաբար օգտագործվող մեթոդները ներառում են փայլուն թիթեղապատ ավարտը կամ խորը կապույտ թխման գործընթացը, որոնք երկուսն էլ կայունացնում են դիմադրությունը և պաշտպանում շրջակա միջավայրի խոնավությունից:
Ուժեղ ճնշման փորձարկում. վերջնական չափը կայունացնելու և թաքնված միկրո կոտրվածքները բացահայտելու համար արտադրանքը ենթարկվում է խիստ սթրեսային թեստերի: Մեթոդները ներառում են ստատիկ ճնշման մեթոդը, որտեղ միավորը սեղմվում է այնքան ժամանակ, մինչև կծիկները հպվեն (ճնշումը մեռած) որոշակի տևողությամբ կամ սեղմման մի քանի ցիկլեր, որտեղ նյութը ուժով սեղմվում է 3-ից 10 անգամ՝ ապահովելու համար, որ այն երբեք չի ընկճվի մարդու քաշի տակ:
CNC ձևավորման տեխնոլոգիայի և սերվո-հիմնված արհեստական ինտելեկտի շարունակական էվոլյուցիան հեղափոխել է այս կարևոր կառուցվածքային բաղադրիչների արտադրությունը: Համատեղելով կոշտ ջերմային մշակումները, չափերի ճշգրիտ հսկողությունը և դիմացկուն հակակոռոզիոն ծածկույթները՝ այս զիգզագաձև հենարաններն ապահովում են աննման հուսալիություն: Նրանք կահույք ստեղծողներին ապահովում են հուսալի, հեշտ տեղադրվող հիմքով, որը վերջնական օգտագործողներին երաշխավորում է երկար տարիներ հարմարավետ, առանց դեֆորմացիայի նստատեղերի:

|
|
Հասցե՝ A1 No.277 HeFu Road, Fuwan Industry Area, Gaoming District, Foshan City, Guangdong, Չինաստան
|
|
|
86- 13928225189
|
|
|
Աշխատանքային ժամը՝ Երկուշաբթի-շաբթ՝
08:30-18:00 |
|
|
Էլ. փոստ:
Lisa@fswinstar.com
|


