





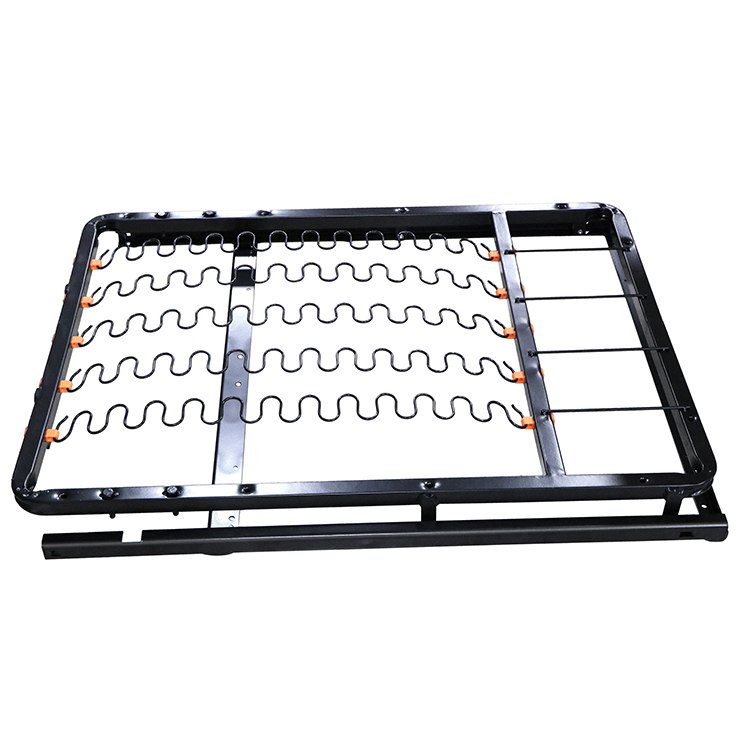

ЗД-Л017-Ц
ВИНСТАР
| Величина: | |
|---|---|
| Боја: | |
| Количина: | |


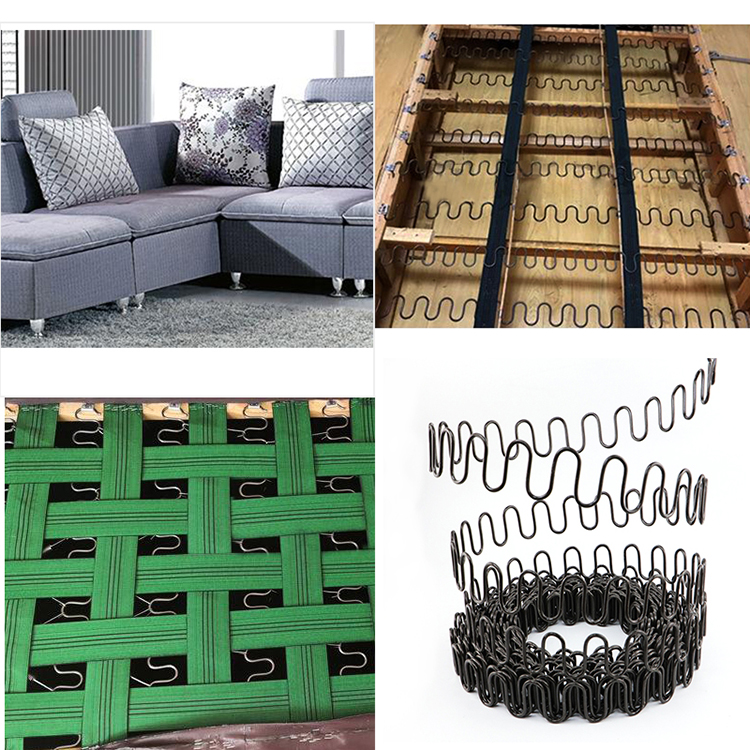
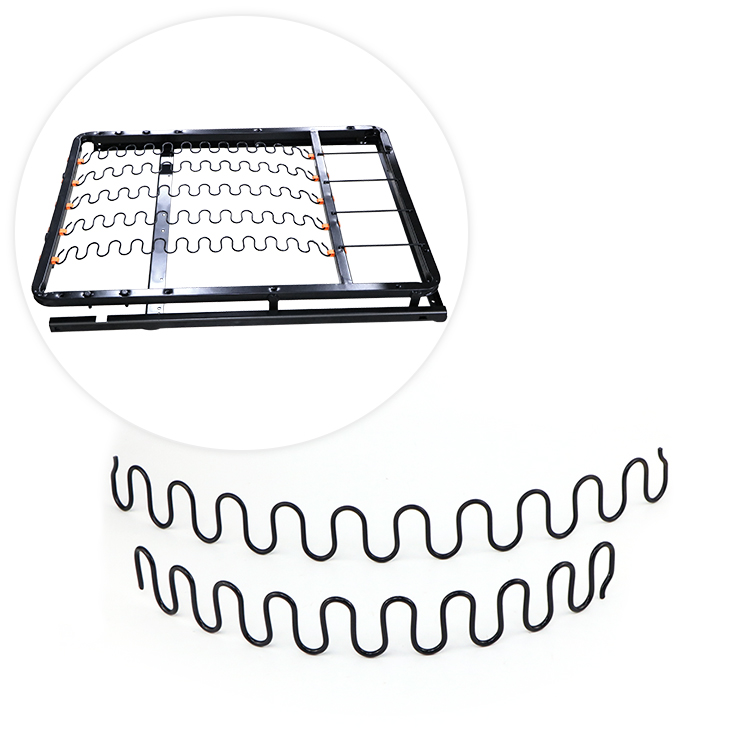
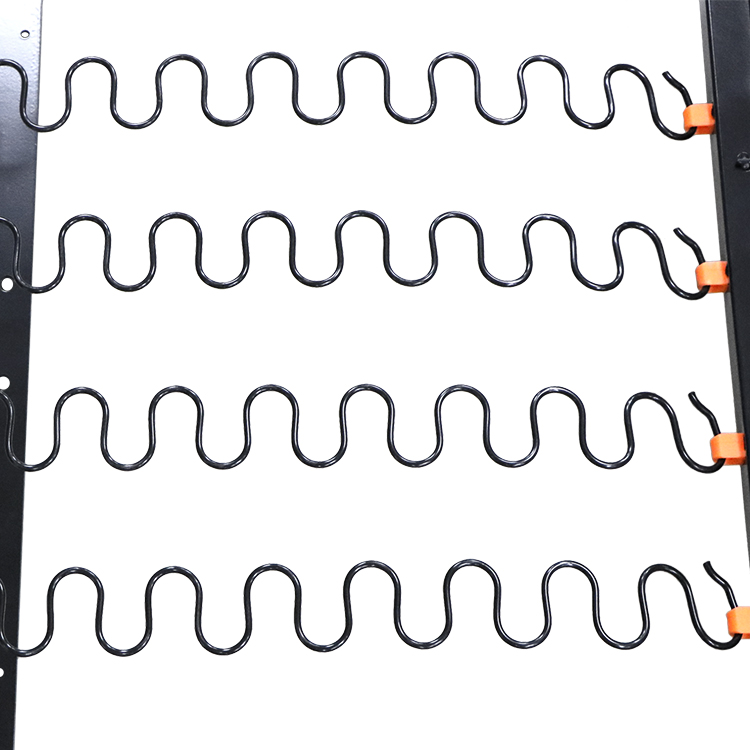
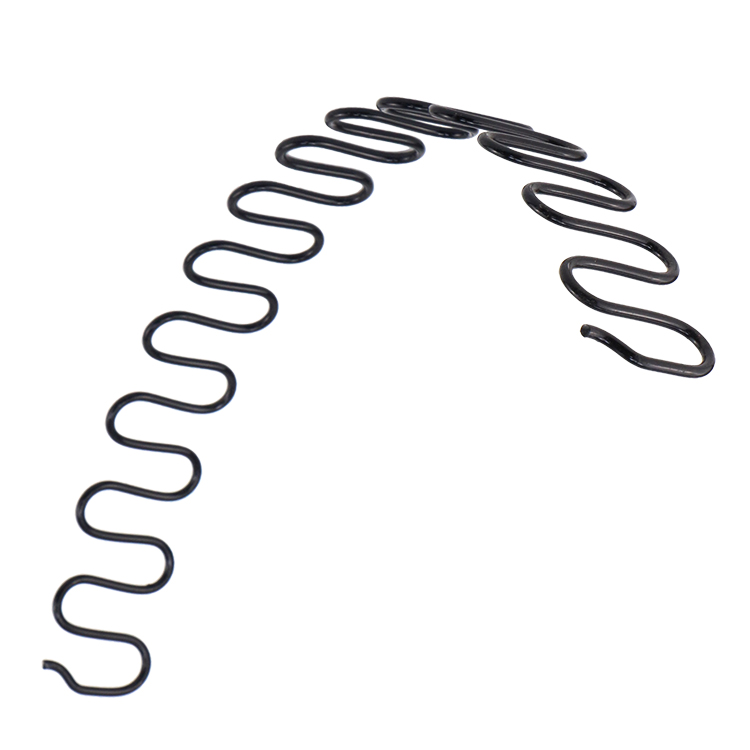
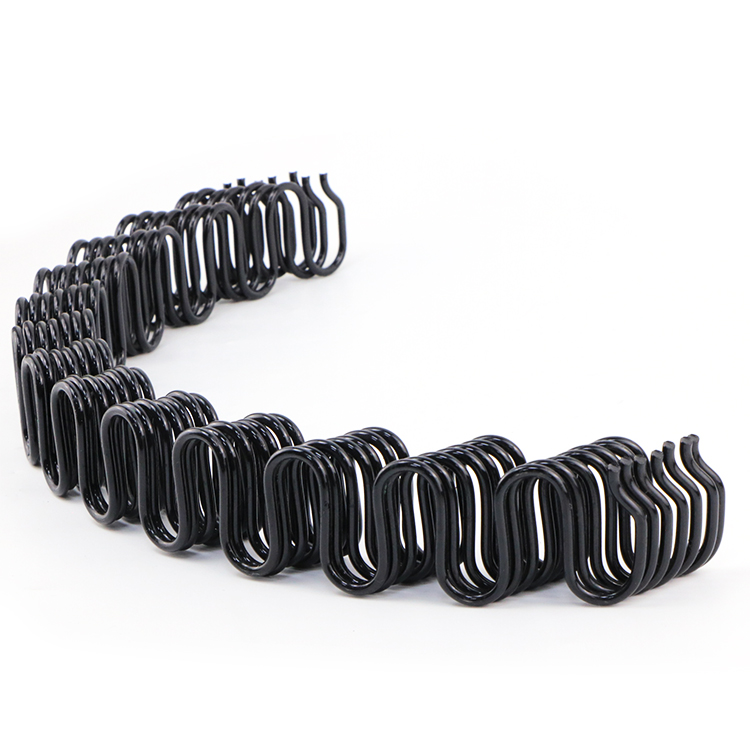
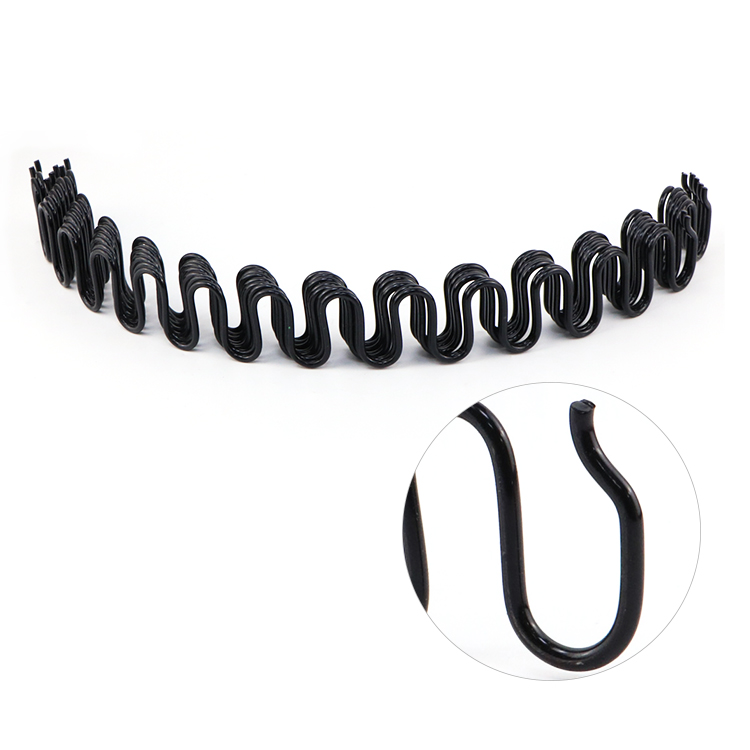
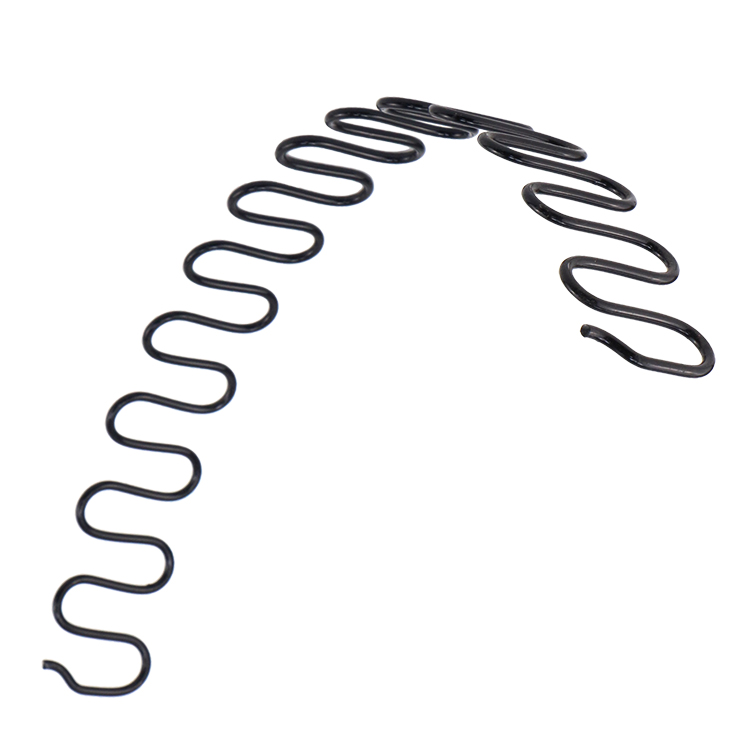
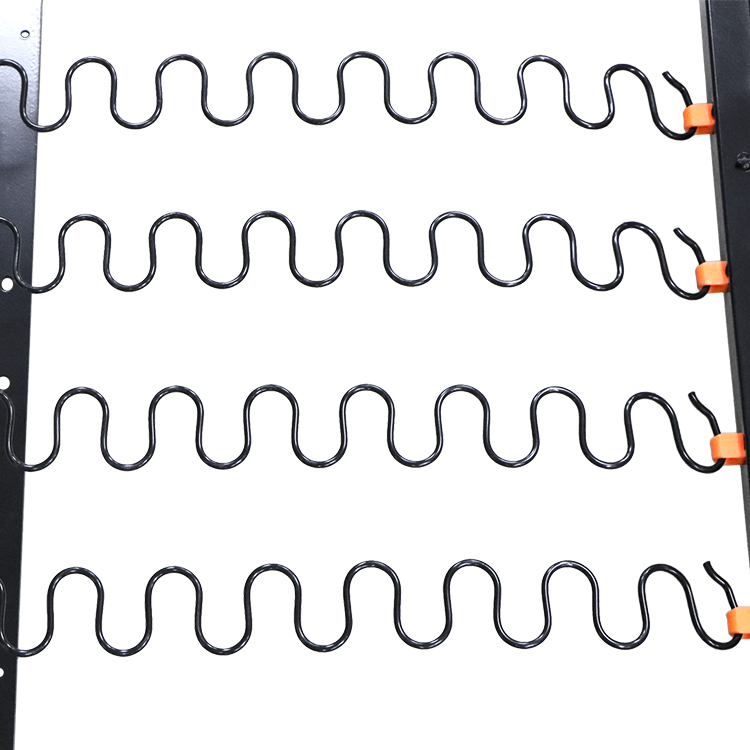
Структурни интегритет намештаја се у великој мери ослања на основу, а цик-цак опруге - које се често називају вијугавим или серпентинастим опругама - служе као основна окосница за удобно седење. За разлику од стандардних цилиндричних или лиснатих варијанти, ове специјализоване континуалне жичане структуре пружају равну, чврсту, али веома еластичну основу. Они се у великој мери користе у производњи плишаних софа, ергономских лежаљки и издржљивих аутомобилских седишта. Заменом традиционалних метода везивања, ове компоненте елиминишу досадне процесе везивања руку, обезбеђујући дуготрајно задржавање облика и спречавајући застрашујући ефекат опуштања чак и при интензивној, континуираној употреби. Тактилни осећај готовог намештаја је приметно чвршћи и пружа подршку, што директно доводи до већег задовољства корисника.
Основна снага ових носача намештаја произилази из одабира врхунске челичне жице високе чврстоће. Током почетних фаза обликовања, метал се подвргава ригорозном обликовању како би се постигао прецизан таласасти профил потребан за оптималну расподелу тежине. За борбу против влаге и деградације животне средине, сваки комад добија специјализовани премаз против рђе. Купци ће приметити изразиту визуелну и тактилну завршну обраду – обично светлу, глатку калајисану или дубоку, заштитну плаву обраду печења. Ова заштитна баријера омогућава металу да издржи влажну климу без деградације, значајно продужавајући радни век комада намештаја и одржавајући постојану отпорност током деценија компресије.
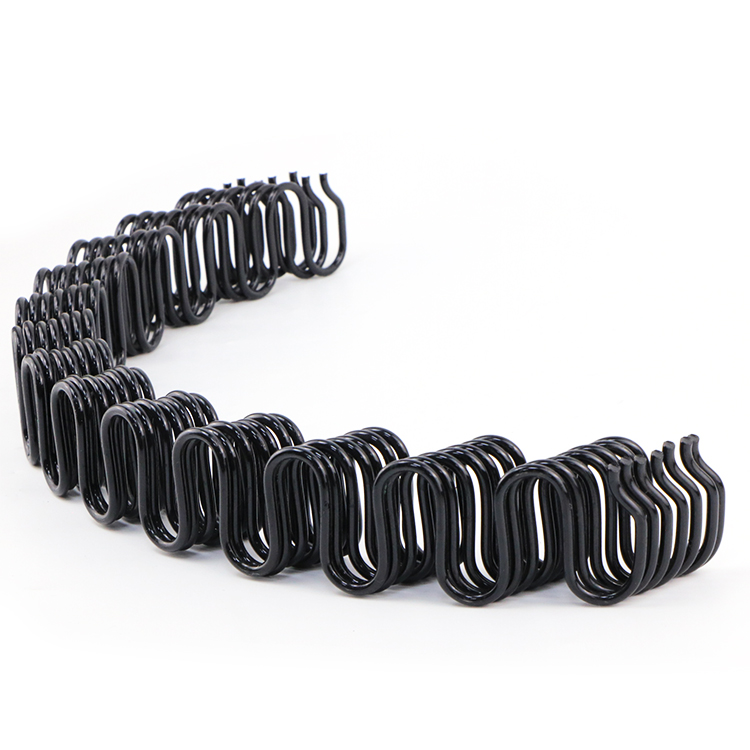
Да би се задовољили захтеви за монтажу великих размера, ове компоненте се испоручују у стандардизованим индустријским ролнама. Тимови за набавку могу да бирају између више опција мерача жице, укључујући стандардне дебљине 8Г, 9Г и 11Г, прилагођене специфичним захтевима носивости. Штавише, доступне су континуиране дужине ролни од 111 стопа, 120 стопа и 140 стопа. Овај приступ масовном паковању олакшава глатку интеграцију у фабричке производне линије, омогућавајући произвођачима да исеку тачне дужине на лицу места у складу са специфичним дизајном намештаја. Овај метод минимизира материјални отпад, оптимизује складишни простор за складиштење и смањује свеобухватне трошкове набавке за велике операције пресвлаке, обезбеђујући високо ефикасан ланац снабдевања.
Основа беспрекорног цик-цак профила почиње аутоматизованим системом за руковање материјалом. Ова софистицирана машина се састоји од носача материјала за тешке услове рада, синхронизованих мотора, фреквентних претварача и прецизних сензорских прекидача. Његова примарна функција је да континуирано и глатко испоручује жицу високе чврстоће до главне јединице за формирање. У савременој производњи компоненти намештаја, ово синхронизовано храњење је критично. Спречава микро-абразије на површини жице, чувајући интегритет антикорозивног премаза. Поред тога, конзистентна напетост жице током храњења осигурава да ће се финални производ савршено ускладити са стандардним прибором за уградњу. Фабрички радници могу без напора да упаре ове стандардизоване кривине са копчама без савијања, ивичним жицама и наменским пнеуматским алатима за затезање, драстично убрзавајући линију за склапање пресвлаке.
Трансформација од равне жице у еластичну серпентинасту структуру се дешава у напредним ЦНЦ машинама за савијање и обликовање. Док је традиционално ручно намотавање било неефикасно и склоно недоследностима, савремена ЦНЦ опрема гарантује апсолутну униформност на хиљадама стопа производа. Ова прецизност је од виталног значаја за креаторе намештаја који се ослањају на тачне димензије како би одржали уједначену чврстоћу седења на великим софама или кабинама возила.
Механичка архитектура одговорна за ову прецизност укључује неколико критичних станица дизајнираних да манипулишу челиком без угрожавања његовог структуралног интегритета:
Током активног рада, челик високе чврстоће се покреће напред помоћу аутоматизованог додавача, пролазећи кроз зоне за исправљање и вођење. Како се материјал сусреће са алатима за обликовање жљебова, он се подвргава прорачунатој деформацији савијања под интензивним, контролисаним трењем. Блок нагиба се динамички прилагођава како би створио понављајуће серпентинасте петље. За непрекидне опруге намештаја, систем одржава стабилан, ритмичан циклус, стварајући конзистентан раван профил који ће на крају обезбедити жељено искуство седења „без прогиба“. Аутоматизовани резач се укључује само када се постигне одређена дужина ролне, обезбеђујући непрекидан излаз и максималну фабричку пропусност.
Напредни дијагностички и контролни системи омогућавају машини да динамички прилагођава амплитуду криве. Док је променљиви корак чешћи код цилиндричних компресијских опруга, прецизна контрола блока корака осигурава да је свака петља у цик-цак секвенци идентична. Ова униформност је оно што омогућава радницима на тапацирању да брзо причврсте опруге за дрвене оквире користећи пнеуматске пиштоље за спајање и специјализоване копче, драстично смањујући време ручног рада на поду фабрике.
Да би се гарантовале изузетне перформансе и издржљивост, сирово обликовани метал пролази кроз неколико критичних фаза завршне обраде:
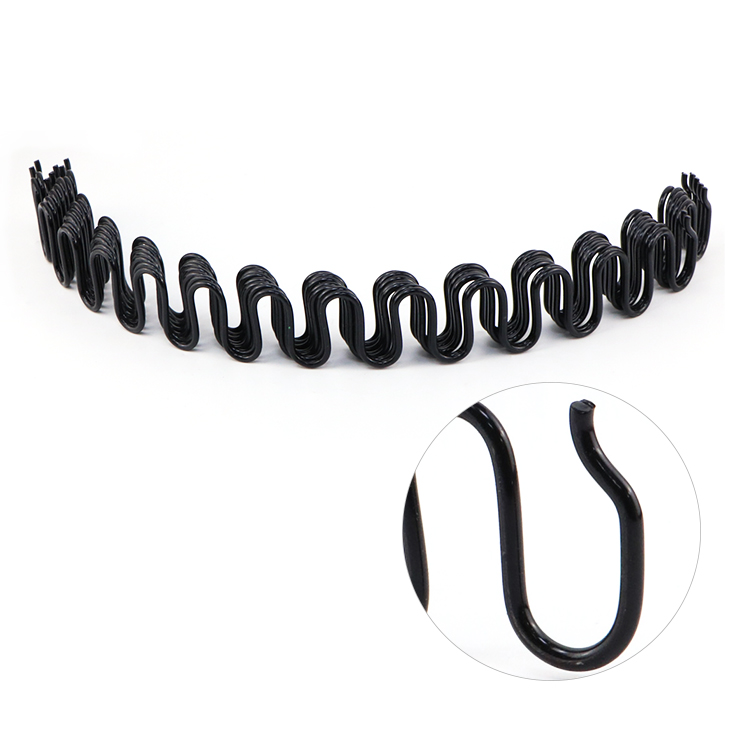
Сечење и обрезивање главе: Крајеви жице су прецизно сечени да би се уклониле оштре неравнине. Ово осигурава безбедно руковање током пресвлаке и оставља одговарајући размак за сигурно причвршћивање копче. Такође исправља сва мања одступања у централном пречнику узрокована варијацијама сировог материјала.
Брушење: Иако је критичније за типове компресије, брушење ивица обезбеђује да тачке монтаже буду савршено у равни са дрвеним или металним оквирима намештаја, побољшавајући укупну дистрибуцију силе.
Каљење (круцијални корак): Формирана жица се подвргава специјализованој топлотној обради како би се елиминисала унутрашња структурна напетост акумулирана током фазе савијања. Ово значајно повећава жилавост материјала и закључава крајње димензије. Температура каљења се стриктно одржава на 180~240℃, са прецизним временом држања од 5~15 минута.
Третман против корозије: Да би се спречила рђа и продужио радни век седишта, метал добија заштитну баријеру. Обично коришћене методе укључују сјајну калајисану завршну обраду или процес печења тамно плаве боје, а обе стабилизују отпорност и штите од влаге из околине.
Снажно тестирање притиска: Да би се стабилизовала коначна величина и открили скривени микропреломи, производ се подвргава ригорозним тестовима на стрес. Методе укључују методу статичког притиска, где се јединица компресује све док се калемови не додирну (притисак мртав) током одређеног трајања, или вишеструке циклусе компресије, где се материјал силом компресује 3 до 10 пута како би се осигурало да никада неће клонути под људском тежином.
Континуирана еволуција ЦНЦ технологије обликовања и серво вођене вештачке интелигенције је револуционирала производњу ових битних структурних компоненти. Комбиновањем ригорозних термичких третмана, прецизне контроле димензија и отпорне завршне обраде против корозије, ови цик-цак носачи пружају поузданост без премца. Креаторима намештаја пружају поуздан темељ који се лако поставља и који крајњим корисницима гарантује године удобног седења без деформација.

|
|
Адреса: А1 Но.277 ХеФу Роад, Фуван индустријска област, Гаоминг округ, Фошан град, Гуангдонг, Кинеска
|
|
|
86- 13928225189
|
|
|
Радно време: пон–суб:
08:30–18:00 |
|
|
Е-маил:
Lisa@fswinstar.com
|


